


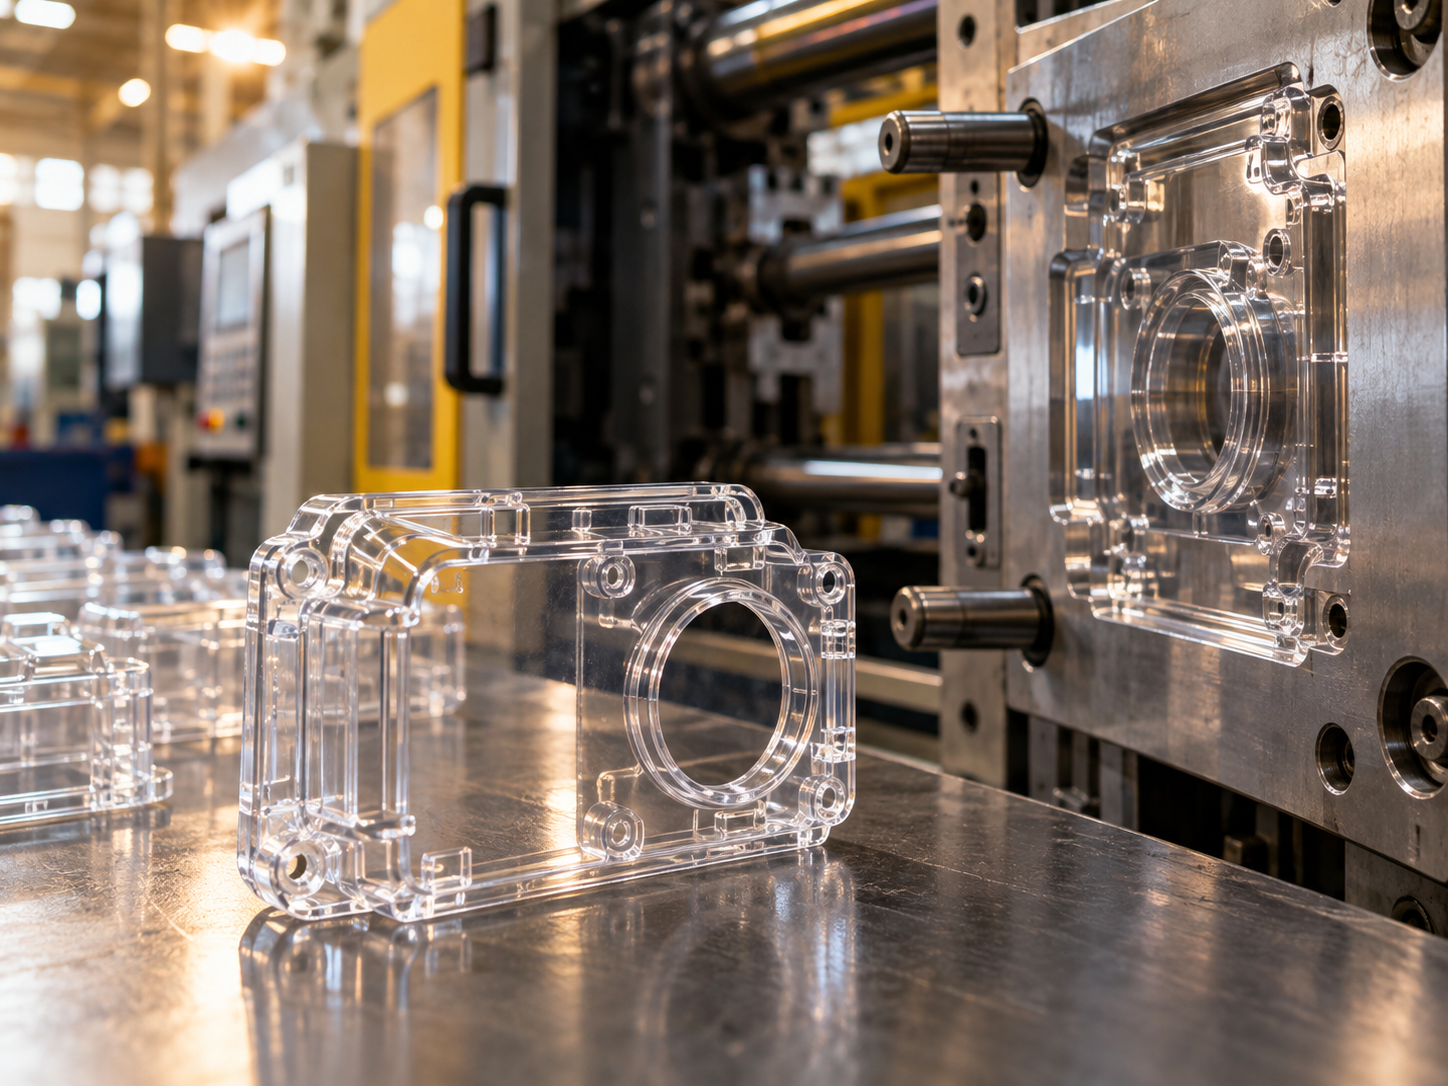
Прозрачный пластик: литьё на ТПА без помутнений и видимых дефектов
Прозрачная крышка прибора выглядит простой деталью ровно до первого пробного литья. Геометрия может совпасть с моделью, изделие может нормально собираться, но на свету становятся заметны серебристые полосы, линии течения, мелкие царапины, мутные зоны или следы выталкивателей.
Для непрозрачного корпуса часть таких дефектов иногда некритична. Для прозрачной детали они сразу становятся частью внешнего вида продукта.
Поэтому литьё прозрачного пластика на ТПА требует смотреть не только на форму изделия. Результат одновременно зависит от марки полимера, подготовки сырья, конструкции пресс-формы, качества её рабочих поверхностей и режима литья.
Какие прозрачные пластики используют для литья на ТПА
Самый частый вопрос заказчика звучит просто: какой пластик взять, если деталь должна быть прозрачной?
Универсального ответа нет. Для серийного производства материал выбирают не только по оптическим свойствам. Нужно учитывать ударную нагрузку, температуру эксплуатации, контакт с химическими веществами, требования к поверхности и условия работы изделия.
PMMA, когда на первом месте внешний вид
PMMA, полиметилметакрилат, часто рассматривают для деталей, где требуется высокая светопропускаемость и визуально чистая поверхность. Материал применяют в светорассеивателях, сигнальных элементах, прозрачных панелях и других изделиях, где оптика заметна пользователю.
Для отдельных марок PMMA светопропускание может достигать примерно 92%. Материал также известен хорошей атмосферостойкостью, но уступает поликарбонату по ударной вязкости.
PMMA имеет смысл рассматривать для:
- прозрачных декоративных крышек;
- световых элементов;
- дисплейных деталей;
- защитных окон без высокой ударной нагрузки;
- изделий, где особенно заметны блеск и чистота поверхности.
Поликарбонат, когда прозрачность должна сочетаться с прочностью
PC, поликарбонат, выбирают, когда деталь должна оставаться прозрачной, но при этом выдерживать более серьёзные механические нагрузки. Производители материала относят к его ключевым свойствам высокую ударную стойкость, теплостойкость и стеклоподобную прозрачность.
Типичные задачи:
- защитные прозрачные кожухи;
- элементы приборов;
- прозрачные корпусные детали;
- компоненты осветительного оборудования;
- изделия, которым нужна повышенная ударостойкость.
У прозрачных марок PC светопропускание тоже остаётся высоким. Например, для одной из серийных марок Makrolon производитель указывает около 89% при толщине образца 1-2 мм.
Что выбрать: PMMA или PC
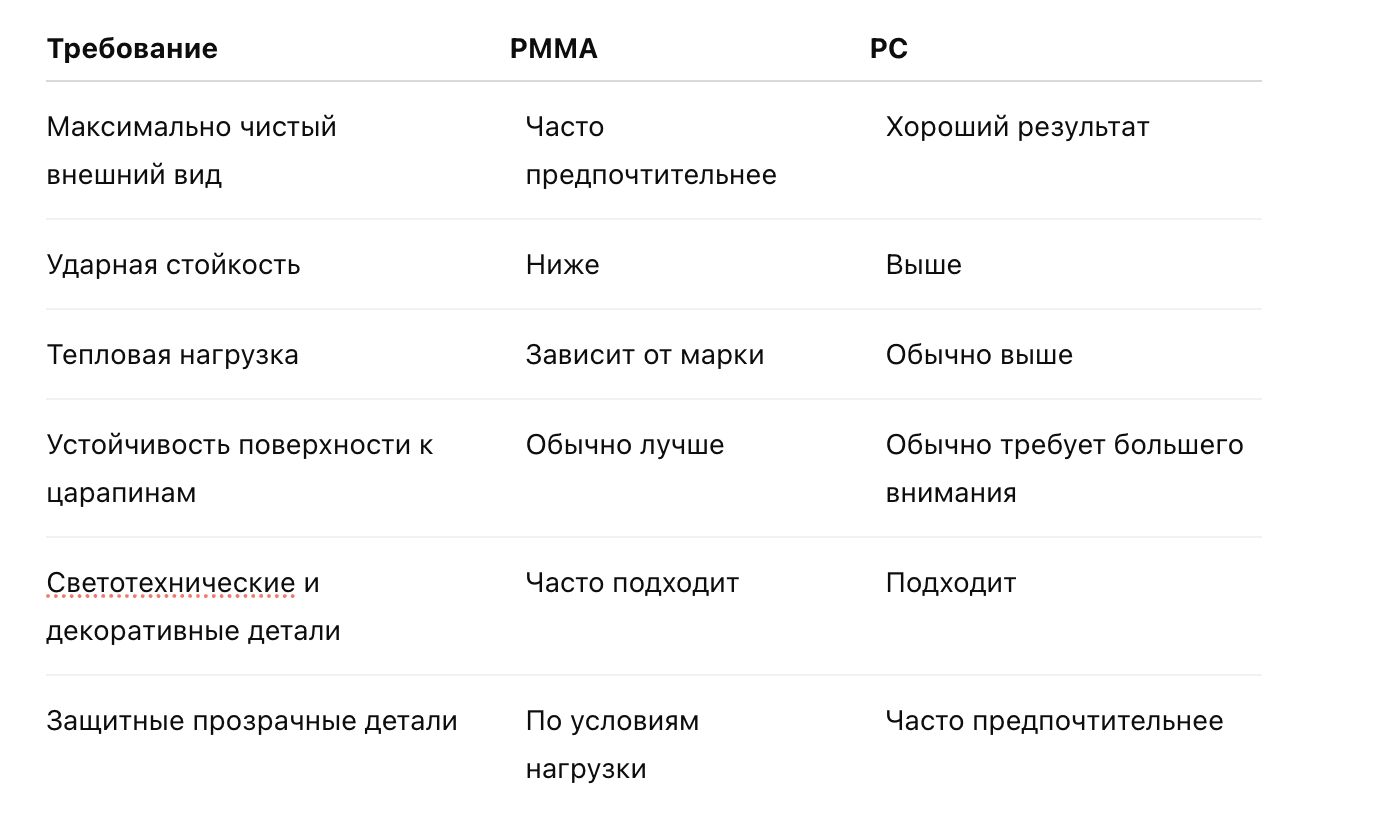
Выбирать материал только по слову «прозрачный» рискованно. Например, прозрачное окно декоративного корпуса и защитный экран промышленного устройства могут выглядеть почти одинаково, но работать в совершенно разных условиях.
Почему прозрачное литьё сложнее обычного
В прозрачной детали виден практически весь процесс её изготовления.
Если на непрозрачном изделии небольшая линия течения может потеряться на текстуре, то на прозрачной поверхности она становится заметной под углом. То же происходит с пузырьками, включениями и локальным помутнением.
Производители оборудования для литья прозрачных и оптических компонентов отдельно выделяют требования к бережной пластификации расплава и работе с такими материалами, как PMMA и PC.
Есть несколько зон, где чаще всего возникает проблема.
1. Сырьё должно быть правильно подготовлено
И PMMA, и поликарбонат чувствительны к влаге перед переработкой.
Для PC недостаточная сушка может привести к серебристым разводам, пузырям и ухудшению материала. Covestro для конкретных марок поликарбоната задаёт предварительную сушку и ограничение остаточной влажности перед литьём.
PMMA также требует сушки перед формованием. Для него производители и инженерные справочники задают собственные режимы в зависимости от марки.
Практический вывод для заказчика простой: если прозрачность является функциональным или визуальным требованием, материал нельзя рассматривать отдельно от технологии его подготовки.
2. Поверхность пресс-формы переносится на изделие
Прозрачная деталь фактически показывает качество поверхности формообразующей полости.
Микроцарапина, след обработки или дефект полировки формы может повторяться на каждом изделии партии. Поэтому для прозрачных компонентов поверхности пресс-формы часто доводят до высокого класса полировки. В отраслевых материалах для прозрачного литья отдельно подчёркивается связь качества полости формы с прозрачностью и блеском готовой детали.
Это один из ключевых моментов при оценке проекта.
Заказчику недостаточно передать CAD-модель и указать «материал прозрачный». Уже при нужно понимать, какие поверхности будут визуальными, где допустимы технологические следы и насколько критична оптическая чистота.
3. Литник нельзя размещать только по принципу «куда поместится»
Расплав входит в полость формы через литниковую систему. От направления потока зависит, где встретятся фронты расплава и какие зоны детали окажутся наиболее чувствительными к линиям спая и другим визуальным следам.
Если прозрачная панель должна оставаться визуально чистой по всей рабочей площади, расположение точки впрыска становится частью дизайна изделия, а не только вопросом удобства изготовления формы.
На раннем этапе полезно определить:
- какая поверхность считается лицевой;
- через какие зоны пользователь смотрит сквозь деталь;
- где допустим след литника;
- какие участки будут закрыты сборкой;
- есть ли оптическая зона, где любые линии и искажения недопустимы.
Чем раньше эти требования попадают в техническое задание, тем меньше вероятность переделывать уже готовую пресс-форму.
4. Резкие перепады толщины дают больше проблем
Толстая прозрачная зона охлаждается иначе, чем тонкая. Если рядом находятся массивный участок и тонкая стенка, меняется характер заполнения и усадки, могут расти внутренние напряжения и становиться заметнее оптические искажения.
Поэтому модель перед серийным запуском проверяют на технологичность: толщины стенок, переходы, радиусы, уклоны, положение рёбер и другие элементы конструкции. Это относится к литью вообще, но для прозрачных изделий визуальная цена ошибки выше. Подобный DFM-анализ логично проводить ещё при подготовке .
5. Внутренние напряжения тоже могут быть видимыми
Прозрачная деталь может выглядеть нормальной невооружённым глазом, но проявлять внутренние напряжения при определённом освещении, нагрузке или дальнейшей эксплуатации.
На их уровень влияют геометрия изделия и режим формования. Для оптических компонентов производители оборудования отдельно работают над снижением микродеформаций и повышением стабильности расплава.
Для обычной прозрачной крышки требования могут быть мягче, чем для линзы или световода. Но это нужно определить до запуска производства.
Какие дефекты встречаются при литье прозрачного пластика
Для прозрачной серии особенно критичны:
- пузырьки и пустоты;
- серебристые полосы;
- локальная мутность;
- линии течения;
- линии спая;
- чёрные точки и загрязнения;
- царапины;
- следы выталкивателей на видимых зонах;
- оптические искажения;
- пожелтение или изменение оттенка.
У каждого дефекта своя причина. Иногда проблема находится в сырье, иногда в вентиляции формы, температурном режиме, геометрии детали или качестве поверхности пресс-формы.
Поэтому попытка исправить прозрачность только настройкой ТПА после изготовления оснастки может оказаться слишком поздней.
Когда литьё на ТПА оправдано для прозрачной детали
Литьё под давлением особенно интересно, когда конструкция уже стабилизирована и нужно получать повторяемую серию.
Это могут быть:
- прозрачные крышки приборов;
- окна и вставки в корпусах;
- светорассеиватели;
- защитные экраны;
- элементы индикации;
- прозрачные технические корпуса;
- детали осветительной техники;
- элементы, через которые должен быть виден внутренний механизм или уровень среды.
Для единичного образца изготовление пресс-формы обычно не имеет смысла. На этапе проверки геометрии можно сначала использовать или , если выбранная технология позволяет проверить нужные свойства.
Но прототип из прозрачного материала не всегда воспроизводит оптику будущей литой детали. Его задача может быть другой: проверить размеры, сборку, посадку, расположение окон и общий внешний вид.
Что подготовить для расчёта прозрачной детали
Чтобы подрядчик мог оценить проект не только по габаритам, желательно передать больше информации, чем просто файл модели.
Минимально полезный набор:
- 3D-модель изделия.
- Планируемый объём производства.
- Требования к прозрачности.
- Условия эксплуатации.
- Требования к ударной и температурной нагрузке.
- Указание лицевых и оптических поверхностей.
- Допустимость следа литника и выталкивателей.
- Требования к цвету: полностью бесцветный пластик, тонирование или полупрозрачность.
- Требования к сборке с другими компонентами.
Особенно полезно разделять требования «деталь должна быть прозрачной» и «деталь является оптической».
В первом случае речь может идти о крышке, через которую нужно видеть индикатор. Во втором важны уже оптические искажения, светораспределение, однородность и другие параметры. Это разные уровни сложности пресс-формы и контроля.
Как выглядит разумный путь от идеи до серии
Для нового изделия безопаснее не начинать с заказа оснастки по первой версии модели.
Практический маршрут может выглядеть так:
- Проверить конструкцию и требования к материалу.
- Определить, действительно ли нужен PMMA, PC или другой прозрачный термопласт.
- Сделать прототип, если требуется проверить сборку и геометрию.
- Адаптировать модель под литьё.
- Спроектировать пресс-форму с учётом лицевых поверхностей и оптических зон.
- Получить пробные отливки.
- Проверить прозрачность, внешний вид, размеры и работу детали в сборке.
- После утверждения образца запускать серию.
Для серийного выпуска используется тот же базовый процесс, что и для обычного , но прозрачные детали требуют более жёсткого контроля поверхности и процесса.
Если проект включает переход от прототипа к серийному изделию, в 3DRoom можно передать задачу на производство под ключ. Для расчёта полезнее всего сразу приложить 3D-модель, предполагаемый тираж и требования к прозрачности.
Заказать расчёт.
Главное при заказе прозрачного литья
Главная ошибка состоит в том, чтобы считать прозрачный пластик просто бесцветной версией обычного материала.
У такой детали поверхность, течение расплава и даже небольшой дефект становятся видимыми. Поэтому хороший результат закладывается ещё до первого цикла ТПА: в выборе конкретной марки полимера, конструкции изделия и пресс-формы.
Если эти решения приняты правильно, литьё под давлением позволяет перейти от опытного образца к повторяемой серии прозрачных деталей без необходимости вручную доводить каждое изделие.


