


Литье жаропрочного пластика на ТПА: материалы и особенности производства
Корпус находится рядом с нагревательным элементом. Разъём устанавливается в подкапотном пространстве. Деталь работает в горячем масле или регулярно проходит обработку паром. В каждом из этих случаев заказчик может сформулировать задачу одинаково: нужен жаропрочный пластик.
Для производства этого недостаточно.
Два материала, которые считаются термостойкими, могут совершенно по-разному вести себя при длительной нагрузке, контакте с химическими веществами или многократных циклах нагрева и охлаждения. Отличаются и условия их переработки на термопластавтомате.
Поэтому проект литья жаропрочного пластика начинается не с выбора ТПА, а с понимания условий, в которых будет работать изделие.
Что понимать под жаропрочным пластиком
В технической документации правильнее говорить о термостойкости конкретного материала и его марки.
Максимальная температура сама по себе мало о чём говорит. Для детали имеют значение сразу несколько характеристик:
- постоянная рабочая температура;
- кратковременные температурные пики;
- длительность нагрева;
- механическая нагрузка при повышенной температуре;
- допустимая деформация;
- контакт с маслами, топливом, растворителями, водой или паром;
- электрические свойства;
- требования к горючести;
- стабильность размеров после нескольких циклов нагрева.
Например, материал может выдерживать высокую температуру без разрушения, но становиться заметно менее жёстким. Для декоративной крышки это может быть допустимо, а для нагруженного посадочного элемента уже нет.
Поэтому фраза "деталь должна выдерживать 180 °C" требует уточнений: постоянно или несколько минут, под нагрузкой или без неё, в воздухе или в химически активной среде.
Какие материалы используют для жаропрочных деталей
Для литья под давлением существует несколько классов инженерных и высокотемпературных термопластов.
PEEK
PEEK, полиэфирэфиркетон, выбирают для наиболее требовательных задач, где одновременно нужны теплостойкость, механические свойства и устойчивость к ряду агрессивных сред.
Материал применяется как в ненаполненном исполнении, так и со стеклянным или углеродным волокном.
Его главное производственное отличие от распространённых пластиков заключается в высоких температурах переработки. Например, для разных марок VICTREX PEEK производитель указывает температуры в передней зоне цилиндра примерно от 360 до 390 °C, а рекомендуемая температура пресс-формы для ряда марок находится примерно в пределах 160-210 °C. Конкретные значения определяются именно маркой материала, а не названием PEEK в целом.
Поэтому возможность литья PEEK нужно проверять для конкретного оборудования и оснастки ещё до запуска проекта.
PPS
PPS, полифениленсульфид, часто рассматривают для деталей, работающих при повышенной температуре и требующих хорошей размерной стабильности.
Материал широко представлен наполненными марками. Содержание и тип наполнителя существенно влияют на жёсткость, усадку, направление деформации и требования к конструкции изделия.
При переработке PPS также нужен серьёзный контроль температуры пресс-формы. Например, для Ryton PPS производитель рекомендует для высокотемпературных применений поверхность формы порядка 135-149 °C, поскольку температурный режим влияет на степень кристалличности и итоговые свойства изделия.
PEI
PEI относится к высокотемпературным аморфным термопластам.
Его рассматривают для корпусов, электротехнических компонентов и других деталей, где требуется сочетание теплостойкости, жёсткости и стабильной геометрии.
При выборе нужно отдельно оценивать химическую среду и конкретные эксплуатационные требования. Сам факт высокой теплостойкости ещё не означает, что материал подходит для любого горячего узла.
PPSU
PPSU используют в задачах, связанных с повышенными температурами, воздействием горячей воды и пара, а также повторяющимися циклами нагрева.
Материал может быть интересен для компонентов, которые регулярно подвергаются термической обработке. Однако и здесь характеристики проверяются по технической документации конкретной марки.
Высокотемпературные полиамиды
PPA и другие специальные полиамиды применяют в автомобильных компонентах, электротехнике, разъёмах, корпусах и технических деталях.
Это может быть рациональным решением, если условия эксплуатации уже выходят за возможности обычных пластиков, но применение более дорогого высокотемпературного полимера не оправдано.
Как выбрать между материалами
Выбирать пластик только по таблице максимальных температур рискованно.
Для предварительного выбора полезнее идти от задачи.
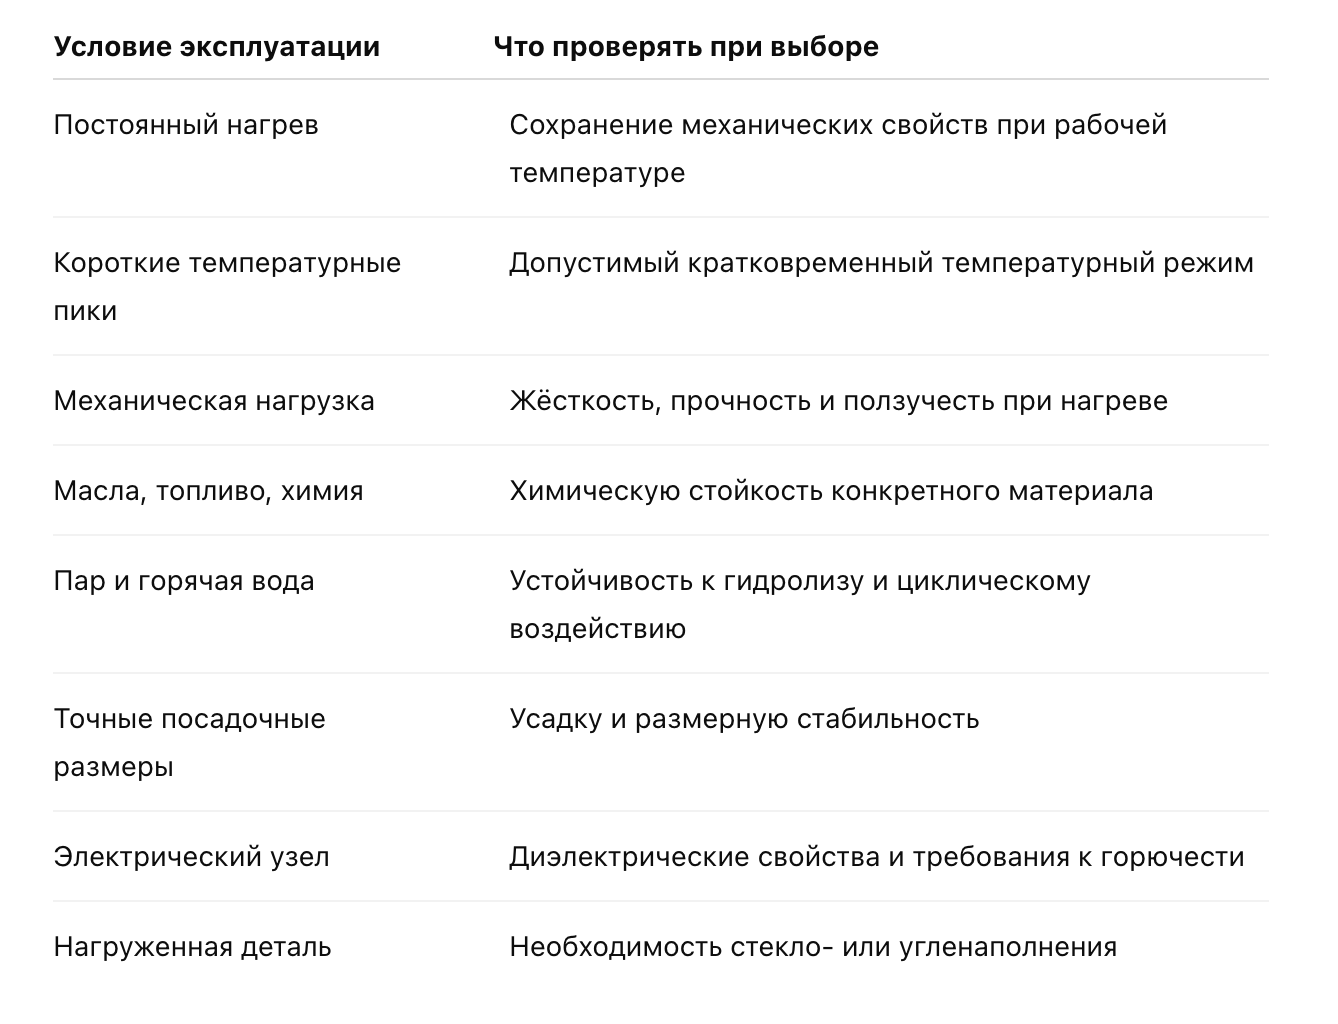
Если все требования можно закрыть менее дорогим инженерным термопластом, выбирать PEEK только из-за его репутации нет смысла.
И наоборот, попытка заменить необходимый высокотемпературный материал более простым пластиком ради экономии может привести к деформации или потере свойств уже в готовом узле.
Чем литье жаропрочного пластика отличается от обычного
Схема работы ТПА принципиально не меняется. Полимер пластифицируется в цилиндре, впрыскивается в пресс-форму, выдерживается под давлением, охлаждается и извлекается.
Сложность заключается в технологическом окне.
Более высокая температура переработки
Для некоторых высокотемпературных материалов нужны значительно более высокие температуры цилиндра и сопла, чем для PP, ABS и других распространённых полимеров.
Недостаточно просто выставить больше градусов.
Нужно учитывать конструкцию узла пластикации, допустимый температурный диапазон оборудования, объём впрыска, время нахождения материала в цилиндре и требования производителя сырья.
Чрезмерно долгое нахождение расплава при высокой температуре способно ухудшить состояние материала.
Нагретая пресс-форма
В проектах с высокотемпературными полукристаллическими пластиками температура формы становится одним из ключевых параметров процесса.
Она влияет не только на заполнение полости, но и на формирование структуры материала, усадку и последующую стабильность размеров.
Это значит, что система термостатирования должна проектироваться с учётом выбранного полимера.
Пресс-форма, рассчитанная под один материал, не всегда подходит для другого без изменений.
Подготовка сырья
Некоторые инженерные термопласты требуют контролируемой сушки перед переработкой.
Здесь нельзя использовать универсальный режим "для инженерного пластика". Температура, продолжительность сушки и допусточная остаточная влажность устанавливаются производителем конкретной марки.
Ошибки на этом этапе способны проявиться уже после впрыска в виде дефектов поверхности или ухудшения характеристик изделия.
Почему пресс-форму нужно проектировать уже под выбранный материал
Сначала сделать пресс-форму, а потом решить, какой пластик в неё заливать, для жаропрочных деталей особенно рискованно.
Материал влияет на:
- расчёт усадки;
- размеры литников;
- расположение точек впрыска;
- вентиляцию полости;
- температурный режим оснастки;
- время охлаждения;
- усилия при извлечении;
- износ формообразующих поверхностей;
- вероятность коробления;
- расположение линий спая.
Поэтому перед изготовлением оснастки желательно определить как минимум класс полимера и понять, будет ли он наполненным.
Саму конструкцию формы имеет смысл рассматривать ещё на этапе проектирования пресс-формы для литья пластмасс.
Что меняется при использовании стекловолокна и углеволокна
Многие высокотемпературные полимеры выпускаются в армированных вариантах.
Добавление стеклянного или углеродного волокна может повысить жёсткость и изменить поведение изделия под нагрузкой, но одновременно усложняет производство.
Во-первых, материал становится более абразивным. Рабочие элементы оборудования и пресс-формы испытывают больший износ.
Во-вторых, появляется выраженная зависимость свойств от направления течения расплава. Волокна ориентируются в процессе заполнения полости, поэтому одна и та же деталь может вести себя по-разному вдоль и поперёк потока.
Отсюда практический вывод: расположение литника для армированной детали может влиять не только на внешний вид, но и на её механику и коробление.
Геометрию детали тоже приходится проверять
Дорогой пластик не исправляет плохую конструкцию.
Для литья под давлением желательно избегать резких изменений толщины стенки, избыточно массивных участков и геометрии, которая мешает равномерно заполнить форму.
Особое внимание уделяют:
- равномерности стенок;
- радиусам переходов;
- рёбрам жёсткости;
- бобышкам;
- уклонам для извлечения;
- поднутрениям;
- зонам соединения потоков;
- посадочным поверхностям;
- местам механической нагрузки.
Если одна часть изделия значительно массивнее другой, материал будет охлаждаться неравномерно. Это повышает риск внутренних напряжений, утяжин и деформации.
При работе детали в условиях нагрева подобные конструктивные проблемы могут проявиться ещё сильнее.
Нужен ли обязательно PEEK
Нет.
Это одна из типичных ошибок при постановке задачи.
PEEK относится к высокопроизводительным полимерам и действительно применяется в условиях, где обычные пластики не справляются. Но вместе с его свойствами проект получает более дорогое сырьё и более требовательную переработку.
Представим корпус промышленного датчика. Рабочая температура повышенная, но механическая нагрузка небольшая, агрессивной химии нет, а сам корпус не находится непосредственно рядом с наиболее горячим элементом.
В таком проекте сначала имеет смысл проверить, нельзя ли выполнить требования с помощью менее сложного инженерного материала.
Другой пример: небольшая деталь работает под постоянной нагрузкой, нагревается, контактирует с технической жидкостью и должна сохранять размеры длительное время. Здесь более высокопроизводительный материал может оказаться оправдан даже при относительно небольшом размере изделия.
Смотреть нужно не на престиж названия пластика, а на набор требований.
Когда полезно сначала изготовить прототип
Если конструкция ещё меняется, начинать сразу с металлической пресс-формы необязательно.
Сначала можно проверить:
- габариты;
- собираемость;
- посадочные места;
- положение отверстий;
- взаимодействие с соседними компонентами;
- эргономику;
- доступ для монтажа.
Для этого используют прототипирование изделий и 3D-печать.
Здесь есть ограничение: напечатанный образец нельзя автоматически считать полным аналогом будущей литьевой детали по механическим характеристикам.
Основная польза прототипа до изготовления пресс-формы заключается в проверке конструкции. Финальное изделие оценивают уже с учётом серийного материала и технологии производства.
Что влияет на стоимость литья жаропрочного пластика
В высокотемпературном проекте цена зависит далеко не только от массы полимера.
На расчёт влияют:
- выбранная марка материала;
- стоимость сырья;
- содержание наполнителя;
- масса детали и литников;
- геометрия изделия;
- размер пресс-формы;
- число гнёзд;
- система термостатирования;
- требования к материалам оснастки;
- тираж;
- требования к поверхности;
- критические размеры;
- закладные элементы;
- последующая обработка и сборка;
- требования к контролю партии.
Поэтому корректно сравнивать нужно не просто цену килограмма PEEK и PPS, а полную экономику изделия в требуемом тираже.
Иногда более дорогое сырьё позволяет решить задачу без дополнительной металлической детали или защитного элемента. В другом проекте дорогой материал не даёт никакой дополнительной пользы.
Когда переходить к ТПА
Литьё жаропрочного пластика на ТПА особенно логично, когда изделие уже прошло этап разработки и требуется повторяемая партия.
Технологию имеет смысл рассматривать, если:
- конструкция детали зафиксирована;
- требуется серийное производство;
- характеристики изделий должны повторяться;
- выбран термопласт, пригодный для литья;
- известны условия эксплуатации;
- затраты на оснастку оправданы объёмом выпуска.
Подробнее сам процесс серийного производства можно посмотреть в разделе 3DRoom по литью пластмасс под давлением на ТПА.
Если же сейчас нужны единицы изделий, конструкция постоянно меняется или материал ещё выбирается экспериментально, сначала рациональнее подтвердить изделие на прототипах.
Какие данные передать подрядчику для расчёта
Чем точнее исходные данные, тем меньше предположений потребуется при подборе технологии.
Для предварительной оценки проекта желательно подготовить:
- 3D-модель изделия;
- чертёж с критическими размерами, если он есть;
- планируемый тираж;
- название материала, если он уже утверждён;
- постоянную рабочую температуру;
- максимальную температуру и длительность такого воздействия;
- механические нагрузки;
- описание рабочей среды;
- требования к поверхности;
- требования к горючести и электрическим характеристикам, если они есть;
- наличие металлических закладных;
- условия сборки детали.
Если материал ещё не выбран, лучше передать реальные условия эксплуатации, чем назначать PEEK, PPS или другой полимер только по названию.
Как правильно начинать проект
У литья жаропрочных пластиков есть простая логика.
Сначала определяется, что должна выдерживать деталь. Затем под эти требования выбирается материал. После этого проверяется геометрия изделия и возможность его стабильного литья. Только потом имеет смысл окончательно проектировать пресс-форму и производственный процесс.
Обратная последовательность обычно создаёт лишние ограничения.
В 3DRoom можно передать проект от этапа прототипирования и подготовки изделия до проектирования оснастки и серийного литья пластмасс под давлением. Для высокотемпературной детали возможность работы с конкретной маркой полимера следует подтверждать по параметрам проекта до запуска оснастки.
Если у вас уже есть 3D-модель, чертёж или образец изделия, можно передать исходные данные специалистам 3DRoom и заказать расчёт.


