


Крыльчатка для сельскохозяйственной сеялки: когда выгодно напечатать деталь из пластика
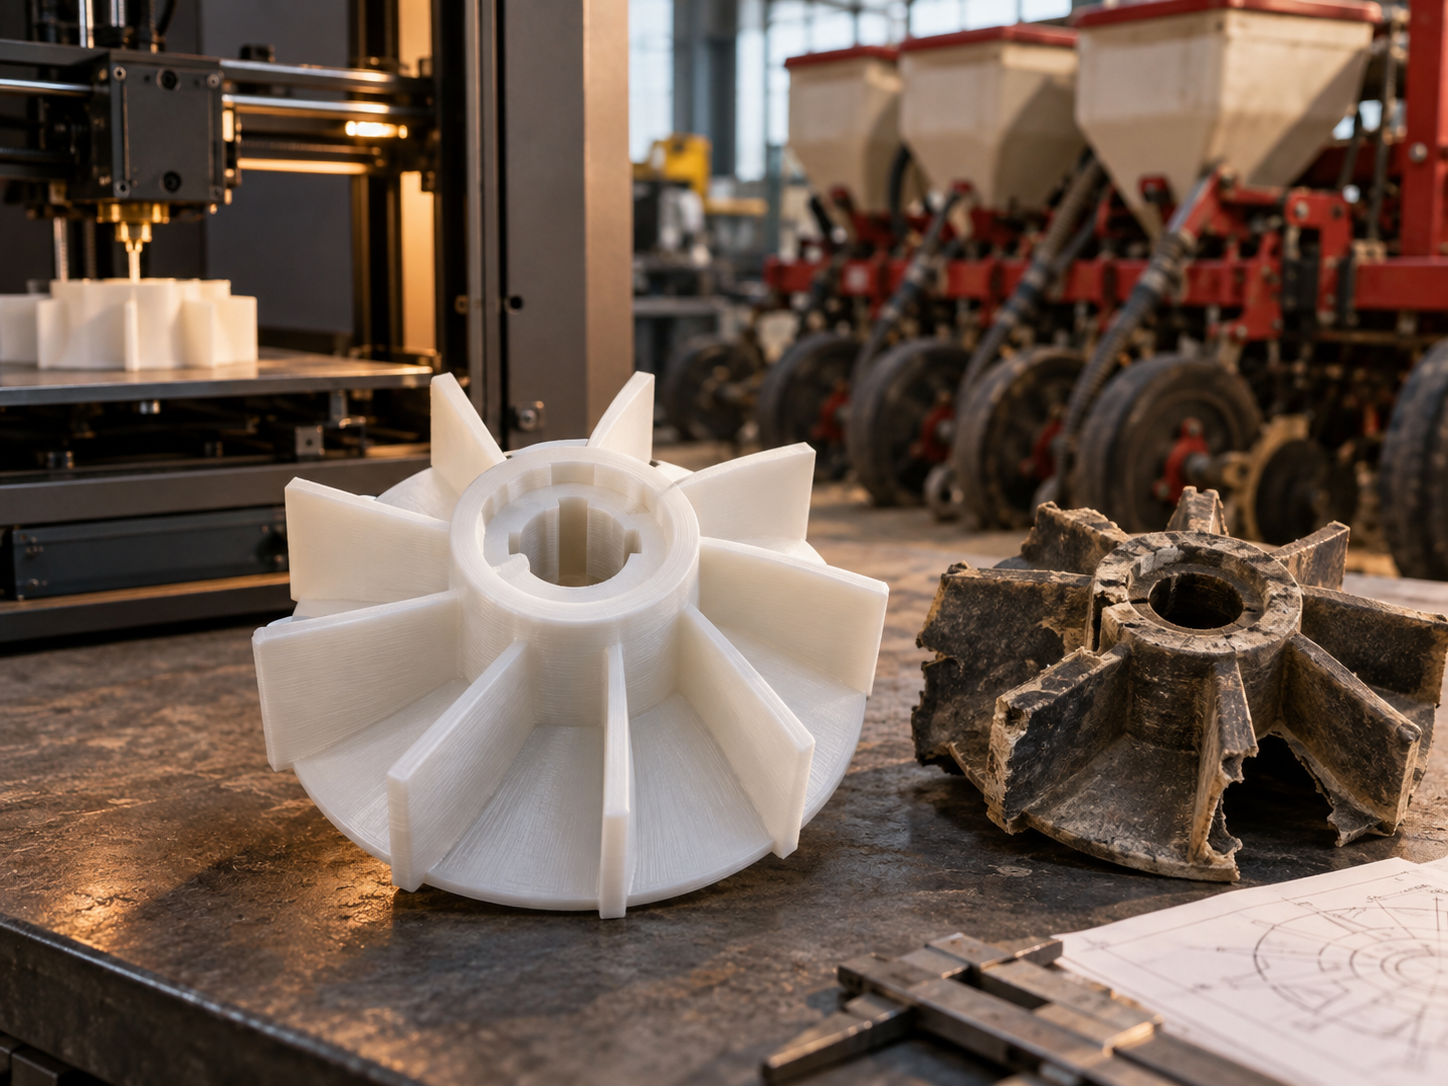
Сеялка готова к работе, но одна сравнительно небольшая деталь останавливает весь узел: сломалась крыльчатка. Новую нужно искать у поставщика, ждать доставку или заказывать изготовление. При этом требуется не партия из тысячи штук, а одна рабочая запчасть.
Именно в такой ситуации 3D-печать часто оказывается рациональнее традиционного производства. Причина не в том, что напечатанная деталь автоматически лучше заводской. Преимущество появляется из-за самой экономики единичного ремонта: не нужна дорогая оснастка, деталь можно восстановить по образцу, массу можно снизить за счёт полимера, а готовая цифровая модель остаётся для повторного изготовления.
Разберём этот сценарий на примере крыльчатки сельскохозяйственной сеялки.
Задача: восстановить одну деталь, а не запускать производство
Представим типичную ситуацию. В механизме подачи или распределения материала работает крыльчатка с центральной посадкой и несколькими лопастями. Деталь повреждена, запасной на складе нет.
Для предприятия важен не сам процесс изготовления. Нужно вернуть технику в работу и не вложить в одну запчасть сумму, сопоставимую со стоимостью небольшой серии.
Если деталь металлическая, возможна механическая обработка новой заготовки. Для сложной формы это может потребовать нескольких операций и заметного количества станочного времени. Если рассматривать литьё пластика под давлением, сначала потребуется изготовить оснастку. Для одной крыльчатки стоимость формы просто не успеет распределиться на тираж.
У 3D-печати другая экономика. Производство начинается с цифровой модели, а форма создаётся непосредственно послойным построением детали. Отдельная пресс-форма не требуется.
Поэтому особенно интересна именно для единичных запчастей, опытных экземпляров и небольшого количества нестандартных деталей.
Почему пластиковая крыльчатка получается легче
Для вращающейся детали масса имеет значение. Чем тяжелее крыльчатка, тем выше её момент инерции, то есть тем больше усилий требуется для изменения скорости вращения.
У стали плотность около 7,8 г/см³. У распространённых инженерных термопластов она обычно находится примерно в диапазоне 1,0-1,4 г/см³. Даже алюминий с плотностью около 2,7 г/см³ заметно тяжелее большинства таких полимеров при одинаковом объёме материала.
Это не означает, что металлическую и пластиковую крыльчатку нужно делать абсолютно одинаковыми. Полимерная версия может потребовать другой толщины лопастей, усиленного посадочного узла, рёбер или плавных переходов между элементами.
Но сам переход на пластик даёт конструктору возможность существенно уменьшить массу вращающегося элемента.
Для сеялки это может быть полезно сразу по нескольким причинам:
- ниже инерция крыльчатки;
- меньше масса, которую должен раскручивать привод;
- снижается дополнительная нагрузка при разгоне и остановке механизма;
- крупную по габаритам деталь легче обслуживать и заменять.
При этом снижение веса нельзя рассматривать отдельно от прочности. Если сделать деталь слишком тонкой только ради экономии материала, выигрыш быстро превратится в новую поломку.
Где появляется основная экономия при изготовлении одной детали
Для единичной запчасти стоимость материала часто не является главным вопросом. Гораздо важнее, сколько подготовительных операций необходимо выполнить до того, как будет получено первое изделие.
При литье под давлением нужна пресс-форма. При серийном выпуске её стоимость распределяется между большим количеством изделий, и технология становится экономически логичной. Для одного экземпляра такой подход обычно избыточен.
При 3D-печати пресс-форма не нужна.
Расходы по единичному заказу обычно складываются из других составляющих:
- создание или подготовка 3D-модели;
- выбор материала;
- подготовка модели к печати;
- машинное время;
- сам полимер;
- необходимая постобработка;
- контроль посадочных размеров.
Если цифровая модель крыльчатки уже существует, подготовительная часть задачи становится проще. Если модели нет, её можно создать по чертежу, сохранившемуся образцу или исходной детали.
Для сложной геометрии применяют или реверс-инжиниринг, после чего модель адаптируют под выбранный способ изготовления.
Здесь появляется ещё один экономический эффект. Созданная один раз цифровая модель не исчезает после ремонта. Если через сезон понадобится ещё одна такая же запчасть, геометрию не придётся восстанавливать с нуля.
Как можно восстановить крыльчатку по повреждённому образцу
Отсутствие CAD-файла не означает, что деталь невозможно воспроизвести.
Допустим, у предприятия осталась сломанная крыльчатка. Часть лопасти повреждена, но центральная посадка, диаметр и большая часть геометрии сохранились.
Работа может строиться так.
Сначала восстанавливают геометрию детали. Простые участки измеряются, более сложные поверхности при необходимости сканируются. Если конструкция симметричная, неповреждённые элементы помогают восстановить утраченные.
После этого создаётся цифровая модель.
Но копировать исходную деталь буквально не всегда правильно. Если запчасть будет изготовлена методом FDM, нужно учитывать направление слоёв, толщину стенок, расположение лопастей и нагрузку на центральную втулку. У послойной печати прочность зависит от ориентации детали, поэтому модель и расположение на столе подбирают под реальную работу узла.
Для подобных функциональных изделий может рассматриваться , но окончательный выбор технологии и полимера зависит от геометрии, скорости вращения, температуры, контакта с абразивными частицами и среды эксплуатации.
Почему здесь нельзя просто выбрать "самый прочный пластик"
Крыльчатка сельхозмашины работает не как декоративная деталь. На неё действуют циклические нагрузки, вибрация, загрязнение, иногда пыль, влага, удобрения или другой материал, проходящий через механизм.
Поэтому материал выбирают под конкретный узел.
Например, полиамиды интересны для функциональных деталей благодаря сочетанию прочности и износостойкости. ASA может рассматриваться там, где значимы атмосферные условия и ультрафиолет. PETG применяют для технических деталей, когда требуется достаточно прочный и технологичный материал.
Но название пластика само по себе ничего не гарантирует. Для крыльчатки нужно понимать:
- какую нагрузку воспринимают лопасти;
- с какой частотой вращается деталь;
- есть ли ударные нагрузки;
- что проходит через крыльчатку;
- работает ли она с абразивным материалом;
- есть ли нагрев;
- насколько критична точность посадочного отверстия;
- требуется ли длительная работа без остановки.
Только после этого имеет смысл выбирать материал и параметры печати.
Критический момент для крыльчатки - балансировка
У вращающейся детали есть дополнительное требование, которого может не быть у неподвижного кожуха или кронштейна: крыльчатка должна вращаться без недопустимого дисбаланса.
Даже небольшая разница массы между сторонами при повышении оборотов создаёт вибрацию. Поэтому при восстановлении детали нужно контролировать не только внешний диаметр и посадку на вал, но и симметрию лопастей, равномерность изготовления и итоговое вращение узла.
Это одна из причин, почему печатать рабочую крыльчатку "по фотографии" без инженерной подготовки рискованно.
Если исходная деталь сильно разрушена, полезнее сначала выполнить , восстановить корректную модель, а уже затем изготавливать физическую копию.
Почему отсутствие оснастки особенно важно для сельхозремонта
Представим два заказа.
В первом нужно регулярно выпускать десятки тысяч одинаковых крыльчаток. Здесь есть смысл проектировать технологическую оснастку и считать литьё под давлением.
Во втором сломалась одна деталь на конкретной сеялке, а второй экземпляр, возможно, понадобится только через год.
3D-печать не делает пресс-форму дешёвой. Она просто исключает её из производственной цепочки.
Для ремонта редкой запчасти это принципиальная разница.
Быстрое восстановление - это ещё и цифровой запас запчастей
Обычный склад требует физических деталей. Их нужно заранее покупать, хранить и понимать, понадобятся ли они вообще.
У аддитивного производства появляется другой сценарий: хранится цифровая модель.
Если крыльчатка уже была восстановлена, проверена и её геометрия сохранена, при следующей необходимости можно вернуться к подготовленному файлу и изготовить новую деталь. Не нужно заново искать редкую запчасть или повторно восстанавливать размеры по разрушенному образцу.
Для предприятий с техникой разных лет выпуска это может быть полезнее хранения большого количества маловостребованных комплектующих.
Особенно ценен такой подход для деталей, которые сняты с производства, поставляются только в составе крупного узла или имеют неудобную логистику.
Когда 3D-печатная крыльчатка действительно выгодна
У этой технологии есть понятная зона эффективности.
3D-печать имеет смысл рассматривать, когда:
- требуется одна деталь или небольшое количество;
- оригинальную запчасть сложно получить;
- есть физический образец, чертёж или возможность восстановить геометрию;
- изготовление пресс-формы не окупается;
- важен малый вес;
- конструкцию нужно сначала проверить;
- возможно повторное изготовление по сохранённой модели.
Для такого заказа основная выгода состоит не в минимальной цене килограмма пластика. Предприятие экономит на отсутствии оснастки, получает только необходимое количество изделий и создаёт цифровую основу для последующих ремонтов.
Когда печатать крыльчатку не стоит
Не любую вращающуюся деталь правильно переводить на 3D-печать.
Если крыльчатка работает на высоких оборотах, воспринимает большие ударные нагрузки, контактирует с сильно абразивной средой или её разрушение может повредить дорогостоящий узел, решение требует отдельной инженерной проверки.
В таких случаях может оказаться рациональнее:
- изготовить деталь механической обработкой;
- изменить материал;
- использовать другую технологию 3D-печати;
- после испытаний перейти к литью;
- оставить металлическую конструкцию.
Правильный вопрос звучит не "можно ли напечатать крыльчатку", а "выдержит ли выбранная конструкция реальные условия работы и выгодно ли её так производить".
Что нужно передать подрядчику для расчёта
Для первичной оценки полезно подготовить максимум доступных исходных данных:
- целую или повреждённую деталь;
- 3D-модель, если она есть;
- чертёж или основные размеры;
- информацию о посадке на вал;
- назначение крыльчатки;
- частоту вращения, если она известна;
- среду, с которой контактирует деталь;
- условия температуры и влажности;
- требуемое количество экземпляров.
Если части исходных данных нет, задача начинается с восстановления геометрии и анализа образца.
3DRoom выполняет 3D-печать пластиковых изделий и работает с единичным изготовлением. На сайте компании также представлены 3D-сканирование и реверс-инжиниринг, что логично для задач, где цифровой модели старой запчасти уже нет.
Для крыльчатки сеялки это позволяет рассматривать задачу не как поиск редкой запчасти, а как восстановление конкретного функционального элемента под реальные условия эксплуатации.
Если нужно понять, подходит ли 3D-печать для вашей крыльчатки и какой материал использовать, можно передать модель, чертёж или образец специалистам 3DRoom и заказать расчёт.


