


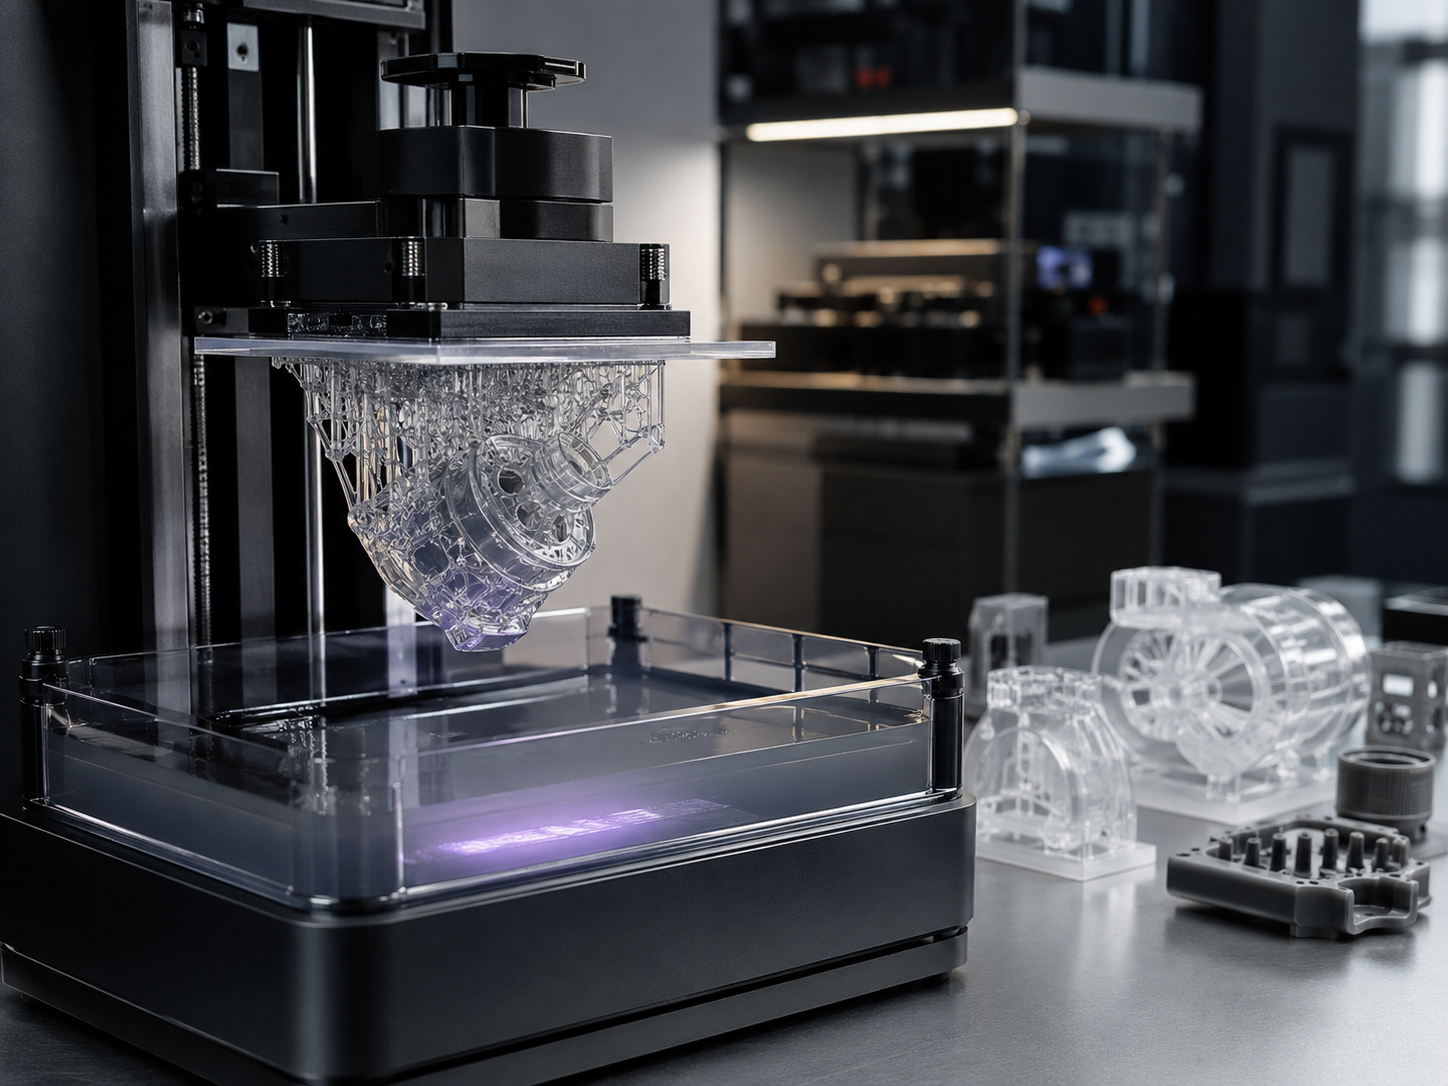
Как работает фотополимерный 3D-принтер
Фотополимерная 3D-печать позволяет создавать детали с высокой точностью, гладкой поверхностью и хорошо проработанной мелкой геометрией. Вместо привычной пластиковой нити, которая используется в FDM-принтерах, такое оборудование работает с жидкой фотополимерной смолой. Материал затвердевает под воздействием света определенной длины волны, а модель постепенно формируется из множества тонких слоев.
Чтобы понять, как работает фотополимерный 3D-принтер, необходимо разобраться не только в процессе засветки смолы, но и в особенностях построения слоев, конструкции оборудования, подготовке модели и последующей обработке готового изделия.
Сегодня фотополимерная 3D-печать применяется для прототипирования, изготовления мастер-моделей, небольших функциональных компонентов, дизайнерских изделий, корпусов, сувенирной продукции и деталей со сложной геометрией. Рассмотрим подробно, что происходит внутри такого принтера от загрузки файла до получения готового изделия.
Что такое фотополимерный 3D-принтер
Фотополимерный 3D-принтер представляет собой оборудование аддитивного производства, в котором объект создается послойно из жидкого светочувствительного полимера.
Главное отличие этой технологии от печати расплавленным пластиком заключается в способе формирования материала. В FDM-принтере пластиковая нить нагревается, плавится и наносится через сопло. При фотополимерной печати используется жидкая смола, которая локально затвердевает после воздействия ультрафиолетового или близкого к ультрафиолетовому излучения.
В базовой конструкции принтера присутствуют:
- емкость с фотополимерной смолой;
- рабочая платформа;
- механизм перемещения платформы по вертикальной оси;
- источник света;
- оптическая система или LCD-экран;
- пленка или прозрачное основание ванны;
- система управления;
- электроника, отвечающая за точность экспозиции и движения.
Конкретная конструкция зависит от того, какой метод засветки используется в оборудовании.
Принцип работы фотополимерной 3D-печати
Основной принцип достаточно прост: жидкая смола превращается в твердый материал только в тех участках, которые необходимо сформировать на конкретном слое.
Цифровая 3D-модель предварительно делится специальной программой на множество горизонтальных сечений. Затем принтер последовательно воспроизводит каждое из них.
Если высота детали составляет 50 мм, а выбранная толщина слоя равна 0,05 мм, оборудование должно сформировать примерно 1000 слоев. Каждый новый слой соединяется с предыдущим, постепенно образуя цельную трехмерную конструкцию.
Именно такой послойный принцип лежит в основе большинства технологий аддитивного производства.
Как работает фотополимерный 3D-принтер поэтапно
Рассмотрим полный цикл более подробно.
1. Создание или подготовка 3D-модели
Сначала необходимо получить цифровую модель детали. Она может быть:
- разработана в CAD-программе;
- создана средствами 3D-моделирования;
- получена методом 3D-сканирования;
- скачана из библиотеки готовых моделей;
- подготовлена на основании технической документации заказчика.
Модель проверяют на наличие геометрических ошибок, незамкнутых поверхностей и других дефектов, которые способны помешать корректной печати.
При изготовлении технических компонентов дополнительно учитываются размеры, посадки, необходимая прочность и последующая обработка.
2. Размещение модели в слайсере
Следующий этап проводится в программе-слайсере.
Слайсер определяет расположение изделия внутри рабочего пространства принтера и делит модель на отдельные слои.
На этом этапе задаются:
- высота слоя;
- ориентация модели;
- расположение поддержек;
- время экспозиции;
- количество начальных слоев;
- параметры подъема платформы;
- скорость перемещения;
- дополнительные настройки, зависящие от конкретной смолы.
Правильная ориентация особенно важна. Распечатать деталь можно в разных положениях, но результат будет отличаться по качеству поверхности, количеству поддержек, времени изготовления и вероятности деформации.
3. Заполнение ванны фотополимерной смолой
После подготовки задания в специальную ванну наливают жидкий фотополимер.
До засветки он сохраняет текучесть. Под воздействием света начинается химическая реакция полимеризации, в результате которой материал переходит из жидкого состояния в твердое.
Свойства готовой детали во многом зависят именно от выбранной смолы. Существуют составы с различной жесткостью, эластичностью, прозрачностью, температурной устойчивостью и механическими характеристиками.
4. Формирование первого слоя
Один из наиболее ответственных этапов начинается при создании первых слоев.
В распространенной конструкции настольного LCD или MSLA-принтера рабочая платформа опускается к прозрачному дну ванны. Между платформой и пленкой остается тонкий слой жидкого материала.
После этого соответствующий участок смолы засвечивается.
Первоначальные слои обычно получают более длительную экспозицию, поскольку необходимо обеспечить надежное сцепление модели с рабочей платформой.
Если сцепление окажется недостаточным, изделие может отделиться от платформы во время печати.
5. Засветка фотополимера
Далее начинается непосредственное построение детали.
Свет воздействует только на те области, которые соответствуют очередному сечению цифровой модели. В этих местах фотополимер затвердевает.
После завершения экспозиции платформа немного поднимается. Затвердевший слой отделяется от пленки на дне ванны, а под него поступает свежая жидкая смола.
Платформа снова занимает рабочее положение, после чего засвечивается следующий слой.
Цикл повторяется:
- засветка слоя;
- затвердевание фотополимера;
- подъем платформы;
- отделение слоя от пленки;
- заполнение пространства новой порцией смолы;
- переход к следующему слою.
Процесс продолжается до полного формирования изделия.
SLA 3D-печать: в чем ее особенность
Одной из первых и наиболее известных разновидностей фотополимерной технологии является SLA 3D-печать.
SLA расшифровывается как stereolithography, то есть стереолитография.
При классической SLA-технологии для полимеризации смолы используется лазерный луч. Оптическая система направляет его по заданной траектории, последовательно формируя контуры и внутренние области каждого слоя.
В отличие от технологий, где слой засвечивается практически целиком, лазеру необходимо перемещаться по его площади.
SLA 3D-печать позволяет получать высокую детализацию и качественную поверхность, поэтому технология получила широкое распространение в профессиональном прототипировании и производстве мастер-моделей.
Чем DLP отличается от SLA
DLP является еще одним способом работы с фотополимером.
В такой системе изображение слоя проецируется на поверхность смолы целиком. Для формирования изображения используется цифровой проектор.
Разница заключается именно в принципе экспонирования:
- SLA формирует слой перемещением лазерного луча;
- DLP проецирует изображение слоя;
- LCD или MSLA использует УФ-подсветку и жидкокристаллическую маску.
При этом конечная задача остается одинаковой: избирательно засветить фотополимер в необходимых точках.
Как работает LCD или MSLA 3D-принтер
LCD-технология получила широкое распространение благодаря возможности одновременно экспонировать большую часть или всю площадь одного слоя.
Под ванной со смолой располагается источник УФ-излучения. Между ним и фотополимером находится LCD-матрица.
Экран работает в качестве своеобразной маски. Он пропускает свет только в тех областях, где должен затвердеть материал.
Схематично процесс выглядит следующим образом:
УФ-подсветка -> LCD-матрица -> прозрачное дно ванны -> фотополимер -> формируемый слой.
После экспонирования платформа перемещается, и операция повторяется.
Время засветки одного слоя при этом не зависит напрямую от количества расположенных на нем небольших объектов. Поэтому в определенных случаях на платформе можно одновременно производить сразу несколько одинаковых деталей без многократного увеличения продолжительности экспозиции слоев.
Почему фотополимер затвердевает от света
Фотополимерная смола представляет собой многокомпонентный материал. В ее составе присутствуют вещества, участвующие в реакции полимеризации, и фотоинициаторы.
Фотоинициатор реагирует на излучение определенного диапазона и запускает химические процессы, приводящие к образованию полимерной структуры.
В результате участок жидкости, получивший достаточную дозу излучения, затвердевает.
Для качественного результата важно правильно подобрать экспозицию.
Недостаточная засветка способна привести к следующим проблемам:
- слабому соединению слоев;
- снижению прочности;
- искажению мелких элементов;
- отрыву поддержек;
- неудачной печати.
Слишком длительная экспозиция тоже нежелательна. Избыточная полимеризация может отрицательно сказаться на точности размеров и детализации небольших элементов.
Поэтому настройки подбираются с учетом конкретной смолы, оборудования и высоты слоя.
Зачем нужны поддержки
Фотополимерная модель далеко не всегда может быть напечатана непосредственно на платформе.
При сложной геометрии некоторые участки детали начинают формироваться без достаточной опоры. Для них создаются специальные поддержки.
Поддержки представляют собой временные конструкции, удерживающие модель во время изготовления.
Они выполняют несколько функций:
- фиксируют изделие;
- поддерживают нависающие элементы;
- уменьшают риск деформации;
- помогают сохранить геометрию;
- обеспечивают стабильное формирование отдельных элементов.
После завершения процесса поддержки удаляются.
Именно поэтому грамотная подготовка 3D-модели имеет большое значение. Неправильное расположение поддержек может оставить заметные следы на поверхности или даже привести к дефектам.
Что происходит после окончания печати
Вытащить изделие из принтера еще недостаточно. Фотополимерная технология требует постобработки.
На поверхности готовой модели остается незатвердевшая смола, которую необходимо удалить.
Промывка
Модель снимают с платформы и очищают подходящим способом в соответствии с рекомендациями производителя конкретного материала.
Промывка удаляет жидкий фотополимер с поверхности и из небольших полостей.
Особенно тщательно необходимо очищать:
- отверстия;
- каналы;
- внутренние полости;
- резьбу;
- мелкий рельеф;
- участки рядом с поддержками.
Удаление поддержек
Далее временные элементы аккуратно отделяются от основной детали.
В зависимости от формы изделия поддержки могут удаляться до или после дополнительного отверждения. Здесь важно учитывать свойства конкретного материала и требования к качеству поверхности.
Дополнительное отверждение
После промывки многие фотополимерные изделия проходят финальную УФ-засветку.
Этот процесс называют постполимеризацией или дополнительным отверждением.
Он позволяет материалу достичь предусмотренных для него конечных характеристик.
Точные условия зависят от состава смолы и рекомендаций ее производителя.
Финишная обработка
При необходимости после полного отверждения могут выполняться:
- шлифование;
- удаление следов поддержек;
- грунтование;
- окрашивание;
- сборка;
- сверление;
- механическая доводка;
- нанесение декоративного или защитного покрытия.
В результате поверхность изделия можно сделать практически гладкой.
Какие материалы применяются при фотополимерной печати
Для фотополимерных принтеров выпускается множество разновидностей смол.
Условно их можно разделить на несколько категорий.
Стандартные смолы
Используются для макетов, визуальных прототипов, моделей и изделий, для которых не предъявляются повышенные требования к механическим нагрузкам.
Главное преимущество таких материалов заключается в сочетании хорошей детализации и относительно простой обработки.
Инженерные фотополимеры
Создаются для деталей, от которых требуются определенные эксплуатационные свойства.
В зависимости от конкретного состава материал может обладать повышенной:
- жесткостью;
- прочностью;
- термостойкостью;
- износостойкостью;
- стабильностью размеров.
Нельзя считать все инженерные фотополимеры одинаковыми. Перед производством важно изучать характеристики конкретной смолы.
Гибкие и эластичные материалы
Используются там, где детали должны деформироваться под нагрузкой или обладать определенной упругостью.
Из них можно создавать некоторые разновидности прокладок, прототипов мягких компонентов и элементов, имитирующих свойства эластомеров.
Литьевые фотополимеры
Особая категория материалов предназначена для создания выжигаемых мастер-моделей.
Такие решения востребованы при изготовлении изделий методом литья.
Прозрачные смолы
Позволяют создавать светопропускающие детали. После грамотной постобработки прозрачность поверхности можно дополнительно улучшить.
Почему фотополимерная печать дает высокую детализацию
Главное преимущество технологии заключается в способе формирования слоя.
В FDM-печати геометрия зависит в том числе от диаметра сопла и ширины экструдируемой линии. У фотополимерного оборудования нет сопла, которое наносит расплавленную пластиковую нить.
Точность определяется другими параметрами:
- оптической системой;
- разрешением матрицы для LCD-принтеров;
- размером проекции;
- характеристиками лазера для SLA;
- высотой слоя;
- свойствами фотополимера;
- настройками экспозиции;
- правильностью калибровки.
Благодаря этому технология хорошо подходит для изделий с мелким рельефом, небольшими отверстиями, декоративными элементами и сложной поверхностью.
Преимущества фотополимерного 3D-принтера
Популярность технологии объясняется сразу несколькими достоинствами.
К основным преимуществам относятся:
- высокая детализация;
- небольшая заметность слоев;
- хорошее качество поверхности;
- возможность изготовления сложной геометрии;
- точное воспроизведение небольших элементов;
- широкий выбор специализированных материалов;
- возможность производства нескольких небольших изделий за один цикл на LCD-оборудовании;
- удобство изготовления мастер-моделей и прототипов.
Для многих задач фотополимерная технология позволяет получить внешний вид изделия, которого значительно сложнее добиться при обычной FDM-печати без продолжительной постобработки.
Недостатки и ограничения технологии
Несмотря на преимущества, фотополимерная 3D-печать подходит не для каждой задачи.
Среди особенностей необходимо учитывать:
- необходимость работы с жидкой смолой;
- обязательную постобработку;
- необходимость промывки изделий;
- необходимость дополнительной УФ-полимеризации для многих материалов;
- расход поддержек;
- ограниченный объем рабочей камеры конкретного принтера;
- различия в механических свойствах смол;
- необходимость соблюдения условий безопасной работы.
Жидкий фотополимер требует аккуратного обращения. При работе следует использовать средства индивидуальной защиты и соблюдать рекомендации производителя материала по вентиляции, хранению, контакту с кожей и утилизации.
Фотополимерная печать или FDM: что выбрать
Нельзя утверждать, что одна технология во всех случаях лучше другой.
Выбор зависит от конкретной задачи.
Фотополимерную печать целесообразно рассматривать, когда особенно важны:
- детализация;
- качество поверхности;
- мелкая геометрия;
- эстетика;
- небольшие размеры изделия;
- изготовление мастер-модели.
FDM часто становится рациональным решением для относительно крупных технических изделий, корпусов, оснастки и деталей, где высокая детализация поверхности не является главным критерием.
В профессиональном производстве эти методы не конкурируют напрямую, а дополняют друг друга.
Специалисты 3Droom могут подобрать технологию изготовления с учетом геометрии модели, требуемого материала, количества деталей и назначения изделия. Помимо 3D-печати, для серийного производства пластиковых компонентов может применяться литье пластика.
Где используется фотополимерная 3D-печать
Область применения технологии постоянно расширяется.
Фотополимерные принтеры используются для изготовления:
- прототипов новых изделий;
- дизайнерских моделей;
- корпусов небольших устройств;
- макетов;
- миниатюр;
- мастер-моделей;
- декоративных элементов;
- сувенирной продукции;
- элементов сложной формы;
- функциональных прототипов;
- деталей для проверки сборки;
- моделей для последующих производственных операций.
Особенно полезна технология в ситуациях, когда необходимо быстро превратить компьютерную 3D-модель в физический объект без изготовления дорогостоящей традиционной оснастки.
От чего зависит качество фотополимерной печати
Даже профессиональное оборудование не гарантирует хороший результат автоматически.
На качество влияет совокупность факторов:
Правильная ориентация
Положение детали влияет на количество поддержек, качество поверхности и распределение нагрузок во время отделения каждого слоя от пленки.
Настройки экспозиции
Они должны соответствовать конкретному материалу и принтеру.
Состояние оборудования
Поврежденная пленка, загрязненная ванна или некорректно откалиброванная платформа способны стать причиной брака.
Подготовка поддержек
Недостаточное количество опор может привести к деформации, а чрезмерное количество усложняет последующую обработку.
Конструкция самой модели
Не вся геометрия, созданная в CAD-системе, автоматически подходит для аддитивного производства. Иногда модель необходимо адаптировать под выбранную технологию.
Постобработка
Даже отлично напечатанная деталь может потерять качество при неправильной промывке, удалении поддержек или финальном отверждении.
Поэтому профессиональная фотополимерная печать включает не только работу самого оборудования, но и целую технологическую цепочку.
Сколько времени занимает фотополимерная печать
Продолжительность изготовления зависит от:
- высоты модели;
- толщины слоя;
- времени экспозиции;
- скорости движения платформы;
- количества слоев;
- параметров конкретного оборудования;
- используемого фотополимера.
Интересная особенность LCD-технологии состоит в том, что продолжительность засветки слоя практически не зависит от того, занимает небольшая модель 10% площади платформы или на одном уровне расположено несколько деталей.
Поэтому при мелкосерийном производстве можно эффективно использовать всю доступную площадь рабочей платформы.
Однако итоговое время необходимо рассчитывать для конкретной модели и оборудования.
Можно ли использовать фотополимерную печать для готовых изделий
Да, но решение зависит от назначения детали.
Фотополимерная технология используется не только для визуальных прототипов. Современные специализированные смолы позволяют получать функциональные компоненты с заданными характеристиками.
При выборе способа производства следует учитывать:
- предполагаемую механическую нагрузку;
- рабочую температуру;
- контакт с внешней средой;
- требования к поверхности;
- размер изделия;
- количество экземпляров;
- необходимый срок службы;
- стоимость производства.
Для единичных экземпляров и небольших партий 3D-печать может быть очень удобна, поскольку не требует изготовления дорогостоящей пресс-формы.
Если же необходимо стабильное производство большого количества одинаковых пластиковых изделий, в определенных случаях экономически эффективнее перейти к литью пластика.
Именно поэтому перед запуском проекта полезно оценивать не только возможность напечатать деталь, но и предполагаемый объем будущей серии.
Как проходит заказ фотополимерной 3D-печати
При профессиональном изготовлении деталей процесс обычно начинается с анализа 3D-модели или технической документации.
Специалист оценивает:
- геометрию изделия;
- размеры;
- требования к поверхности;
- назначение детали;
- необходимые свойства материала;
- количество экземпляров;
- возможность оптимального расположения изделий на платформе.
После этого выбираются технология, фотополимер и параметры изготовления.
Такой подход позволяет избежать ситуации, когда заказчик самостоятельно выбирает материал только по названию, а полученное изделие не соответствует реальным условиям эксплуатации.
Компания 3Droom занимается изготовлением деталей методом 3D-печати, поэтому технология может подбираться непосредственно под задачу клиента. Если проект в дальнейшем переходит от прототипов к более крупной серии, также можно рассмотреть производство пластиковых изделий методом литья.
Итог
Понять, как работает фотополимерный 3D-принтер, проще всего на примере последовательного формирования слоев. Цифровая модель разделяется на горизонтальные сечения, жидкая смола локально засвечивается, затвердевший слой соединяется с предыдущим, после чего платформа перемещается и процесс повторяется.
В зависимости от конструкции оборудования для экспонирования может применяться лазер, проектор или LCD-матрица. Именно способом формирования изображения отличаются SLA, DLP и LCD-технологии.
При этом сама фотополимерная 3D-печать является более сложным процессом, чем простая засветка смолы. Итоговое качество зависит от подготовки модели, ориентации изделия, поддержек, параметров экспозиции, материала, состояния оборудования и последующей обработки.
Современный фотополимерный 3D-принтер способен производить точные детали со сложной геометрией и качественной поверхностью. Благодаря этому технология подходит как для прототипирования, так и для изготовления мастер-моделей, дизайнерских объектов и некоторых видов функциональных изделий.


