


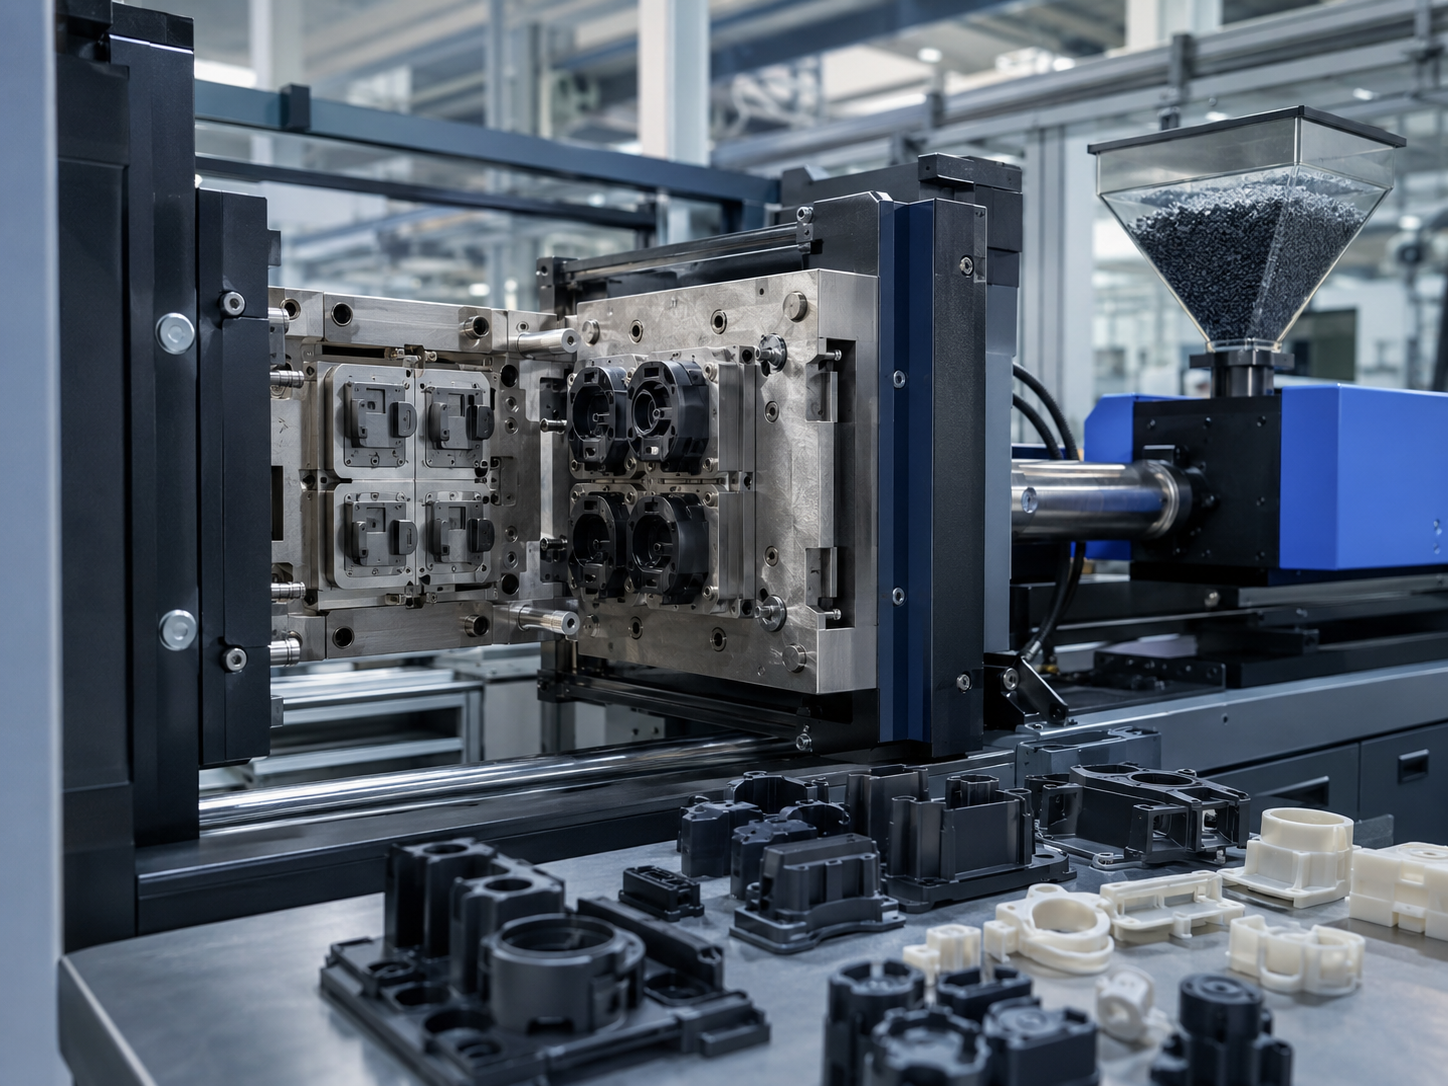
Изготовление пластиковых деталей на ТПА: технология серийного производства
Современные изделия из пластика окружают нас практически во всех сферах жизни. Корпуса приборов, крепежные элементы, заглушки, детали механизмов, элементы автомобильного оборудования, компоненты бытовой техники и промышленной продукции часто производятся методом литья под давлением. Для этой задачи применяются термопластавтоматы, или ТПА. Такое оборудование позволяет получать большое количество одинаковых деталей с высокой точностью размеров и стабильными характеристиками.
Изготовление пластиковых деталей на ТПА особенно востребовано тогда, когда необходимо перейти от единичных прототипов к серийному производству. При правильно подготовленной пресс-форме технология обеспечивает высокую повторяемость, хорошее качество поверхности и низкую стоимость одной детали при достаточном объеме партии.
Компания 3DROOM занимается 3D-печатью и изготовлением изделий из пластика, поэтому может помочь на разных этапах реализации проекта: от создания прототипа и проверки геометрии до подготовки изделия к серийному выпуску.
Что такое изготовление деталей на ТПА
Термопластавтомат представляет собой специализированное оборудование, предназначенное для переработки полимерных материалов методом литья под давлением.
В исходном состоянии пластик обычно поступает на производство в виде гранул. Материал загружается в оборудование, нагревается до пластичного состояния, после чего под давлением впрыскивается внутрь металлической пресс-формы. Полость формы повторяет геометрию будущего изделия.
После охлаждения материал затвердевает. Пресс-форма раскрывается, а готовая деталь извлекается автоматически либо при помощи оператора или роботизированной системы.
Именно поэтому производство пластиковых деталей на ТПА позволяет выпускать сотни и тысячи практически идентичных изделий.
Метод особенно эффективен при изготовлении:
- корпусов электронных устройств;
- технических заглушек;
- втулок;
- фиксаторов;
- крепежных элементов;
- ручек;
- крышек;
- элементов мебели;
- деталей оборудования;
- автомобильных компонентов;
- упаковочных элементов;
- декоративных пластиковых изделий;
- комплектующих для бытовой техники.
Технология подходит как для сравнительно простых изделий, так и для деталей со сложной геометрией, ребрами жесткости, защелками, отверстиями и различными функциональными элементами.
Как работает термопластавтомат
ТПА состоит из нескольких основных узлов. Каждый из них выполняет определенную функцию в процессе производства.
Основными элементами оборудования являются:
- узел подачи пластикового сырья;
- цилиндр пластификации;
- шнек;
- нагревательные элементы;
- механизм впрыска;
- узел смыкания пресс-формы;
- система управления;
- механизм извлечения готового изделия.
Гранулы пластика поступают из загрузочного бункера в цилиндр. Внутри находится вращающийся шнек. Одновременно материал нагревается и перемешивается.
После достижения необходимого состояния шнек перемещается вперед и впрыскивает расплавленный полимер в закрытую пресс-форму.
Давление впрыска позволяет материалу заполнить даже относительно небольшие элементы формующей полости.
После этого начинается охлаждение. Когда деталь становится достаточно жесткой, пресс-форма раскрывается. Толкатели отделяют изделие от формообразующей поверхности, после чего начинается следующий цикл.
Современное оборудование позволяет автоматизировать значительную часть этих операций.
Основные этапы изготовления пластиковых деталей
Качественное литье пластиковых деталей на ТПА начинается задолго до запуска оборудования. Результат сильно зависит от проектирования изделия, выбора материала и конструкции пресс-формы.
1. Анализ задачи
Первоначально необходимо определить назначение будущего изделия.
Учитываются:
- размеры;
- предполагаемые нагрузки;
- условия эксплуатации;
- рабочая температура;
- требования к внешнему виду;
- необходимая точность;
- объем партии;
- способ сборки;
- контакт с другими компонентами;
- требования к цвету и текстуре.
Например, материал для декоративной крышки и пластик для нагруженного технического элемента могут существенно отличаться.
2. Создание или проверка 3D-модели
Для изготовления изделия требуется цифровая трехмерная модель.
Если модель уже существует, желательно проверить ее технологичность. Деталь, которая хорошо выглядит на экране компьютера или печатается на 3D-принтере, не всегда подходит для литья под давлением без изменений.
При проектировании учитываются литейные уклоны, толщина стенок, расположение ребер жесткости, линии разъема формы, места установки толкателей и особенности заполнения расплавом.
3. Прототипирование
Перед изготовлением дорогостоящей пресс-формы полезно получить физический прототип.
Для этого отлично подходит 3D-печать.
Прототип позволяет проверить:
- реальные размеры;
- эргономику;
- посадку компонентов;
- взаимное расположение деталей;
- работу креплений;
- внешний вид;
- удобство сборки.
На этой стадии изменить цифровую модель значительно проще и дешевле, чем переделывать готовую металлическую оснастку.
Именно сочетание 3D-печати и последующего литья позволяет снизить риски при запуске нового продукта.
Проектирование изделия под литье
Одной из распространенных ошибок является попытка сразу перенести существующую модель в пресс-форму.
У технологии литья есть собственные ограничения и правила.
Толщина стенок
По возможности стенки изделия делают равномерными. Слишком массивные участки охлаждаются медленнее, что может привести к усадочным дефектам и внутренним напряжениям.
Если требуется повысить жесткость конструкции, часто эффективнее использовать ребра, а не значительно увеличивать толщину всей стенки.
Литейные уклоны
Вертикальным поверхностям обычно требуется небольшой уклон относительно направления извлечения изделия.
Он помогает детали легче отделяться от пресс-формы и снижает риск повреждения поверхности.
Ребра жесткости
Ребра позволяют увеличить прочность корпуса без существенного увеличения расхода материала.
Однако их размеры необходимо выбирать правильно. Слишком толстое ребро способно стать причиной локальной усадки на противоположной стороне детали.
Скругления
Резкие внутренние углы могут создавать концентрацию напряжений и осложнять заполнение формы.
Скругления позволяют улучшить движение расплава и повысить эксплуатационную надежность изделия.
Изготовление пресс-формы
Пресс-форма является одним из самых важных элементов всей технологии.
По сути, это сложный инструмент, внутри которого формируется изделие. Конструкция формы может включать матрицу, пуансон, литниковую систему, выталкиватели, направляющие элементы, каналы охлаждения и дополнительные механизмы.
В зависимости от задачи используются одноместные и многоместные формы.
Одноместная пресс-форма производит одну деталь за цикл. Многоместная позволяет одновременно получать несколько изделий, увеличивая производительность.
При проектировании оснастки учитывается планируемое количество циклов. Для небольших серий и длительного промышленного выпуска могут применяться разные материалы и конструктивные решения.
Стоимость пресс-формы может составлять значительную часть первоначальных затрат, зато при серийном производстве эти расходы распределяются на большое количество изделий.
Как происходит литье пластика под давлением
После установки подготовленной пресс-формы на оборудование выполняется настройка технологических параметров.
Оператор устанавливает:
- температуру цилиндра;
- температуру формы;
- давление впрыска;
- скорость впрыска;
- давление выдержки;
- время охлаждения;
- скорость вращения шнека;
- дозировку материала;
- усилие смыкания.
Затем выполняются пробные циклы.
Специалист проверяет внешний вид деталей, заполнение формы, размеры и стабильность процесса. При необходимости параметры корректируются.
После настройки начинается серийное производство.
Изготовление пластиковых деталей на ТПА фактически представляет собой последовательность коротких повторяющихся циклов. Чем стабильнее сырье, оборудование и режимы работы, тем выше повторяемость готовой продукции.
Какие материалы применяются
Одним из преимуществ технологии является большой выбор полимерных материалов.
ABS
ABS часто используется для корпусов и технических изделий.
Материал обладает хорошей жесткостью, ударной прочностью и подходит для получения деталей с качественной поверхностью.
Полипропилен
Полипропилен отличается небольшой плотностью, химической стойкостью и хорошей устойчивостью к многократным изгибам.
Из него могут производиться крышки, элементы упаковки, технические детали и различные бытовые изделия.
Полиэтилен
Полиэтилен используется в производстве емкостей, защитных деталей и большого количества товаров массового потребления.
Разные марки материала обладают различной плотностью и механическими характеристиками.
Полиамид
Полиамиды подходят для технических компонентов, от которых требуется механическая прочность и износостойкость.
Существуют также наполненные марки с добавлением стекловолокна.
Поликарбонат
Поликарбонат известен высокой ударной прочностью. Некоторые марки позволяют получать прозрачные изделия.
Термопластичные эластомеры
Такие материалы используются там, где требуется определенная гибкость и эластичность.
Выбор конкретного сырья зависит от назначения детали. Универсального пластика, одинаково хорошо подходящего для всех задач, не существует.
Преимущества производства на ТПА
Главное достоинство технологии проявляется при выпуске серий.
После изготовления пресс-формы себестоимость отдельной детали может существенно снижаться с увеличением партии.
Среди основных преимуществ можно выделить:
- высокую производительность;
- повторяемость геометрии;
- возможность автоматизации;
- широкий выбор пластиков;
- хорошее качество поверхности;
- возможность изготовления сложной геометрии;
- небольшое количество ручных операций;
- возможность получения готовой детали за один цикл;
- стабильность размеров при отлаженном процессе;
- экономическую эффективность на серийных объемах.
При грамотном проектировании одна литая деталь способна заменить конструкцию из нескольких отдельных элементов.
Например, крепления, ребра, посадочные места и защелки можно заранее интегрировать непосредственно в корпус.
Когда ТПА выгоднее 3D-печати
3D-печать и литье под давлением решают разные производственные задачи.
Для изготовления единичного образца создавать полноценную металлическую пресс-форму обычно нецелесообразно. В такой ситуации выгоднее использовать аддитивные технологии.
3D-печать особенно удобна для:
- прототипов;
- единичных деталей;
- проверки концепции;
- небольших партий;
- сложных индивидуальных изделий;
- тестирования различных вариантов конструкции.
При увеличении тиража ситуация меняется.
Если необходимо изготовить тысячи одинаковых изделий, производство пластиковых деталей на ТПА может оказаться значительно эффективнее.
Поэтому оптимальный путь разработки нового продукта часто выглядит следующим образом:
идея -> 3D-модель -> 3D-печать прототипа -> тестирование -> корректировка -> проектирование пресс-формы -> пробное литье -> серийное производство.
Такой подход помогает выявить конструктивные ошибки до запуска основной серии.
От чего зависит стоимость пластиковых деталей
Нельзя корректно рассчитать стоимость производства только по фотографии изделия.
На итоговую цену влияет сразу несколько факторов.
Сложность геометрии
Чем сложнее конструкция, тем сложнее может быть пресс-форма.
Поднутрения, внутренние отверстия, боковые выступы и нестандартная геометрия способны потребовать дополнительных подвижных элементов.
Размер изделия
Большая деталь требует больше материала и может нуждаться в более мощном оборудовании.
Кроме того, размеры формы напрямую связаны с параметрами ТПА.
Масса детали
Стоимость материала часто является заметной частью себестоимости изделия.
Оптимизация толщины стенок помогает уменьшить массу без потери необходимых характеристик.
Материал
Цена разных полимеров отличается.
Инженерные пластики и специальные наполненные композиции обычно стоят дороже распространенных материалов общего назначения.
Тираж
Чем больше партия, тем сильнее первоначальная стоимость пресс-формы распределяется между изделиями.
Поэтому цена одной детали при партии 100 штук и партии 100 000 штук может отличаться очень существенно.
Требования к качеству поверхности
Текстура, полировка и другие требования к внешнему виду могут повлиять на стоимость изготовления формообразующих поверхностей.
Возможные дефекты при литье
Даже современное оборудование не гарантирует хороший результат без правильной настройки технологии.
Среди возможных дефектов встречаются:
- недолив;
- облой;
- утяжины;
- линии спая;
- воздушные включения;
- коробление;
- следы толкателей;
- изменение размеров;
- неоднородный цвет;
- локальные повреждения поверхности.
Причины могут быть связаны с геометрией изделия, неправильным расположением литников, параметрами оборудования, температурой, скоростью впрыска или характеристиками сырья.
Поэтому перед серийным выпуском желательно провести испытания и получить тестовые образцы.
Контроль качества готовых изделий
При серийном выпуске важна не только скорость производства, но и стабильность.
Контроль может включать:
- измерение основных размеров;
- визуальную проверку поверхности;
- проверку массы;
- испытание сборки;
- оценку механической прочности;
- контроль цвета;
- проверку функциональности изделия.
Требуемый объем контроля определяется назначением продукции и требованиями заказчика.
Для некоторых технических компонентов критичны размеры посадочных мест, в то время как для декоративных изделий на первый план может выходить внешний вид поверхности.
Можно ли изготовить пластиковую деталь по образцу
Во многих случаях да.
Если имеется физический образец, но отсутствует исходная 3D-модель, сначала требуется восстановить геометрию изделия.
В зависимости от конструкции применяются обычные измерения, 3D-сканирование или комбинированный метод.
После создания цифровой модели желательно не просто копировать существующую деталь, а проверить возможность ее изготовления выбранным способом.
Особенно это важно, если оригинальный компонент ранее создавался по другой технологии.
Как подготовиться к заказу производства
Чтобы быстрее оценить проект, желательно подготовить исходную информацию.
Полезно сообщить:
- назначение детали;
- размеры изделия;
- наличие 3D-модели или чертежа;
- предполагаемый материал;
- необходимое количество;
- требования к цвету;
- требования к поверхности;
- условия эксплуатации;
- требуемую точность;
- необходимость предварительного прототипирования.
Если готовой 3D-модели нет, начать можно с чертежа, эскиза или существующего образца.
Специалисты смогут определить, какие этапы необходимо пройти перед запуском серии.
Роль 3D-печати перед запуском ТПА
Для заказчика изготовление прототипа перед производством пресс-формы может стать одним из самых полезных этапов проекта.
На экране компьютера сложно полностью оценить размеры и удобство реального изделия.
3D-печатная модель позволяет взять деталь в руки, установить ее на место, проверить крепления и выявить потенциальные проблемы.
Например, после тестирования может выясниться, что:
- отверстие необходимо сместить;
- защелку нужно усилить;
- корпус слишком крупный;
- стенка мешает сборке;
- посадочное место необходимо изменить;
- требуется дополнительное ребро жесткости.
Исправить такие ошибки в CAD-модели до изготовления формы гораздо проще.
Именно поэтому в 3DROOM 3D-печать может использоваться не только как самостоятельная технология производства, но и как инструмент подготовки изделия к серийному выпуску.
Мелкосерийное и крупносерийное производство
ТПА чаще всего ассоциируется с крупными тиражами, однако экономическая эффективность зависит от конкретной детали.
Для небольшой партии необходимо сравнить несколько вариантов:
- изготовление на 3D-принтере;
- литье в специальные формы;
- производство на ТПА;
- комбинированную технологию.
При нескольких десятках деталей 3D-печать может оказаться выгоднее.
При нескольких тысячах изделий стоимость пресс-формы уже может окупаться за счет высокой скорости и низкой себестоимости одного цикла.
Поэтому перед запуском проекта необходимо оценивать не только цену оборудования или оснастки, но и полную стоимость требуемого объема продукции.
Почему важна технологическая подготовка
Успешное литье пластиковых деталей на ТПА зависит не только от самого станка.
Даже современный термопластавтомат не сможет исправить серьезные ошибки в конструкции детали или пресс-формы.
Наиболее важными этапами являются:
- анализ изделия;
- выбор подходящего пластика;
- проектирование модели;
- создание прототипа;
- проверка технологичности;
- разработка пресс-формы;
- настройка режимов литья;
- контроль пробных образцов;
- стабильное серийное производство.
Чем тщательнее выполнена подготовка, тем меньше вероятность дорогостоящих изменений после начала производства.
Изготовление пластиковых деталей в 3DROOM
Если требуется разработать пластиковое изделие, создать прототип или подготовить проект к серийному производству, работа может начинаться с цифровой модели.
3DROOM специализируется на технологиях изготовления изделий из пластика и 3D-печати. Это позволяет подобрать производственный подход с учетом количества деталей, сложности геометрии и требований к конечному изделию.
Для единичного изделия или небольшой партии может использоваться 3D-печать. Для серийного выпуска рассматривается изготовление пластиковых деталей на ТПА с применением соответствующей пресс-формы.
Такой подход особенно удобен при разработке нового продукта, поскольку заказчик может сначала проверить конструкцию на прототипах, а затем переходить к промышленному выпуску.
Заключение
Изготовление изделий методом литья под давлением остается одной из основных технологий массового производства пластиковых компонентов.
Современный ТПА способен быстро выполнять повторяющиеся производственные циклы и выпускать большое количество одинаковых изделий. Однако конечный результат зависит от всей технологической цепочки, начиная с проектирования 3D-модели и заканчивая настройкой оборудования.
Если продукт только разрабатывается, разумно сначала создать прототип и проверить конструкцию. После подтверждения геометрии можно переходить к проектированию пресс-формы и серийному производству.
Такое сочетание аддитивных технологий и классического литья помогает сократить количество ошибок, оптимизировать конструкцию и выбрать экономически подходящий способ производства для конкретного тиража.


