


Литье пластмасс на ТПА: технология, этапы и особенности производства
Литье пластмасс на ТПА является одним из основных способов серийного производства пластиковых деталей. Технология позволяет получать изделия сложной геометрии с высокой повторяемостью размеров, хорошим качеством поверхности и относительно низкой себестоимостью каждой единицы при достаточном объеме партии. Метод применяется при изготовлении корпусов, креплений, технических компонентов, деталей оборудования, элементов бытовых товаров, автомобильных комплектующих и множества других изделий.
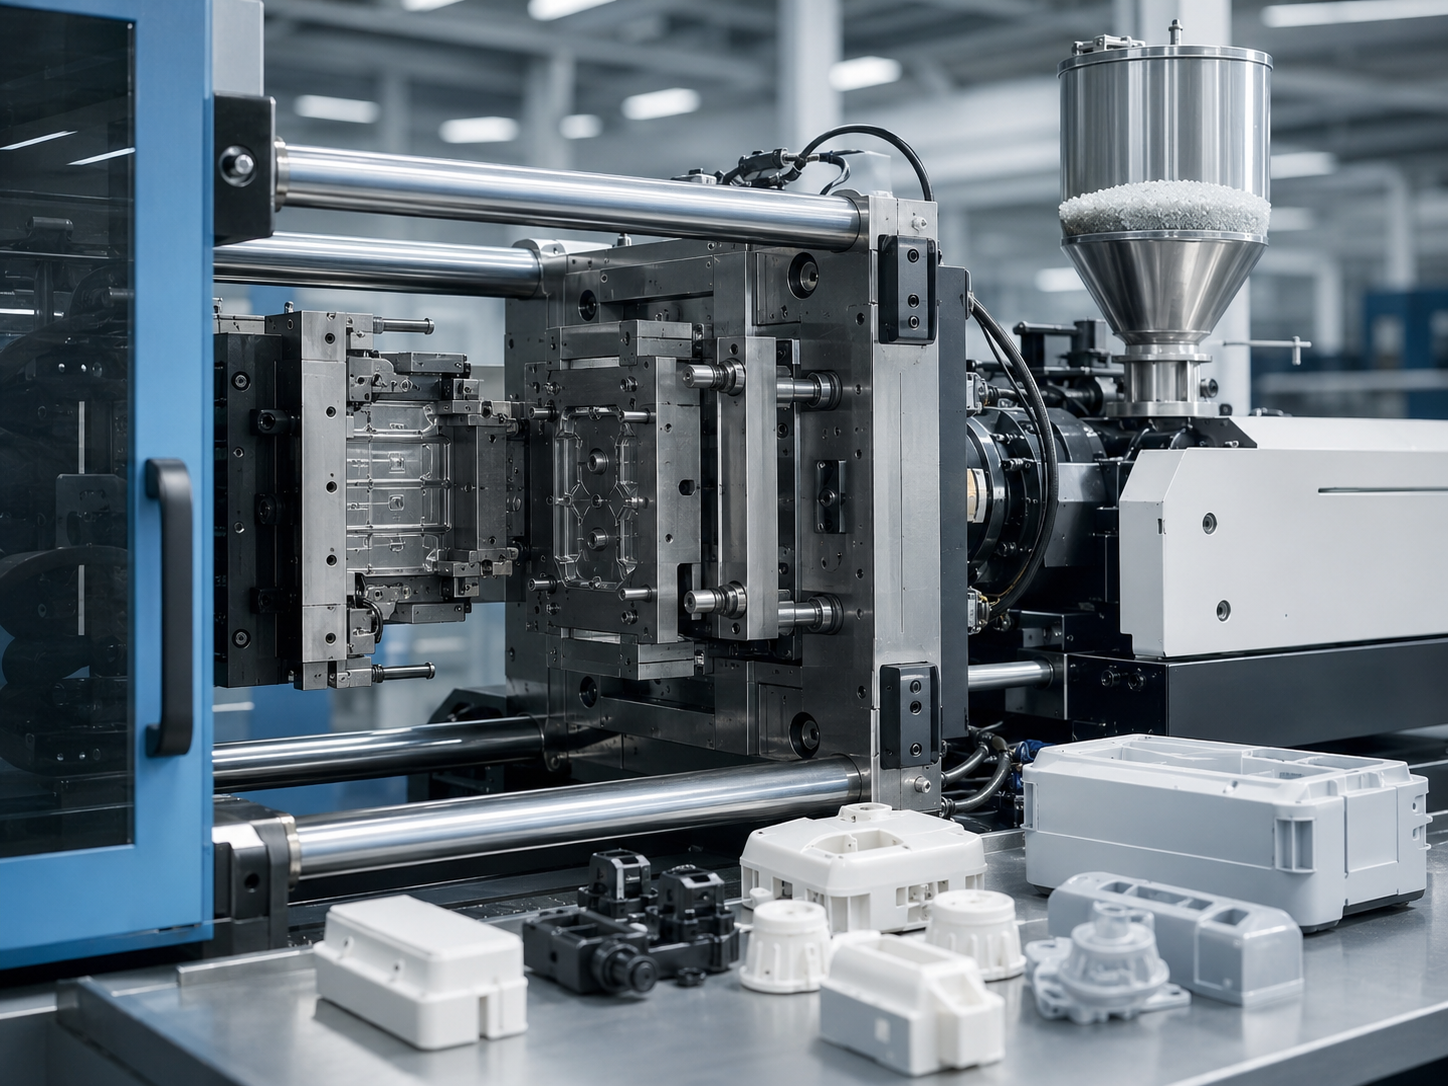
Аббревиатура ТПА означает термопластавтомат. Это промышленное оборудование, в котором полимерное сырье нагревается до пластичного или расплавленного состояния, после чего под давлением впрыскивается в подготовленную пресс-форму. После охлаждения материал принимает заданную форму, а готовая деталь извлекается из оснастки.
Для заказчика литье пластика на ТПА особенно интересно тогда, когда требуется перейти от единичных прототипов к регулярному выпуску десятков, сотен или тысяч одинаковых изделий. При правильной подготовке проекта технология обеспечивает стабильность характеристик продукции и позволяет автоматизировать значительную часть производственного процесса.
Что такое литье пластмасс на ТПА
Литье пластмасс на ТПА представляет собой циклический производственный процесс. В качестве исходного материала обычно используется полимер в форме гранул. Гранулы подаются в загрузочный бункер машины, перемещаются в нагретый материальный цилиндр, расплавляются и перемешиваются.
Полученный расплав под давлением направляется через сопло в закрытую пресс-форму. Внутри формы расположена полость, геометрия которой соответствует будущей детали. После заполнения полости пластик охлаждается и затвердевает.
Затем пресс-форма раскрывается, система выталкивания отделяет изделие от формообразующей поверхности, после чего цикл начинается заново.
В зависимости от конструкции детали, типа полимера, оборудования и параметров процесса продолжительность одного цикла может существенно различаться. Для относительно небольших изделий время изготовления одной отливки часто измеряется десятками секунд. Это позволяет производить большое количество одинаковых деталей без постоянного ручного вмешательства.
Из каких этапов состоит процесс
Несмотря на высокий уровень автоматизации современных термопластавтоматов, качество результата зависит не только от самого оборудования. Большую роль играет подготовка модели, проектирование пресс-формы, выбор материала и правильная настройка технологических параметров.
Типовой процесс можно разделить на несколько основных этапов.
1. Анализ трехмерной модели
Перед запуском производства необходимо проверить геометрию будущего изделия.
Специалисты оценивают:
- толщину стенок;
- наличие поднутрений;
- внутренние полости;
- радиусы и переходы;
- положение ребер жесткости;
- места расположения литников;
- возможность извлечения изделия;
- необходимость применения ползунов и других подвижных элементов формы.
Модель, хорошо подходящая для 3D-печати, не всегда может быть без изменений использована для литья. Поэтому перед изготовлением оснастки конструкцию часто адаптируют под конкретную технологию.
2. Выбор полимерного материала
Следующий этап заключается в подборе сырья с учетом условий эксплуатации детали.
Для производства могут применяться различные термопласты, например:
- ABS;
- полипропилен;
- полиэтилен;
- полиамид;
- поликарбонат;
- полистирол;
- POM;
- TPU и другие материалы.
Каждый пластик отличается температурой переработки, усадкой, жесткостью, ударной прочностью, химической стойкостью и особенностями заполнения пресс-формы.
В некоторых случаях используются полимеры с наполнителями. Добавление стекловолокна, минеральных компонентов и других модификаторов позволяет изменить механические и эксплуатационные характеристики готовой продукции.
3. Проектирование пресс-формы
Пресс-форма является одной из наиболее важных частей проекта. Именно ее внутренние поверхности формируют геометрию изделия.
При проектировании необходимо определить:
- количество формообразующих полостей;
- положение разъема;
- конструкцию литниковой системы;
- систему охлаждения;
- механизм выталкивания;
- расположение вентиляционных каналов;
- необходимость подвижных знаков и ползунов;
- материал элементов оснастки.
Для небольших тиражей и тестового производства может быть рациональна относительно простая оснастка. Для выпуска десятков или сотен тысяч изделий требования к ресурсу формы значительно выше.
Поэтому стоимость пресс-формы следует рассматривать в контексте планируемого объема выпуска.
4. Подготовка ТПА
Перед началом производства пресс-форма устанавливается на термопластавтомат. Затем выполняется настройка оборудования.
Технолог определяет рабочие параметры:
- температуру зон материального цилиндра;
- температуру формы;
- скорость впрыска;
- давление впрыска;
- давление выдержки;
- время охлаждения;
- скорость вращения шнека;
- объем дозирования;
- усилие смыкания.
Параметры подбираются не произвольно. Они зависят от материала, массы детали, длины пути расплава, толщины стенок и конструкции пресс-формы.
5. Впрыск расплава
После закрытия пресс-формы подготовленная порция расплавленного полимера подается в ее полость.
На этом этапе особенно важно правильно настроить скорость и давление. Недостаточное давление может привести к неполному заполнению формы. Чрезмерные параметры способны вызвать облой, внутренние напряжения или другие дефекты.
Расплав должен заполнить все необходимые участки до начала существенного охлаждения.
6. Выдержка под давлением
После первоначального заполнения формы процесс не заканчивается. Материал начинает охлаждаться и уменьшаться в объеме.
Чтобы компенсировать усадку, оборудование определенное время продолжает поддерживать давление. Этот этап называется выдержкой.
Правильно настроенная выдержка помогает снизить риск появления:
- утяжин;
- внутренних пустот;
- деформаций;
- нестабильности размеров.
7. Охлаждение детали
Следующий этап связан с охлаждением пластика непосредственно внутри формы.
Скорость охлаждения влияет на продолжительность всего производственного цикла. Поэтому при проектировании серийной оснастки большое внимание уделяют расположению каналов, по которым циркулирует охлаждающая жидкость.
Чем эффективнее отводится тепло, тем быстрее можно извлекать готовую деталь и запускать следующий цикл. Однако слишком резкое или неравномерное охлаждение также может стать причиной коробления.
8. Раскрытие формы и извлечение изделия
Когда деталь приобретает необходимую жесткость, пресс-форма раскрывается.
Встроенные толкатели или другие механизмы извлекают изделие. После этого готовая продукция поступает на последующие операции или сразу передается на контроль.
В зависимости от конструкции может потребоваться удаление литника, зачистка небольшого облоя, маркировка, сборка или дополнительная обработка.
Как работает термопластавтомат
Главным элементом процесса является ТПА. Конструктивно оборудование состоит из нескольких функциональных узлов.
К основным относятся:
- загрузочный бункер;
- материальный цилиндр;
- шнек;
- нагреватели;
- сопло;
- узел смыкания;
- система управления;
- гидравлический или электрический привод.
Полимер поступает из бункера внутрь цилиндра. Вращающийся шнек перемещает материал вперед и обеспечивает его смешивание.
Нагрев происходит одновременно за счет внешних нагревателей и механического воздействия. После накопления необходимого объема расплава шнек перемещается вперед и действует подобно поршню, впрыскивая пластик в форму.
Узел смыкания в этот момент должен удерживать пресс-форму закрытой. Давление расплава внутри полости может быть значительным, поэтому усилие смыкания ТПА выбирается с учетом площади проекции изделия и параметров технологического процесса.
Какие изделия можно производить методом литья
Производство изделий из пластика на термопластавтоматах охватывает огромное количество отраслей.
Технология подходит для изготовления:
- корпусов электронных устройств;
- крышек и заглушек;
- ручек и держателей;
- крепежных элементов;
- технических втулок;
- шестерен;
- кронштейнов;
- контейнеров;
- элементов упаковки;
- деталей мебели;
- автомобильных компонентов;
- медицинских и лабораторных изделий;
- деталей приборов;
- декоративных элементов;
- компонентов промышленного оборудования.
При этом конструкция каждой детали анализируется отдельно. Возможность литья зависит от геометрии изделия, размера, толщины стенок, материала и требований к внешнему виду.
Основные преимущества технологии
Популярность литья под давлением объясняется сочетанием производительности и высокой повторяемости.
Высокая скорость серийного выпуска
После изготовления пресс-формы и настройки оборудования производственный цикл выполняется автоматически. Это дает возможность выпускать значительные партии продукции за относительно короткий срок.
Низкая стоимость детали при большом тираже
Основные первоначальные затраты связаны с проектированием и изготовлением оснастки. По мере увеличения объема производства стоимость пресс-формы распределяется на большее количество изделий.
В результате себестоимость одной детали постепенно уменьшается.
Повторяемость размеров
При стабильных параметрах оборудования можно производить большое количество практически идентичных изделий.
Это особенно важно для деталей, которые затем входят в сборочные узлы и должны соответствовать заданным посадочным размерам.
Возможность изготовления сложной геометрии
Современные пресс-формы позволяют получать детали с ребрами жесткости, внутренними элементами, отверстиями, защелками, текстурированной поверхностью и другими конструктивными особенностями.
Для более сложных изделий применяются формы с подвижными элементами.
Большой выбор материалов
Литье пластмасс на ТПА позволяет работать с широким спектром термопластов. За счет этого можно подобрать материал под конкретные условия эксплуатации.
Хорошее качество поверхности
Внешняя поверхность готовой детали воспроизводит поверхность формообразующей части пресс-формы. Это позволяет получать как гладкие изделия, так и детали с заданной текстурой.
Ограничения литья пластика на ТПА
Несмотря на преимущества, технология подходит не для каждой производственной задачи.
Главное ограничение связано со стоимостью изготовления пресс-формы. Если требуется всего несколько деталей, разработка полноценной металлической оснастки может быть экономически неоправданной.
Также существуют конструктивные ограничения.
Например, при проектировании рекомендуется избегать резких перепадов толщины стенок. Толстые участки охлаждаются медленнее и сильнее подвержены образованию утяжин.
Для удобного извлечения из формы предусматриваются технологические уклоны. При наличии поднутрений может потребоваться усложнение конструкции оснастки.
Именно поэтому оптимальная технология выбирается исходя не только из материала и внешнего вида изделия, но и из планируемого тиража.
Литье или 3D-печать: что выбрать
3D-печать и литье под давлением часто рассматриваются как конкурирующие способы производства, хотя на практике они хорошо дополняют друг друга.
3D-печать удобна на этапе разработки продукта. Она позволяет быстро изготовить прототип, проверить размеры, оценить внешний вид и обнаружить ошибки конструкции до заказа дорогостоящей пресс-формы.
Если изделие требует доработки, цифровую модель можно изменить и повторно напечатать.
При переходе к серийному выпуску преимущество постепенно смещается в сторону литья. После изготовления оснастки производство каждой последующей детали занимает значительно меньше времени.
Поэтому типовая схема проекта может выглядеть следующим образом:
- Создание или проверка 3D-модели.
- Изготовление прототипа методом 3D-печати.
- Проверка сборки и геометрии.
- Внесение изменений в модель.
- Адаптация конструкции под литье.
- Проектирование и изготовление пресс-формы.
- Пробное литье.
- Корректировка технологических параметров.
- Запуск серийного производства.
Такой подход позволяет снизить вероятность дорогостоящих изменений после изготовления оснастки.
Компания 3DROOM работает как с 3D-печатью, так и с производством пластиковых изделий методом литья. Это дает возможность использовать разные технологии на отдельных этапах проекта и выбирать подходящий способ изготовления в зависимости от тиража и требований к детали.
От чего зависит стоимость литья
Нельзя корректно определить стоимость только по размеру готовой детали. На итоговую цену влияет сразу несколько факторов.
Сложность изделия
Простая крышка и корпус с многочисленными внутренними элементами требуют принципиально разной оснастки.
Поднутрения, отверстия, резьбы и боковые выступы могут потребовать установки дополнительных подвижных механизмов.
Размер изделия
Чем больше деталь, тем больше материала требуется для одного цикла. Кроме того, может понадобиться более крупная пресс-форма и ТПА с большим усилием смыкания.
Материал
Стоимость различных полимеров заметно отличается.
Также некоторые материалы предъявляют повышенные требования к сушке, температурному режиму и износостойкости элементов оборудования.
Количество деталей
Тираж напрямую влияет на экономику проекта.
Если планируется выпуск нескольких тысяч изделий, затраты на пресс-форму распределяются по всей партии. Именно поэтому литье пластика на ТПА особенно эффективно для серийного и массового производства.
Требования к пресс-форме
Ресурс оснастки для небольшого тиража и для многолетнего массового производства может существенно отличаться.
При выборе конструкции учитываются планируемое количество циклов, используемый материал и требования к стабильности размеров.
Дополнительные операции
После литья иногда требуются:
- механическая обработка;
- нанесение маркировки;
- покраска;
- сборка;
- упаковка;
- контроль отдельных размеров.
Все эти операции учитываются при расчете стоимости проекта.
Почему перед заказом важно подготовить 3D-модель
Качественная цифровая модель помогает значительно точнее оценить возможность изготовления изделия.
По ней специалист может определить объем материала, проанализировать толщины стенок, найти потенциально проблемные участки и оценить сложность будущей пресс-формы.
Для литья особенно важна технологичность конструкции.
Например, постоянная толщина стенок помогает добиться более равномерного охлаждения. Плавные радиусы снижают концентрацию внутренних напряжений. Уклоны облегчают извлечение детали.
Исправить подобные особенности на этапе цифровой модели значительно проще, чем переделывать готовую металлическую пресс-форму.
Какие дефекты могут возникнуть при литье
Даже современное оборудование требует грамотной настройки. Нарушение параметров процесса способно привести к появлению различных дефектов.
Недолив
Часть полости формы остается незаполненной.
Причинами могут стать недостаточная температура расплава, слишком низкое давление, неправильная скорость впрыска или неудачная конструкция литниковой системы.
Облой
Небольшое количество расплава попадает в зазор между частями пресс-формы.
Проблема может быть связана с чрезмерным давлением, недостаточным усилием смыкания или износом оснастки.
Утяжины
На поверхности появляются локальные углубления.
Чаще всего они возникают в толстостенных участках при значительной усадке материала.
Коробление
После извлечения изделие изменяет первоначальную форму.
Причиной может быть неравномерное охлаждение, внутренние напряжения или неправильная геометрия детали.
Линии спая
Если поток расплава разделяется, а затем соединяется в другой области формы, в месте встречи потоков может появиться заметная линия.
В некоторых случаях она влияет не только на внешний вид, но и на механическую прочность.
Воздушные включения
Воздух должен свободно выходить из полости во время заполнения. Если вентиляция организована неправильно, возможно образование дефектов.
Большая часть подобных проблем устраняется комбинацией корректировки модели, изменения пресс-формы и настройки технологических режимов.
Как выбрать технологию для своего проекта
Если необходимо получить несколько экземпляров изделия для проверки идеи, зачастую рациональнее начать с 3D-печати.
Если конструкция уже протестирована и требуется регулярное производство изделий из пластика, стоит рассчитать экономику литья.
При выборе необходимо учитывать:
- предполагаемый тираж;
- размеры изделия;
- требования к точности;
- тип материала;
- механические нагрузки;
- требования к поверхности;
- срок производства;
- необходимость последующей сборки.
Иногда оптимальным становится комбинированный подход. Прототипы и первые образцы производятся с помощью аддитивных технологий, а после окончательной проверки модели проект переводится на ТПА.
Литье под давлением для серийного производства
Главная сила технологии раскрывается именно при серийном выпуске.
После того как оснастка изготовлена, испытана и настроена, производственный процесс становится повторяемым. Это позволяет планировать выпуск продукции партиями и прогнозировать себестоимость.
Для бизнеса особенно важна возможность масштабирования. Если спрос на изделие растет, количество производственных циклов можно увеличивать без изменения самой цифровой модели продукта.
При необходимости производительность дополнительно повышают за счет многоместной пресс-формы, когда за один цикл изготавливается сразу несколько одинаковых деталей.
Такой подход особенно эффективен при стабильном спросе и крупных объемах производства.
Как начинается заказ на литье пластмасс
Для предварительной оценки желательно предоставить максимально полную информацию о проекте.
Обычно необходимы:
- 3D-модель изделия;
- чертеж, если он существует;
- желаемый материал;
- количество деталей;
- требования к внешнему виду;
- необходимые допуски;
- условия эксплуатации;
- информация о дальнейшей сборке.
Если готовой модели нет, проект может начинаться с разработки трехмерной геометрии или восстановления модели по существующему образцу.
После анализа исходных данных определяется подходящая технология и предварительная конструкция оснастки.
Почему прототипирование перед литьем снижает риски
Ошибка, найденная после изготовления пресс-формы, может привести к дополнительным затратам. Поэтому перед запуском серийного производства желательно физически проверить будущую деталь.
3D-печать позволяет изготовить тестовый экземпляр без полноценной производственной оснастки.
На прототипе можно проверить:
- габаритные размеры;
- расположение отверстий;
- совместимость с другими компонентами;
- эргономику;
- внешний вид;
- принцип сборки;
- доступность крепежа;
- необходимость изменения отдельных элементов.
После проверки модель адаптируется под требования литья.
Для проектов, где 3D-печать и литье выполняются в рамках одного производственного процесса, переход от прототипирования к серии становится более последовательным.
Итоги
Литье пластмасс на ТПА является эффективным способом изготовления серийных пластиковых деталей. Расплавленный полимер под давлением заполняет пресс-форму, охлаждается и превращается в готовое изделие с заранее заданной геометрией.
Главное преимущество метода заключается в возможности производить большое количество одинаковых деталей с высокой скоростью и стабильными характеристиками. При увеличении тиража первоначальные затраты на оснастку распределяются между всеми произведенными изделиями, благодаря чему стоимость одной единицы снижается.
При этом успех проекта во многом зависит от этапов, которые предшествуют непосредственно производству. Важно правильно подготовить модель, выбрать материал, разработать пресс-форму и подобрать технологические режимы.
Если проект находится только на стадии разработки, сначала можно использовать 3D-печать для создания и проверки прототипа. После утверждения конструкции производство переводится на литье под давлением.
В 3DROOM можно реализовать оба этапа: изготовить прототип с помощью 3D-печати, подготовить проект к дальнейшему производству и заказать литье пластика на ТПА. Такой подход особенно удобен при разработке новых изделий, когда необходимо пройти путь от цифровой модели и тестового образца до стабильного серийного выпуска.


