


От 3D-печати до серийного производства на ТПА: как запустить новый пластиковый продукт
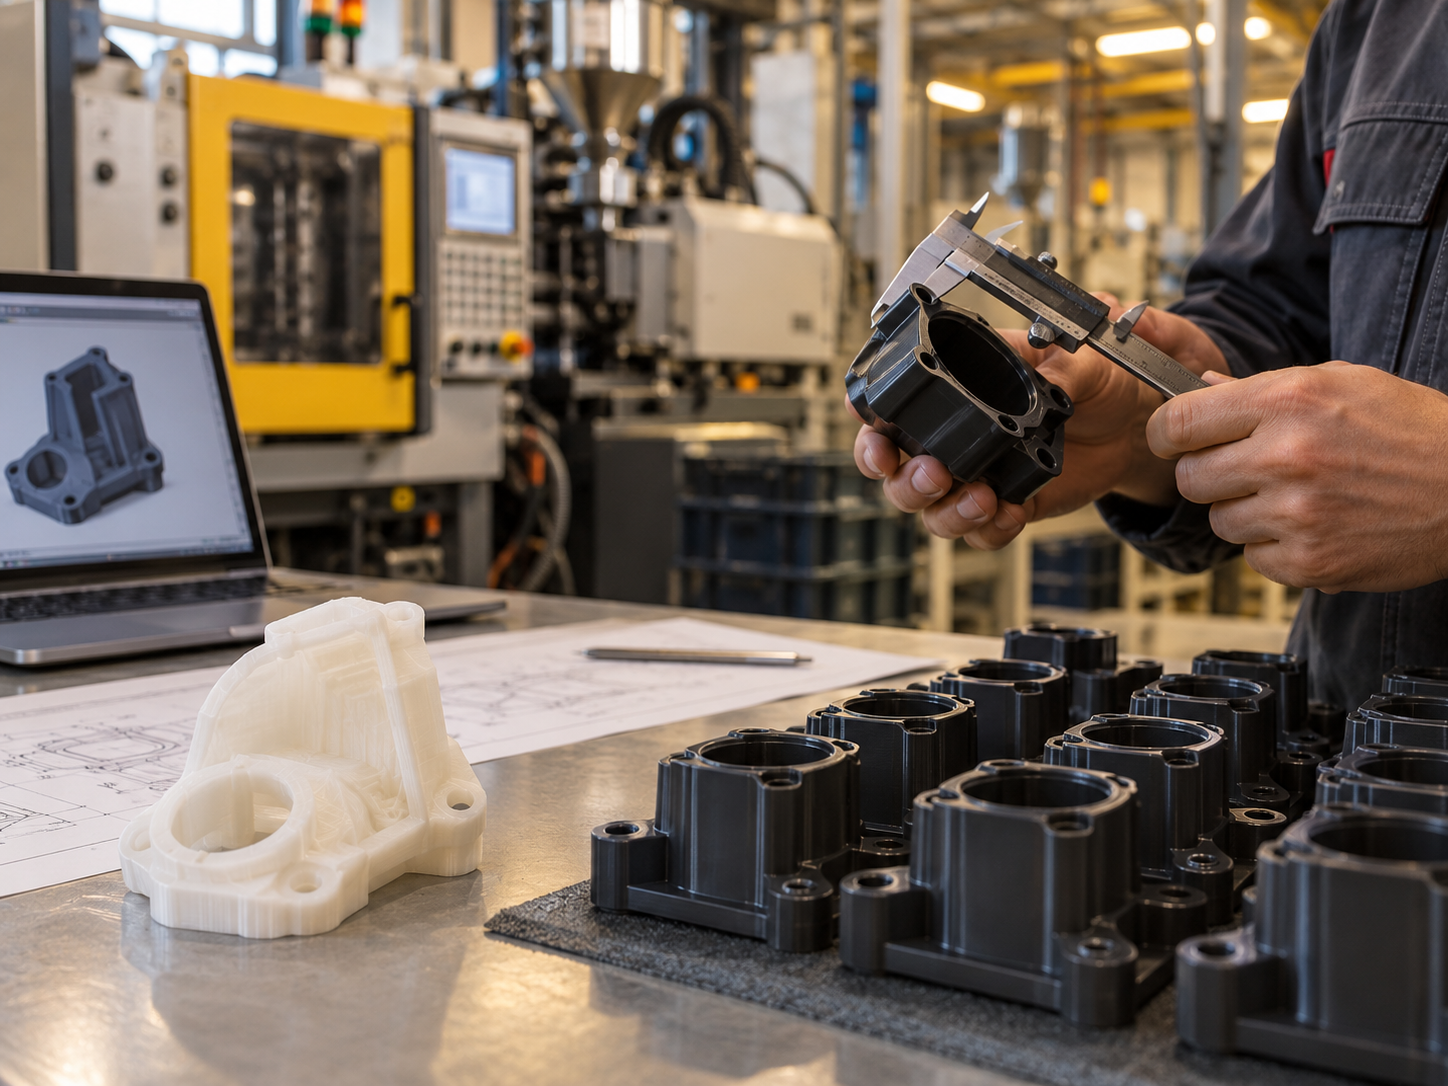
У компании есть 3D-модель нового корпуса. На экране всё выглядит правильно, опытный образец можно напечатать уже сейчас, а в планах стоит серийный выпуск.
Главная ошибка на этом этапе - воспринимать задачу как прямую последовательность: напечатали прототип, сделали пресс-форму, начали лить.
Между этими точками есть несколько решений, от которых зависит вся экономика проекта. Нужно проверить не только внешний вид изделия, но и сборку, работу конструкции, материал, технологичность для литья, способ извлечения детали из формы и требования к серийной продукции.
Поэтому переход от 3D-печати к ТПА лучше рассматривать не как смену оборудования, а как поэтапное снижение рисков.
Весь путь продукта в одной схеме
Для большинства новых пластиковых изделий маршрут выглядит примерно так:
- подготовка исходной 3D-модели;
- изготовление прототипа;
- проверка геометрии и функции;
- корректировка конструкции;
- адаптация модели под литьё;
- выбор серийного материала;
- проектирование и изготовление пресс-формы;
- пробное литьё;
- проверка первых изделий;
- корректировка процесса или оснастки при необходимости;
- утверждение образца;
- выпуск партии;
- переход к стабильному серийному производству.
На бумаге это линейный процесс. В реальном проекте между этапами возникают возвраты.
Прототип не собирается - меняется модель. Литая деталь коробится - проверяются геометрия, материал и режимы. После первой отливки защёлка работает иначе, чем на напечатанном образце - требуется дополнительная проверка конструкции.
Нормальный производственный процесс учитывает такие итерации заранее.
Этап 1. Прототип нужен не для того, чтобы «посмотреть на деталь»
Первая задача физического прототипа - как можно раньше обнаружить ошибки, которые на экране CAD могут быть незаметны.
Для этого удобно использовать [3D-печать на заказ] . Она позволяет получить один или несколько вариантов изделия без изготовления постоянной оснастки.
На прототипе можно проверить:
- реальные габариты;
- взаимное положение деталей;
- посадочные места;
- доступ к крепежу;
- работу защёлок и соединений;
- эргономику;
- расположение разъёмов, кнопок и отверстий;
- возможность сборки и обслуживания изделия;
- внешний вид и пропорции.
Например, корпус электронного устройства может идеально выглядеть в модели, но после сборки окажется, что винт невозможно установить инструментом или кабель упирается во внутреннее ребро.
Исправить это в цифровой модели и напечатать новую версию значительно проще, чем обнаружить проблему после изготовления пресс-формы.
Что должно быть результатом этапа
Не просто красивый макет, а конструкция, которая прошла заранее составленный набор проверок.
До следующего этапа команда должна понимать: форма изделия устраивает, основные посадки работают, сборка возможна, расположение функциональных элементов подтверждено.
Этап 2. Не путать прототип с будущей литой деталью
Это одна из самых важных точек во всём проекте.
Напечатанный образец и изделие, полученное литьём под давлением, создаются разными технологиями. У них могут отличаться свойства материала, структура, поверхность, характер деформаций и поведение тонких элементов.
Поэтому утверждение прототипа не означает, что модель уже можно без изменений отправлять на изготовление формы.
3D-печать отвечает на вопрос:
«Работает ли наша идея и геометрия?»
Подготовка к литью должна ответить на другой вопрос:
«Можно ли эту геометрию стабильно получать на ТПА?»
Если эти два этапа смешать, проблемы обнаружатся слишком поздно.
Этап 3. После тестов конструкцию нужно зафиксировать
Пока продукт развивается, изменение CAD-модели обходится сравнительно дёшево. После начала изготовления пресс-формы цена поздней правки может стать существенно выше.
Поэтому перед проектированием оснастки полезно провести внутреннюю «заморозку» конструкции.
Это не означает, что модель больше никогда нельзя менять. Смысл в другом: все участники проекта подтверждают, что основные продуктовые решения приняты.
Перед фиксацией версии стоит проверить:
- все ли компоненты помещаются внутри изделия;
- утверждены ли места крепления;
- согласованы ли разъёмы и отверстия;
- нет ли деталей, которые ещё могут поменяться;
- определён ли способ сборки;
- понятны ли требования к внешним поверхностям;
- определены ли критичные размеры;
- известны ли условия эксплуатации;
- понятен ли предполагаемый объём производства.
Если электронная плата ещё находится в разработке или поставщик может поменять разъём, запуск пресс-формы для корпуса может быть преждевременным.
Этап 4. Модель, удобная для 3D-печати, не всегда подходит для ТПА
3D-принтер позволяет получить геометрию, которая будет неудобной или неоправданно сложной для литья под давлением.
Перед изготовлением пресс-формы конструкцию проверяют с точки зрения технологичности.
Обычно анализируют:
- толщины стенок и резкие переходы между ними;
- технологические уклоны;
- рёбра жёсткости;
- внутренние и наружные радиусы;
- поднутрения;
- линию разъёма формы;
- предполагаемое расположение литника;
- зоны установки выталкивателей;
- места, где возможны заметные следы технологического процесса;
- вероятность коробления и локальных утяжин.
Технологические уклоны особенно показательны. При 3D-печати вертикальная стенка может вообще не создавать проблемы, а при литье деталь должна корректно извлекаться из формы. Поэтому требования будущего производства полезно учитывать ещё на стадии разработки прототипа.
То же относится к толщине стенок. Слишком массивные локальные участки могут охлаждаться иначе, чем соседние зоны, что повышает риск утяжин и деформаций. Равномерность стенок считается одним из базовых принципов проектирования литых пластиковых деталей.
Для проекта, который изначально должен дойти до серии, правильнее сразу проектировать прототип с оглядкой на будущую технологию.
Этап 5. Материал выбирают под функцию изделия, а не только под способ изготовления прототипа
Распространённая ошибка - напечатать деталь из знакомого материала, успешно провести несколько тестов и автоматически перенести этот выбор на серию.
Для серийного изделия материал стоит выбирать от условий эксплуатации.
Нужно знать, что действительно требуется от детали:
- ударная прочность;
- жёсткость;
- эластичность;
- рабочая температура;
- стойкость к химическим веществам;
- работа на улице;
- стабильность размеров;
- требования к поверхности;
- цвет;
- износостойкость;
- взаимодействие с другими деталями.
При этом материал прототипа не обязан полностью совпадать с будущим материалом серии.
Иногда прототип нужен только для проверки формы и сборки. Тогда задача состоит не в точной имитации серийного пластика, а в получении достоверного ответа на конкретный вопрос.
Если же проверяется защёлка, гибкий элемент, нагрузка или температурное поведение, соответствие материала становится намного важнее.
Этап 6. До пресс-формы нужно определить, что считается хорошей деталью
«Деталь должна быть качественной» - плохое техническое требование.
До изготовления оснастки лучше зафиксировать измеримые или хотя бы однозначно проверяемые критерии.
Например:
- какие размеры критичны для сборки;
- где допустимы следы выталкивателей;
- какая поверхность является лицевой;
- где нельзя размещать видимую линию разъёма;
- какой цвет требуется;
- какие дефекты считаются недопустимыми;
- как проверяется сборка;
- какую нагрузку должно выдерживать изделие;
- с какими ответными компонентами оно сопрягается.
Это нужно не ради бюрократии.
Без критериев первая отливка может вызвать спор между заказчиком и производством: деталь технически изготовлена, но выглядит или работает не так, как ожидалось.
Чем раньше ожидания превращены в конкретные требования, тем легче принять решение о готовности к серии.
Этап 7. Проектирование пресс-формы начинается только после подготовки изделия
Пресс-форма - не увеличенная копия 3D-модели детали.
В оснастке необходимо решить, как расплав будет заполнять полость, как изделие будет охлаждаться, где пройдёт разъём, как готовая деталь будет извлекаться и какие элементы конструкции формы потребуются.
Поэтому перед запуском оснастки модель проходит отдельную технологическую подготовку.
Если проект требует разработки оснастки с нуля, имеет смысл отдельно рассмотреть [проектирование пресс-форм для литья пластмасс] .
На этом этапе особенно опасна фраза: «Прототип нас устраивает, форму делаем точно по нему».
Правильнее сказать: «Прототип подтвердил продуктовую геометрию. Теперь адаптируем её к стабильному серийному процессу».
Этап 8. Первая отливка - ещё не серийное производство
После изготовления формы начинается следующий этап проверки.
Первые изделия нужны для настройки процесса и подтверждения того, что связка «деталь + материал + пресс-форма + режимы литья» даёт требуемый результат.
Проверяются:
- заполнение формы;
- геометрия;
- внешний вид;
- повторяемость;
- сборка;
- критичные размеры;
- деформации после охлаждения;
- состояние поверхности;
- работа функциональных элементов.
Иногда проблема устраняется настройкой режима. Иногда приходится корректировать оснастку. В других случаях причина находится в самой конструкции изделия.
Главное - не превращать пробный запуск в большой тираж до утверждения результата.
Этап 9. Утверждённый образец становится ориентиром для партии
Когда первая литая деталь соответствует требованиям, желательно зафиксировать согласованное состояние продукта.
Для B2B-проекта это может включать:
- утверждённую ревизию 3D-модели;
- чертёж с критичными размерами;
- согласованный материал;
- требования к цвету и поверхности;
- физический эталон;
- правила контроля;
- требования к упаковке;
- обозначение версии изделия.
Такой подход особенно полезен, если производство будет продолжаться долго.
Через несколько месяцев не придётся восстанавливать по переписке, какая версия корпуса была правильной и почему одно отверстие сместили на два миллиметра.
Этап 10. Первая партия должна подтвердить уже не одну деталь, а процесс
Одного хорошего образца недостаточно для уверенности в серии.
На первой партии проверяется другой уровень задачи: сохраняется ли требуемый результат от цикла к циклу.
Если производство должно выпускать одинаковые корпуса, важно убедиться, что не только первый экземпляр, но и последующие изделия стабильно собираются и соответствуют установленным требованиям.
Именно здесь проект переходит от разработки продукта к управлению производством.
Для такого выпуска применяется [литьё пластмасс под давлением на ТПА] .
Нужно ли обязательно проходить каждый этап
Нет.
Если изделие простое, хорошо проработано и уже имеет производственную историю, часть итераций может оказаться минимальной.
Но сокращать процесс стоит не по принципу «этот этап кажется лишним», а по принципу «этот риск уже закрыт другим способом».
Например, если конструкция уже много раз производилась и меняется только небольшой некритичный элемент, объём прототипирования может быть меньше.
Если продукт новый, содержит защёлки, посадки, ответные компоненты и высокие требования к внешнему виду, ранняя проверка обычно гораздо ценнее.
Когда не стоит спешить с ТПА
Литьё под давлением рассчитано на повторяемое производство. Если сама конструкция ещё меняется каждую неделю, постоянная оснастка может связать проект слишком рано.
Лучше задержаться на прототипах или небольшой производственной партии, если:
- не завершены испытания;
- меняются электронные компоненты;
- неизвестен окончательный способ сборки;
- не утверждена эргономика;
- требуется проверить несколько вариантов конструкции;
- прогноз тиража пока неясен;
- изделие ещё проходит рыночную проверку.
В таких задачах возможность быстро менять цифровую модель может быть экономически важнее низкой себестоимости одной детали.
Где проходит граница между 3D-печатью и ТПА
Универсального количества деталей, после которого обязательно нужно переходить на литьё, нет.
Решение зависит от нескольких факторов одновременно:
- размера и сложности изделия;
- времени изготовления одной детали;
- стоимости пресс-формы;
- планируемого тиража;
- регулярности повторных заказов;
- требований к материалу;
- требуемой поверхности;
- стабильности конструкции;
- допустимого срока окупаемости оснастки.
Поэтому сравнивать технологии только по цене одной напечатанной и одной литой детали некорректно.
Для ТПА нужно учитывать первоначальные вложения в оснастку. Для 3D-печати - стоимость каждой следующей детали и ограничения производительности конкретного процесса.
С практической точки зрения вопрос звучит не «какая технология дешевле вообще?», а «какая технология дешевле и надёжнее на всём планируемом жизненном цикле этого продукта?».
Что передать подрядчику для расчёта проекта
Чем полнее исходные данные, тем предметнее можно обсуждать маршрут от прототипа до серии.
Полезно подготовить:
- 3D-модель, если она уже есть;
- чертёж с критичными размерами;
- описание назначения изделия;
- предполагаемый тираж первой партии;
- прогноз последующих объёмов;
- требования к материалу или условия эксплуатации;
- фотографии или модели ответных деталей;
- требования к внешнему виду;
- информацию о том, что уже тестировалось;
- перечень элементов конструкции, которые ещё могут измениться.
Если 3D-модели пока нет, проект может начинаться с разработки конструкции и [прототипирования изделия] .
Один подрядчик на весь маршрут или несколько
Разделить проект между разными исполнителями можно. Один печатает прототип, второй проектирует пресс-форму, третий выполняет литьё.
Но у такого подхода есть дополнительная зона риска: технические решения приходится передавать между командами.
Исполнитель литья может получить модель, разработанную без учёта будущей формы. Производителю оснастки придётся заново обсуждать требования. После пробного литья изменения снова возвращаются конструктору.
Когда этапы связаны между собой, удобнее, если переход от прототипа к оснастке и серийному производству рассматривается как единая производственная задача.
3DRoom работает с 3D-печатью, прототипированием, проектированием пресс-форм и литьём пластмасс под давлением, поэтому один проект можно вести от физического образца до выпуска серии без смены технологического контура. На сайте компании также указаны работа без посредников, NDA и производство под ключ.
Самая дорогая ошибка происходит не на ТПА
Для нового продукта основная задача ранних этапов состоит не в том, чтобы как можно быстрее добраться до серийного оборудования.
Задача состоит в том, чтобы добраться до него с конструкцией, которую уже имеет смысл тиражировать.
3D-печать позволяет быстро задавать вопросы изделию: собирается ли оно, удобно ли пользоваться, подходят ли размеры, выдержана ли компоновка.
Доработка под литьё отвечает на вопросы производства: можно ли эту геометрию стабильно получать из выбранного пластика и рационально извлекать из формы.
Пробное литьё проверяет уже реальный производственный процесс.
И только после этого имеет смысл масштабировать выпуск.
Если у вас есть 3D-модель, прототип или идея нового пластикового продукта и нужно понять рациональный маршрут до серийного производства, можно передать исходные данные специалистам 3DRoom и заказать расчёт.


