


Литьё мебельных пластиковых деталей на ТПА: как подготовить изделие к серийному производству
У производителя мебели может быть вполне простая на вид задача: заменить покупную заглушку собственной, сделать крепление под новую линейку столов или выпустить пластиковую опору в фирменном цвете. Пока нужны несколько образцов, вопрос решается сравнительно легко. Но при регулярных партиях главной становится уже не возможность изготовить деталь, а её повторяемость, себестоимость и стабильность от поставки к поставке.
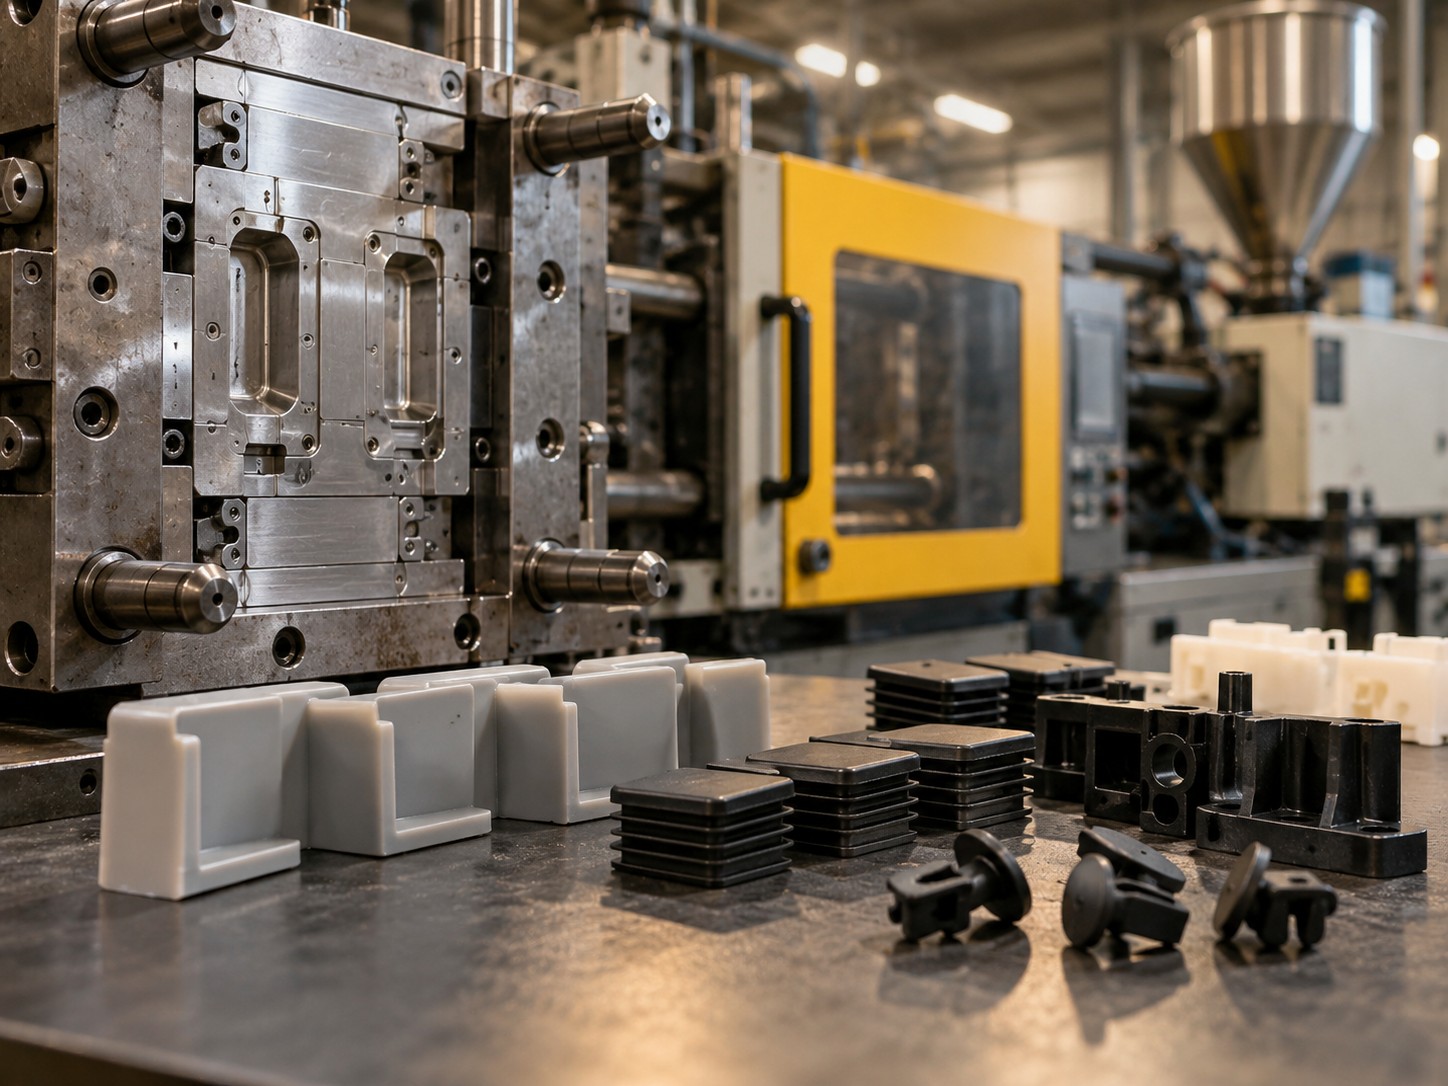
Для таких задач часто рассматривают литьё пластика под давлением на термопластавтомате. Технология подходит для серийного выпуска одинаковых деталей, но результат сильно зависит от того, насколько само изделие подготовлено к литью.
Какие мебельные детали можно производить на ТПА
Литьё под давлением применяют как для заметных декоративных элементов, так и для деталей, которые конечный покупатель почти не видит.
Это могут быть:
- заглушки для профилей, труб и технологических отверстий;
- опоры, подпятники и защитные элементы;
- уголки, фиксаторы и соединительные компоненты;
- ручки, накладки и декоративные вставки;
- держатели и элементы кабель-менеджмента;
- клипсы и защёлки;
- направляющие и скользящие элементы;
- пластиковые корпуса отдельных мебельных механизмов;
- детали с посадочными местами под металлический крепёж;
- комплектующие для торгового и выставочного оборудования.
Но сам факт, что деталь пластиковая, ещё не означает, что её выгодно сразу переводить на ТПА. Нужно смотреть на тираж, геометрию, требования к внешнему виду, материал и возможные изменения конструкции.
Для регулярного производства таких компонентов можно рассматривать как основной серийный процесс.
У мебельной детали обычно несколько требований одновременно
У технической заглушки может быть одна основная задача: надёжно держаться в профиле. У декоративной накладки требований уже больше. Она должна точно вставать в посадочное место, сохранять цвет, не иметь заметных дефектов на лицевой стороне и нормально переносить эксплуатацию.
Поэтому до проектирования пресс-формы полезно разделить требования на четыре группы.
Геометрия и сборка
Нужно определить критические размеры: посадку в профиль, положение защёлки, отверстия, сопряжение с металлической или деревянной частью мебели.
Не каждый размер на модели одинаково важен. Если заранее выделить функциональные зоны, контроль готовой партии становится понятнее.
Механическая нагрузка
Клипса, декоративная заглушка и опора стула работают совершенно по-разному.
Для одного изделия важна упругость, для другого жёсткость, для третьего устойчивость к истиранию или многократному защёлкиванию. Материал выбирают не по принципу "какой пластик дешевле", а от функции детали.
Внешний вид
Для детали, расположенной на внутренней стороне корпуса, небольшой след от толкателя может не иметь значения. На лицевой ручке или декоративной накладке он уже становится дефектом внешнего вида.
Поэтому ещё до изготовления формы определяют:
- какая поверхность считается лицевой;
- где допустима линия разъёма;
- где можно расположить точку впуска;
- где допустимы следы системы выталкивания;
- требуется ли матовая, гладкая или текстурированная поверхность;
- насколько критично совпадение оттенка между партиями.
Экономика партии
У литья на ТПА есть стартовые затраты на оснастку. Поэтому считать только цену одного цикла неправильно.
Нужно оценивать весь проект: пресс-форму, материал, количество гнёзд, объём партии, периодичность заказов, дополнительную сборку и ожидаемый срок выпуска модели мебели.
Если комплектующая будет использоваться в нескольких линейках продукции и регулярно заказываться повторно, экономика проекта может выглядеть совсем иначе, чем для разовой партии.
Материал выбирают под функцию, а не под название детали
Для мебельных компонентов применяют разные термопласты. Универсального материала, подходящего для любой фурнитуры, нет.
Например, в зависимости от марки и требований проекта могут рассматриваться:
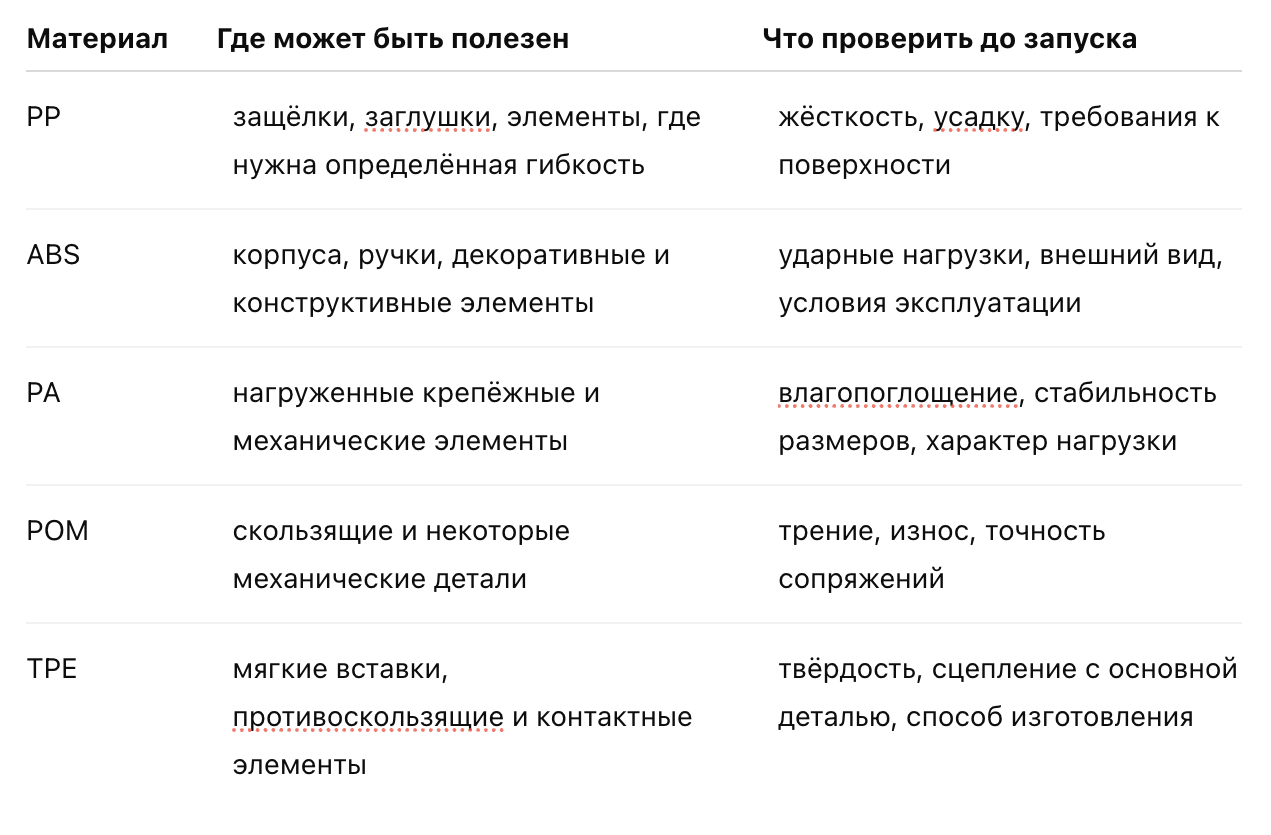
Это не готовая таблица назначения материалов. Один и тот же тип детали может потребовать разных полимеров в зависимости от температуры, нагрузки, способа сборки, контакта с химическими средствами и требований к внешнему виду.
Поэтому выбор пластика лучше делать после фиксации требований к изделию, а не после изготовления пресс-формы.
Геометрию нужно проектировать именно под литьё
Одна из частых ошибок возникает, когда готовую 3D-модель, созданную только с учётом внешнего вида, сразу передают в производство.
Для 3D-печати такая геометрия может быть вполне рабочей. Для пресс-формы она иногда требует серьёзной переработки.
Равномерные стенки вместо массивных участков
Большие перепады толщины усложняют охлаждение детали. В толстых зонах выше риск утяжин, внутренних напряжений и коробления.
Поэтому жёсткость часто получают не простым увеличением толщины, а рёбрами и рациональной геометрией. Рекомендации по проектированию литьевых деталей также связывают равномерность стенок со снижением риска утяжин и деформации.
Для мебельной детали это особенно заметно, если на обратной стороне декоративной панели расположены мощные стойки под крепёж. Снаружи над ними могут проявиться следы усадки.
Уклоны помогают извлечь изделие
Стенки, расположенные вдоль направления раскрытия формы, обычно выполняют с технологическим уклоном. Он помогает извлекать изделие без лишнего трения и повреждения поверхности.
Чем глубже элемент и чем выраженнее текстура поверхности, тем внимательнее нужно подходить к этому параметру. Единого угла для всех деталей нет: он зависит от геометрии, материала и финиша.
Это нужно учитывать ещё на этапе промышленного дизайна. Иначе после подготовки к литью внешний контур ручки, ножки или накладки может немного измениться.
Защёлки и поднутрения влияют на пресс-форму
Мебельная фурнитура часто содержит крючки, фиксаторы и защёлки. Некоторые из них создают поднутрения, которые мешают обычному извлечению детали из двух половин формы.
В таком случае может потребоваться более сложная кинематика оснастки. Поднутрения действительно относятся к особенностям геометрии, которые могут потребовать дополнительных решений в пресс-форме.
Иногда конструкцию детали можно изменить так, чтобы сохранить функцию и одновременно упростить производство. Проверять это выгоднее до изготовления металла.
Для лицевых деталей пресс-форма отвечает ещё и за внешний вид
В мебельной продукции пластик часто является частью дизайна. Потребителю всё равно, насколько сложно было изготовить форму. Он видит поверхность ручки, заглушки или декоративного элемента.
Поэтому для видимых деталей заранее согласуют не только размеры, но и косметические зоны.
Нужно решить:
- где будет линия разъёма;
- может ли быть заметен след впуска;
- допустимы ли следы толкателей;
- нужна ли фактура;
- насколько чувствительна поверхность к царапинам;
- есть ли рядом массивные рёбра или стойки, способные дать утяжины.
Неудачное расположение литника или слишком массивная локальная зона может проявиться уже на готовом изделии. Типовые дефекты литья включают утяжины, коробление, следы извлечения и линии спая. Их риск связан не только с режимом станка, но и с конструкцией самой детали.
Поэтому фраза "сделать по 3D-модели один в один" не всегда полезна для серийного производства. Иногда небольшая корректировка невидимой стороны изделия даёт гораздо более стабильный результат без изменения дизайна.
Когда сначала нужен прототип
Перед пресс-формой полезно проверить не только внешний вид, но и реальную сборку.
Например, у новой пластиковой опоры стоит проверить:
- совпадает ли посадка с металлическим профилем;
- хватает ли длины защёлки;
- не мешает ли деталь крепежу;
- правильно ли распределяется нагрузка;
- устраивает ли заказчика форма в составе готовой мебели.
Для этого можно изготовить несколько вариантов методом , проверить их на реальном изделии и только потом фиксировать геометрию для пресс-формы.
Прототип не полностью воспроизводит свойства серийной литьевой детали, но хорошо помогает выявить ошибки формы, размеров и сборки до инвестиций в оснастку.
Если есть только старая деталь
Отдельный сценарий возникает у производителей, которым нужно вернуть в производство компонент, снятый с выпуска поставщиком.
Есть мебельная заглушка, соединитель или пластиковый фиксатор, но исходной CAD-модели уже нет.
В такой ситуации работу можно начинать от физического образца: восстановить геометрию, определить критические размеры, подготовить модель, проверить прототип и затем оценить возможность серийного литья. На 3droom.pro этому посвящён отдельный материал про .
Копировать старую деталь без анализа не всегда разумно. Её конструкция могла быть рассчитана под другой материал, другую пресс-форму или прежний способ сборки. Иногда новый производственный запуск становится удобным моментом, чтобы исправить слабые места.
Одна деталь или семейство комплектующих
У производителя мебели редко существует только одна пластиковая позиция. Для линейки могут одновременно требоваться левая и правая заглушки, несколько размеров креплений, декоративные крышки и соединители одного стиля.
Это стоит учитывать ещё до проектирования оснастки.
Иногда рациональнее рассматривать комплект деталей как семейство: унифицировать посадки, толщины, тип материала или отдельные элементы конструкции. В других проектах объединение разных изделий в одну форму только усложняет балансировку процесса.
Задача не в том, чтобы любой ценой сократить количество пресс-форм, а в том, чтобы получить устойчивое производство всей номенклатуры.
Что сильнее всего влияет на стоимость мебельной детали
Цена партии складывается не только из массы пластика.
На расчёт влияют:
- сложность пресс-формы;
- количество деталей, получаемых за один цикл;
- размеры и геометрия изделия;
- выбранный материал;
- требования к цвету и поверхности;
- наличие поднутрений и подвижных элементов формы;
- продолжительность производственного цикла;
- необходимость сборки, установки закладных или дополнительной обработки;
- объём одной партии и общая программа выпуска.
Поэтому два похожих пластиковых уголка могут существенно отличаться по экономике. Один свободно выходит из простой формы, второй имеет сложную защёлку, требования к лицевой фактуре и несколько подвижных элементов оснастки.
Когда ТПА действительно имеет смысл
Литьё под давлением особенно логично, когда конструкция уже стабилизирована и деталь должна регулярно выпускаться сериями.
ТПА хорошо вписывается в проект, если:
- изделие повторяется в большом количестве мебели;
- требуется одинаковая геометрия от партии к партии;
- пластик должен быть окрашен в массе или иметь заданную поверхность;
- ручная доводка каждой единицы нежелательна;
- конструкция продукта уже прошла проверку;
- затраты на пресс-форму можно распределить по дальнейшему выпуску.
Если же дизайн постоянно меняется или требуется только небольшое количество компонентов для испытаний, сначала разумнее проверить изделие более гибким способом.
Что передать подрядчику для расчёта
Чем подробнее исходные данные, тем меньше предположений придётся делать на этапе оценки.
Для расчёта полезно подготовить:
- 3D-модель детали, а при её отсутствии физический образец.
- Назначение компонента и место его установки в мебели.
- Планируемый объём одной партии и ожидаемую регулярность заказов.
- Требования к материалу, если он уже определён.
- Нагрузки и условия эксплуатации.
- Критические размеры и посадки.
- Требования к цвету, фактуре и лицевым поверхностям.
- Информацию о сопрягаемых деталях.
- Требования к упаковке или дальнейшей сборке, если они влияют на поставку.
Если пресс-форма уже существует, её параметры и состояние нужно рассматривать отдельно. Для таких проектов у 3DRoom есть направление .
От прототипа к стабильной мебельной серии
Главная ошибка при запуске мебельной пластиковой детали заключается не в выборе "не того ТПА". Проблемы обычно появляются раньше: когда не определены критические размеры, материал выбирают после проектирования, лицевые поверхности не согласованы, а модель не проверена на технологичность.
Грамотный путь выглядит иначе: сначала фиксируется функция детали, затем проверяется конструкция и сборка, после этого модель адаптируется под литьё, проектируется оснастка и только затем запускается серия.
3DRoom работает с промышленной 3D-печатью и литьём пластика под давлением, поэтому в одном проекте можно пройти путь от проверки геометрии до серийного производства, не разделяя прототипирование и дальнейший запуск между несвязанными этапами.
Если нужно оценить конкретную мебельную деталь, материал и предполагаемый объём выпуска, можно передать модель или образец специалистам 3DRoom и заказать расчёт.


