


Как работает SLS-печать: технология, материалы и этапы
Современная 3D-печать давно вышла за рамки изготовления простых пластиковых прототипов. Аддитивные технологии позволяют производить функциональные детали, элементы сложной геометрии, небольшие серии изделий и компоненты, которые трудно или экономически невыгодно получать традиционными методами. Одной из наиболее интересных промышленных технологий считается SLS-печать.
SLS отличается от привычной печати пластиковой нитью. Здесь материал используется в виде мелкодисперсного порошка, а формирование изделия происходит за счет его локального спекания лазером. В результате можно создавать прочные детали сложной формы без классических поддержек.
Разберемся подробно, как работает SLS-печать, из каких этапов состоит процесс, какие материалы применяются, чем технология отличается от FDM и SLA и для каких задач она подходит лучше всего.
Что такое SLS-печать
SLS расшифровывается как Selective Laser Sintering, то есть селективное лазерное спекание.
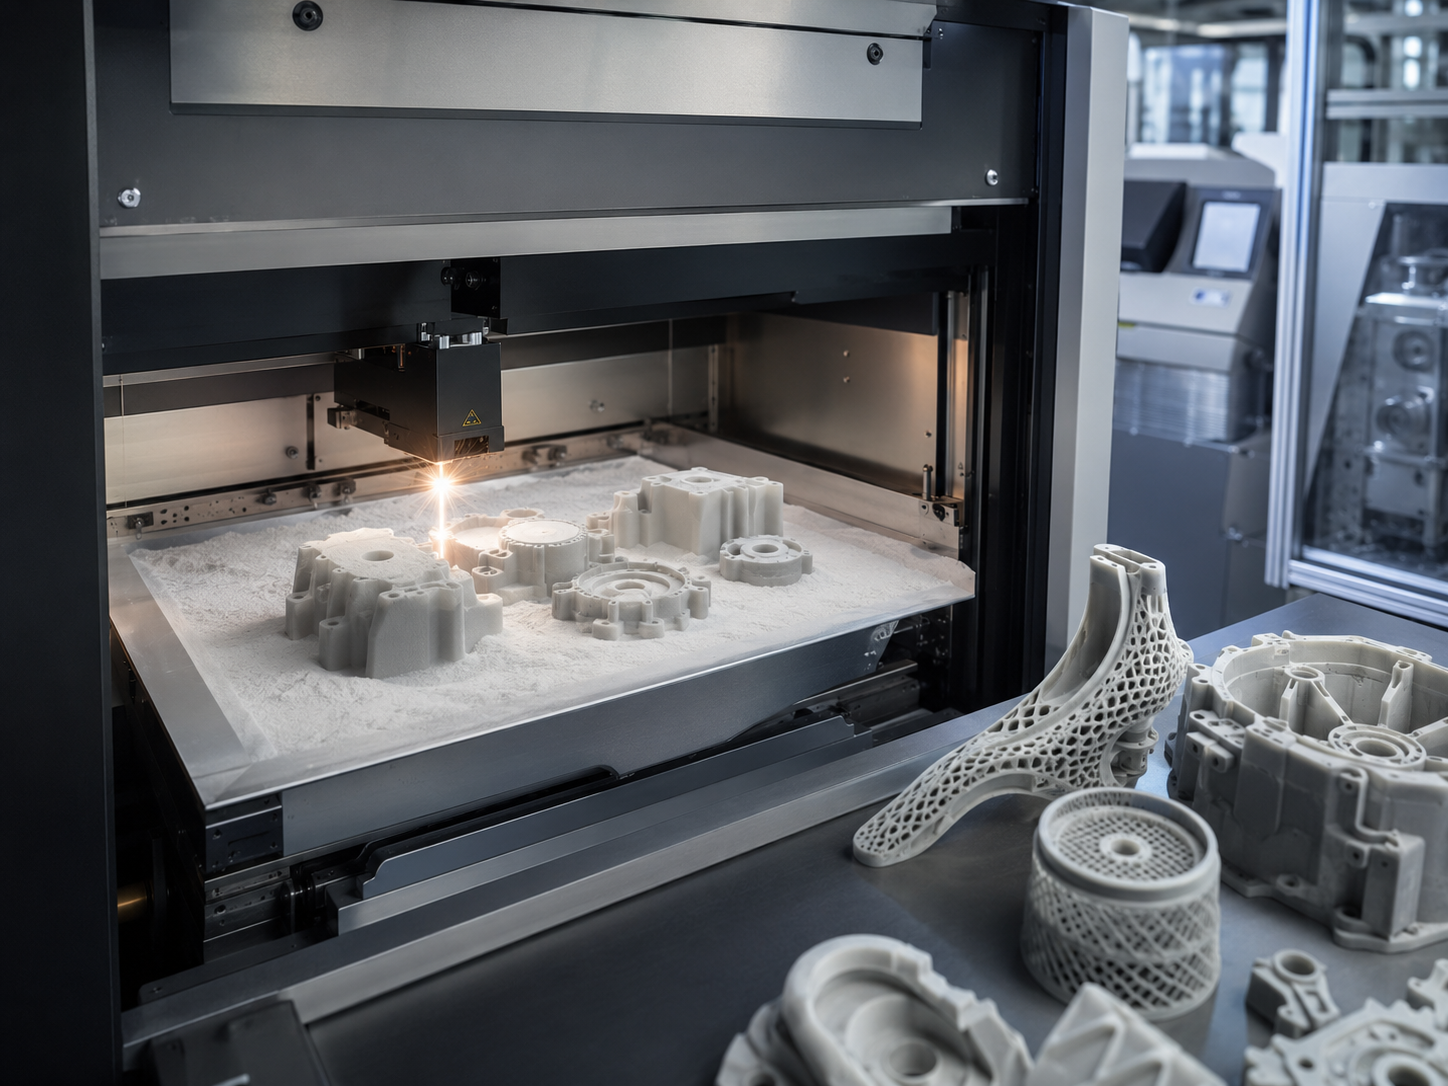
Принцип технологии заключается в последовательном соединении частиц порошкового материала при помощи лазерного излучения. Принтер формирует изделие слой за слоем непосредственно внутри рабочей камеры, заполненной порошком.
В отличие от FDM, где расплавленная пластиковая нить наносится через сопло, при SLS материал уже находится в рабочей зоне в форме порошка. Лазер воздействует только на те участки слоя, которые должны стать частью будущего изделия.
После завершения одного слоя платформа перемещается, наносится новая порция порошка, и процесс повторяется.
Постепенно внутри объема порошка появляется готовая трехмерная деталь.
Главная особенность технологии заключается в том, что неспеченный порошок одновременно выполняет роль естественной поддержки. Поэтому SLS позволяет создавать геометрию, которую сложно получить при помощи многих других методов 3D-печати.
Как работает SLS-печать пошагово
Чтобы понять принцип работы технологии, рассмотрим полный производственный цикл.
1. Подготовка трехмерной модели
Процесс начинается с цифровой 3D-модели изделия.
Модель можно:
- разработать в CAD-системе;
- получить путем 3D-сканирования;
- подготовить по чертежу;
- адаптировать существующую конструкцию под аддитивное производство.
Перед запуском модель проверяют на наличие ошибок геометрии, пересечений поверхностей, открытых контуров и слишком тонких элементов.
После этого выполняется подготовка задания для оборудования.
Специализированное программное обеспечение делит модель на множество горизонтальных слоев. Именно по этим слоям впоследствии будет работать лазер.
2. Заполнение рабочей камеры порошком
Для печати используется мелкий полимерный порошок.
Перед началом процесса материал загружается в систему подачи принтера. В зависимости от оборудования порошок может подаваться автоматически из отдельных контейнеров или распределяться внутри рабочей камеры специальным механизмом.
На платформе формируется первый тонкий слой материала.
Толщина слоя зависит от конкретного оборудования и используемого порошка. Чем тоньше слой, тем потенциально выше детализация, но тем больше циклов потребуется для изготовления изделия.
3. Предварительный нагрев материала
Одна из важных особенностей технологии SLS заключается в температурном режиме.
Рабочая камера нагревается до температуры, близкой к температуре спекания используемого полимера. Это необходимо для того, чтобы лазеру требовалось меньше энергии для локального соединения частиц.
Предварительный нагрев также помогает снизить внутренние напряжения и уменьшить вероятность деформации детали.
Важно поддерживать температуру достаточно точно. Слишком низкая температура усложняет спекание, а слишком высокая может привести к нежелательному соединению порошка вне заданных контуров.
4. Спекание слоя лазером
После подготовки слоя начинается непосредственно селективное лазерное спекание.
Лазерный луч перемещается по поверхности порошка в соответствии с контуром текущего слоя цифровой модели.
Он воздействует только на заданные участки материала.
Под действием температуры частицы порошка соединяются между собой. Таким образом формируется первый срез будущей детали.
Принтеру не требуется полностью расплавлять весь объем материала. Основная задача заключается в получении надежного соединения частиц внутри заданной области.
Траектория лазера, его мощность и скорость перемещения подбираются с учетом свойств конкретного материала и требований к изделию.
5. Нанесение следующего слоя
Когда текущий слой сформирован, рабочая платформа немного опускается.
После этого специальный валик, ракель или другой распределительный механизм наносит сверху новую порцию порошка.
Получается очередной равномерный слой материала.
Лазер снова обрабатывает необходимые участки поверхности, соединяя новый слой с предыдущим.
Цикл повторяется:
- платформа опускается;
- наносится порошок;
- поверхность выравнивается;
- лазер спекает заданные участки;
- формируется очередной слой изделия.
Так продолжается до полного изготовления всех деталей внутри рабочей камеры.
Почему SLS не требует обычных поддержек
Одна из главных причин популярности технологии заключается в возможности печатать без специальных поддерживающих структур.
При FDM или SLA нависающие элементы часто необходимо дополнительно поддерживать.
В SLS 3D-печати ситуация другая.
После нанесения очередного слоя большая часть порошка остается неспеченной. Он окружает создаваемую деталь со всех сторон и физически удерживает элементы конструкции.
Фактически вся рабочая камера становится поддерживающей средой.
Это позволяет печатать:
- сложные внутренние каналы;
- подвижные соединения;
- решетчатые структуры;
- полые детали;
- защелки;
- шарниры;
- элементы с большими нависаниями;
- несколько вложенных друг в друга компонентов.
Однако необходимо учитывать возможность удаления порошка из внутренних полостей. Если конструкция полностью закрытая, порошок может остаться внутри изделия.
Поэтому при проектировании нередко предусматриваются технологические отверстия.
Что происходит после завершения печати
После формирования последнего слоя процесс еще не заканчивается.
Получившийся рабочий объем содержит не только готовые изделия, но и большое количество порошка.
Охлаждение
Рабочей камере необходимо остыть.
Быстро извлекать детали сразу после окончания процесса нежелательно. Резкий перепад температуры способен привести к деформациям и появлению внутренних напряжений.
Поэтому охлаждение является полноценной частью производственного цикла.
В зависимости от размеров рабочей зоны, оборудования и используемого материала этот этап может занимать значительную часть общего времени изготовления.
Извлечение деталей
После охлаждения порошковый блок извлекается из рабочей камеры.
Внутри него находятся напечатанные изделия.
Оператор осторожно освобождает детали от окружающего порошка. Основная масса материала удаляется механическим способом.
Очистка
Оставшийся порошок удаляют с поверхности изделий.
Для этого могут использоваться:
- щетки;
- сжатый воздух;
- пескоструйная обработка;
- дробеструйная обработка;
- специализированное оборудование для очистки.
Особое внимание уделяется отверстиям, каналам и внутренним полостям.
Дополнительная обработка
После очистки деталь уже может использоваться, однако в зависимости от задачи применяется дополнительная постобработка.
Например:
- шлифование;
- полирование;
- окрашивание;
- химическое сглаживание;
- нанесение защитного покрытия;
- механическая обработка отдельных поверхностей.
Выбор метода зависит от требований к внешнему виду, шероховатости, точности и назначению изделия.
Какие материалы применяются для SLS-печати
Наиболее распространенными материалами являются полиамиды.
Особенно часто применяется PA12.
Этот материал получил широкое распространение благодаря сочетанию прочности, стабильности размеров, износостойкости и относительно небольшой массы.
PA12 подходит для:
- функциональных прототипов;
- корпусов;
- креплений;
- технических деталей;
- элементов механизмов;
- небольших серий готовой продукции.
Другой вариант материала, PA11, отличается повышенной пластичностью и ударной стойкостью.
Кроме классических полиамидов существуют композитные порошки, материалы с наполнителями, эластомеры и специализированные полимеры.
Конкретный выбор зависит от требуемых характеристик изделия.
Перед производством необходимо учитывать:
- механическую нагрузку;
- рабочую температуру;
- воздействие химических веществ;
- необходимую жесткость;
- ударные нагрузки;
- допустимую деформацию;
- требования к поверхности;
- условия эксплуатации.
Как размещаются детали внутри SLS-принтера
Еще одна особенность технологии заключается в эффективном использовании объема рабочей камеры.
Поскольку дополнительные поддержки обычно не нужны, детали можно располагать не только рядом друг с другом, но и на разных уровнях по высоте камеры.
Например, внутри одной производственной загрузки могут одновременно находиться десятки или даже сотни небольших деталей.
При подготовке задания программное обеспечение помогает разместить модели так, чтобы рационально использовать доступное пространство.
Такой подход называется nesting, то есть объемное размещение моделей.
Чем эффективнее заполнена камера, тем рациональнее используется один производственный цикл.
Поэтому SLS-печать особенно интересна для изготовления небольших и средних партий изделий.
В чем преимущества SLS-печати
Технология обладает рядом существенных преимуществ.
Сложная геометрия
Отсутствие классических поддержек дает конструктору большую свободу.
Можно создавать конструкции с внутренними каналами, решетками, изгибами, нависающими элементами и другими сложными формами.
Прочные функциональные детали
SLS используется не только для визуальных макетов.
При правильном подборе материала технология подходит для изготовления деталей, испытывающих реальные механические нагрузки.
Возможность производства серий
В одной рабочей камере можно разместить большое количество изделий.
Поэтому технология подходит как для прототипирования, так и для мелкосерийного производства.
Минимум следов от поддержек
Так как отдельные поддерживающие конструкции обычно не нужны, на поверхности не возникает характерных следов от их удаления.
Свобода ориентации
При проектировании и размещении модели обычно существует больше вариантов ориентации, чем при некоторых других способах 3D-печати.
Возможность изготовления сборных механизмов
При правильно рассчитанных зазорах отдельные элементы конструкции могут печататься сразу в собранном состоянии.
Например, можно получить цепь, шарнир или другой подвижный механизм без традиционной сборки отдельных компонентов.
Недостатки и ограничения технологии
Несмотря на преимущества, SLS нельзя считать универсальным методом для любой задачи.
Шероховатая поверхность
После печати поверхность обычно имеет слегка зернистую фактуру.
Если требуется идеально гладкое или декоративное изделие, может понадобиться дополнительная обработка.
Стоимость оборудования
Профессиональные SLS-системы сложнее многих настольных FDM-принтеров.
Кроме самого оборудования необходимы системы подготовки порошка, очистки деталей и организации безопасной рабочей зоны.
Продолжительный производственный цикл
Необходимо учитывать не только непосредственно печать, но и нагрев, охлаждение, извлечение и очистку изделий.
Поэтому время изготовления нельзя оценивать исключительно по скорости движения лазера.
Работа с порошком
Порошковые материалы требуют соблюдения технологических условий хранения, подготовки и обращения.
Важно контролировать влажность, загрязнение материала и его состояние.
Необходимость учитывать усадку
Полимер нагревается и охлаждается, поэтому геометрия модели должна подготавливаться с учетом особенностей конкретного материала и оборудования.
SLS и FDM: в чем разница
FDM и SLS относятся к аддитивным технологиям, но принцип их работы существенно отличается.
При FDM пластиковая нить поступает в нагретое сопло, расплавляется и наносится на платформу по заданной траектории.
При SLS изделие создается внутри слоя порошка при помощи лазера.
FDM часто выбирают для:
- недорогих прототипов;
- крупных деталей;
- единичного производства;
- быстрых тестовых моделей;
- простых функциональных элементов.
SLS чаще выбирают, когда необходимы:
- сложная геометрия;
- высокая свобода проектирования;
- небольшая серия одинаковых деталей;
- отсутствие классических поддержек;
- функциональные изделия из полиамида;
- компактное размещение большого количества моделей в одной камере.
Поэтому вопрос о том, какая технология лучше, не совсем корректен. Метод производства нужно выбирать под конкретную конструкцию, материал, тираж и требования к изделию.
SLS и SLA: основные различия
SLA работает по другому принципу.
Вместо порошка используется жидкая фотополимерная смола, которая отверждается под воздействием света.
SLA позволяет получать очень высокую детализацию и гладкую поверхность. Поэтому технология популярна при изготовлении миниатюр, мастер-моделей, стоматологических изделий, декоративных элементов и высокодетализированных прототипов.
SLS чаще ориентирована на функциональные полимерные детали, способные выдерживать эксплуатационные нагрузки.
Кроме того, у SLA обычно имеются дополнительные поддержки, которые после печати необходимо удалить.
В SLS окружающий неспеченный порошок выполняет эту функцию самостоятельно.
Где применяется SLS 3D-печать
Технология используется во множестве отраслей.
Промышленное прототипирование
SLS позволяет получить функциональный прототип, максимально приближенный по свойствам к будущему изделию.
Можно проверить:
- сборку;
- геометрию;
- эргономику;
- посадочные размеры;
- работу защелок;
- подвижность механизмов;
- поведение детали под нагрузкой.
Мелкосерийное производство
Если изготовление пресс-формы пока экономически неоправданно, SLS может использоваться для производства ограниченной партии изделий.
Особенно это актуально при выпуске десятков или сотен технических компонентов.
Корпусные изделия
Метод подходит для создания корпусов электроники, защитных кожухов, крышек, переходников и крепежных элементов.
Автомобильная промышленность
SLS применяется при разработке прототипов, воздуховодов, креплений, элементов салона, оснастки и вспомогательных компонентов.
Медицинские и индивидуальные изделия
Аддитивное производство позволяет создавать изделия с геометрией, адаптированной под конкретного человека или задачу.
При этом возможность применения детали в медицинских целях напрямую зависит от материала, оборудования, сертификации и требований конкретной области.
Производственная оснастка
При помощи SLS можно изготавливать шаблоны, фиксаторы, держатели, направляющие и вспомогательные приспособления для производства.
Как проектировать детали для SLS
Хотя технология предоставляет большую свободу, правила проектирования все равно существуют.
При подготовке модели следует учитывать минимальную толщину стенок, размеры отверстий, допустимые зазоры между подвижными элементами и возможность удаления порошка.
Для полых изделий необходимо предусматривать отверстия, через которые можно удалить неспеченный материал.
Если требуется напечатать несколько движущихся элементов сразу в сборе, между ними оставляют технологический зазор.
Слишком тонкие стенки могут деформироваться или повредиться при очистке.
Очень массивные участки также желательно оценивать отдельно, поскольку неравномерное распределение материала способно влиять на процесс охлаждения.
Оптимизация конструкции под конкретную технологию помогает одновременно:
- уменьшить массу;
- снизить расход материала;
- повысить прочность;
- сократить стоимость;
- упростить постобработку;
- повысить повторяемость результата.
Можно ли повторно использовать порошок
Часть неспеченного материала после завершения цикла может использоваться повторно, однако процесс требует правильной подготовки.
Порошок, находившийся в нагретой рабочей камере, может частично изменять свои свойства.
Поэтому в профессиональном производстве материал обычно просеивают, очищают и смешивают со свежим порошком в определенной пропорции.
Точные правила зависят от производителя материала, конкретного оборудования и технологического процесса.
Простое многократное использование одного и того же порошка без контроля способно привести к изменению качества печати и характеристик готовых деталей.
От чего зависит качество SLS-печати
На итоговый результат влияет сразу несколько параметров.
Среди наиболее важных факторов:
- качество исходного порошка;
- размер и однородность частиц;
- влажность материала;
- температура рабочей камеры;
- мощность лазера;
- скорость сканирования;
- толщина слоя;
- расположение деталей;
- плотность заполнения камеры;
- режим охлаждения;
- состояние оборудования.
Поэтому профессиональная технология SLS требует не только хорошего принтера, но и правильно настроенного производственного процесса.
Две одинаковые трехмерные модели могут дать различный результат при использовании разных материалов и режимов печати.
Когда стоит выбрать SLS-печать
SLS особенно хорошо подходит в ситуациях, когда требуется получить функциональную полимерную деталь сложной формы.
Рассмотреть технологию стоит, если:
- модель содержит сложные нависающие элементы;
- требуется производство небольшой серии;
- необходимы внутренние каналы;
- нежелательны следы от поддержек;
- требуется несколько деталей за один цикл;
- важна механическая прочность;
- изделие имеет сложную пространственную геометрию;
- необходимо быстро перейти от прототипа к небольшой партии.
При этом для очень простых единичных моделей FDM может оказаться экономичнее, а для миниатюр с максимально высокой детализацией могут лучше подойти фотополимерные технологии.
Именно поэтому способ производства желательно определять после анализа самой модели и условий эксплуатации детали.
SLS-печать и литье пластика
Аддитивные технологии не обязательно конкурируют с традиционным производством.
SLS может использоваться на этапе разработки изделия перед последующим серийным изготовлением методом литья пластика.
Типичный процесс выглядит следующим образом:
- создается трехмерная модель;
- изготавливается функциональный прототип;
- проверяется конструкция;
- в модель вносятся изменения;
- выпускается тестовая партия;
- после окончательного утверждения конструкции принимается решение о способе серийного производства.
Если тираж становится большим, изготовление пресс-формы и литье пластика могут оказаться более выгодными.
Если же требуется небольшая партия, частые изменения конструкции или персонализация каждого изделия, 3D-печать сохраняет свои преимущества.
Заказ SLS-печати профессиональных деталей
Перед передачей модели в производство желательно определить не только размеры изделия, но и его назначение.
Специалисту важно понимать:
- какие нагрузки будет испытывать деталь;
- необходима ли повышенная жесткость;
- требуется ли эластичность;
- насколько важен внешний вид поверхности;
- есть ли точные посадочные размеры;
- каким будет тираж;
- будет ли изделие использоваться как прототип или как готовая продукция.
Это помогает правильно подобрать материал и технологию изготовления.
Компания 3DROOM занимается изготовлением пластиковых деталей и может помочь подобрать подходящий способ производства в зависимости от геометрии, количества изделий и требований к конечному результату.
Для одного проекта оптимальной может оказаться 3D-печать, а для другого рациональнее рассмотреть литье пластика. Выбор технологии на раннем этапе позволяет избежать лишних затрат и быстрее перейти от цифровой модели к физическому изделию.
Заключение
Теперь принцип того, как работает SLS-печать, становится значительно понятнее.
В основе метода находится послойное селективное спекание порошкового материала лазером. Сначала принтер формирует тонкий слой порошка, затем лазер обрабатывает необходимые участки, рабочая платформа опускается и цикл повторяется. После окончания печати детали охлаждаются, извлекаются из порошкового блока и очищаются.
Главное преимущество метода заключается в том, что окружающий неспеченный порошок выполняет функцию естественной поддержки. Благодаря этому SLS 3D-печать позволяет создавать сложные функциональные изделия, внутренние каналы, подвижные соединения и целые партии деталей внутри одной рабочей камеры.
При выборе способа производства необходимо учитывать не только возможности оборудования, но и материал, геометрию, тираж, требуемую поверхность, механические характеристики и бюджет проекта.
Грамотное сочетание аддитивных технологий и традиционного литья пластика позволяет подобрать оптимальный производственный процесс как для единичного прототипа, так и для серийного выпуска готовой продукции.


