


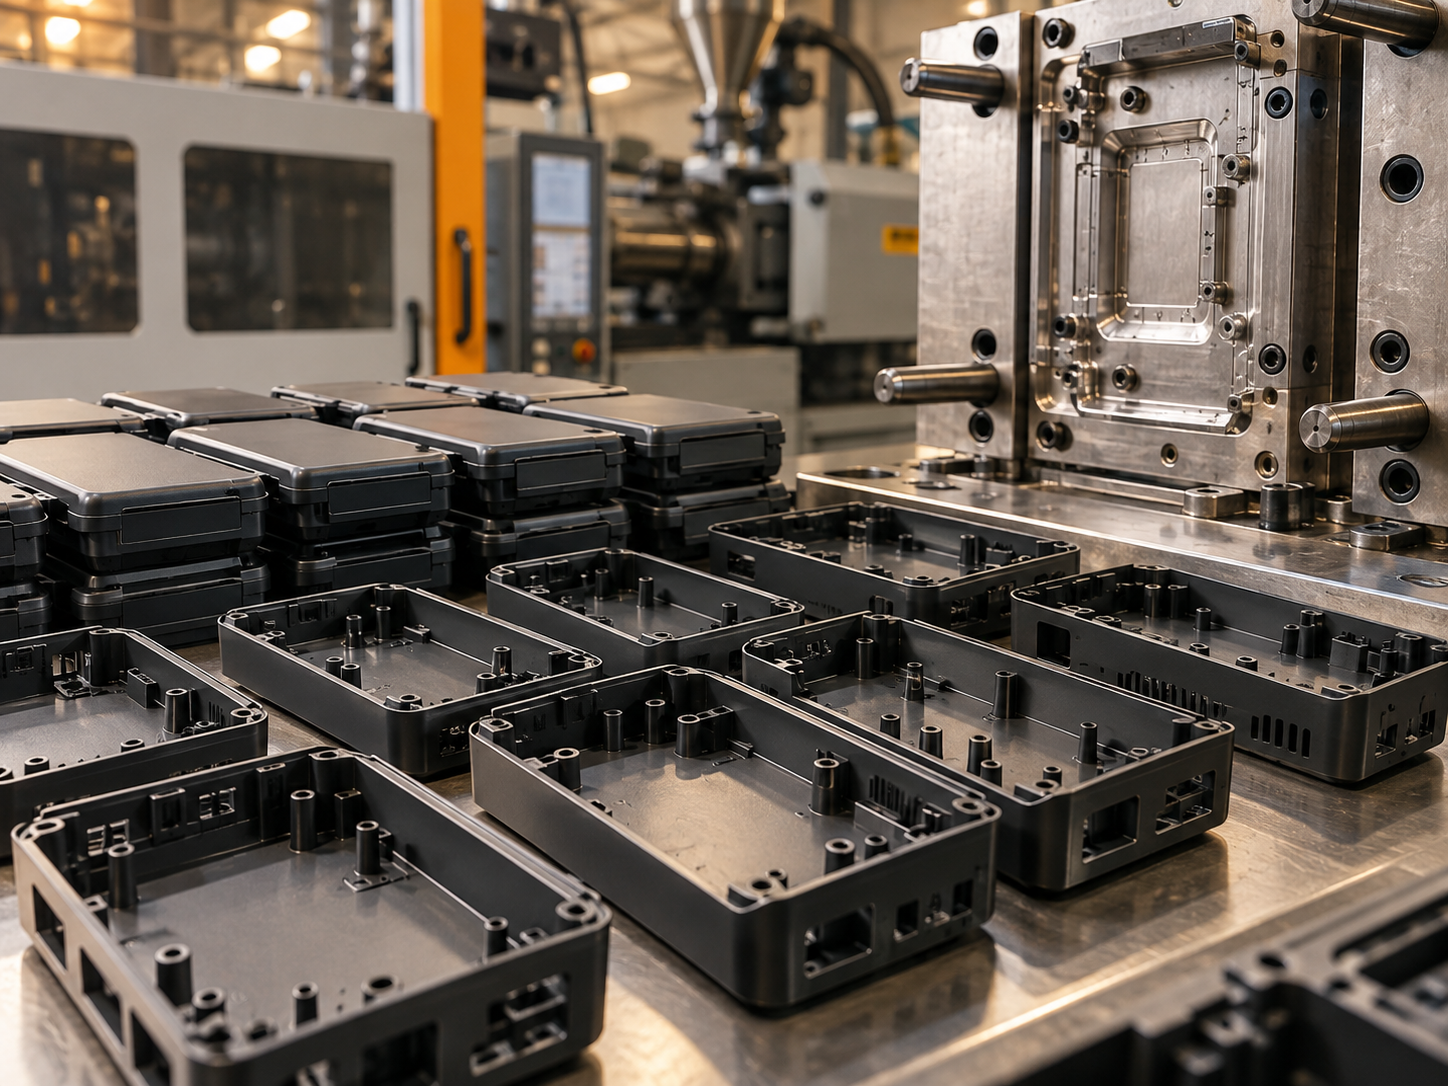
Услуги ТПА для литья деталей для электроники: от корпуса до стабильной серии
Плата уже работает, прототип корпуса собран, основные ошибки конструкции исправлены. Следующая задача совсем другая: получить не пять опытных образцов, а повторяемую партию пластиковых деталей.
На этом этапе обычно переходят к литью на ТПА. И здесь разработчики электроники нередко сталкиваются с неприятным сюрпризом: модель, которая хорошо выглядела на экране и нормально печаталась на 3D-принтере, ещё не обязательно готова для пресс-формы.
У корпуса могут оказаться слишком массивные стенки, неудобные поднутрения, неправильно спроектированные защёлки или зоны, где след от толкателя попадёт прямо на лицевую поверхность.
Поэтому услуги ТПА для литья деталей для электроники стоит рассматривать не как простой запуск станка, а как последовательность от проверки конструкции до получения стабильной серии.
Какие детали электроники можно выпускать на ТПА
Литьё под давлением подходит не только для наружной оболочки устройства.
На ТПА производят:
- верхние и нижние части корпусов;
- крышки;
- лицевые панели;
- рамки дисплеев;
- крепления печатных плат;
- внутренние кронштейны;
- держатели аккумуляторов;
- кнопки;
- клавиши;
- заглушки;
- защёлки;
- направляющие;
- элементы кабельной разводки;
- защитные кожухи;
- другие функциональные пластиковые компоненты.
В электронной продукции особенно ценна повторяемость. Если в каждой детали должны одинаково располагаться стойки платы, окна разъёмов, кнопки и крепления, геометрия становится частью сборочного процесса.
Для проектов, которые уже выходят на серию, базовой технологией становится [литьё пластмасс под давлением] литьё пластмасс под давлением на 3droom.pro.
Почему напечатанный прототип нельзя автоматически отправлять в пресс-форму
3D-печать хорошо подходит для проверки идеи.
Можно оценить размеры устройства, положение платы, доступ к разъёмам, удобство кнопок, внешний вид и сборку. Если обнаружилась ошибка, модель корректируется и печатается новая версия.
У литья другая логика.
Деталь должна заполняться расплавом, охлаждаться и извлекаться из пресс-формы. Поэтому конструкцию приходится оценивать уже не только с точки зрения функции, но и с точки зрения производства.
Перед запуском желательно проверить:
- толщину стенок;
- переходы между толстыми и тонкими участками;
- рёбра жёсткости;
- бобышки под крепёж;
- защёлки;
- поднутрения;
- уклоны для извлечения;
- предполагаемую линию разъёма;
- доступность внутренних элементов формы;
- требования к лицевой поверхности.
Смысл такой проверки не в том, чтобы сделать корпус максимально простым. Задача в другом: сохранить его функциональность, но убрать особенности, способные создать проблемы при литье.
Для электроники особенно важны посадочные размеры
Представим корпус промышленного контроллера.
Внутри устанавливается плата. С одной стороны наружу выходят два разъёма, с другой располагается кнопка. Плата крепится на стойках, а верхняя крышка соединяется с основанием защёлками.
В этой конструкции нет незначительных деталей.
Если сместится стойка, плата может встать с перекосом. Если окно разъёма окажется не там, куда выходит коннектор, готовое устройство не соберётся. Если защёлка получится слишком жёсткой, она может повреждаться при монтаже.
Поэтому до заказа пресс-формы желательно проверять не отдельный пластиковый корпус, а сборку целиком.
Особое внимание обычно требуется нескольким зонам.
Стойки под печатную плату
Стойки должны совпадать с фактическим расположением монтажных отверстий.
При этом нужно учитывать не только координаты, но и способ крепления, доступ инструмента при сборке, соседние компоненты платы и толщину самого корпуса.
Окна под разъёмы
USB, питание, Ethernet и другие интерфейсы часто задают очень конкретное положение относительно платы.
Даже аккуратный корпус становится непригодным, если при сборке разъём оказывается смещён относительно окна.
Кнопки и световая индикация
Механическая кнопка на плате и наружная клавиша должны нормально взаимодействовать между собой.
То же касается светодиодов, световодов, экранов и других элементов, положение которых заметно снаружи.
Кабели и внутренние компоненты
Свободное место внутри CAD-модели ещё не означает, что устройство удобно собирать.
Нужно учитывать реальную трассировку проводов, радиусы изгиба, коннекторы, крепёж и последовательность монтажа.
Защёлки и винты нужно проектировать с учётом материала
Корпуса электроники часто собирают винтами, защёлками либо двумя способами одновременно.
У каждого решения свои требования.
Бобышка под винт должна выдерживать нагрузку, но простое увеличение толщины не всегда помогает. Слишком массивная зона способна вести себя при охлаждении иначе, чем соседняя тонкая стенка.
Защёлка работает за счёт контролируемой деформации. Поэтому её геометрия напрямую связана со свойствами выбранного полимера.
Если защёлку сначала нарисовать, а материал подобрать потом, можно получить конструкцию, которая отлично выглядит в модели, но плохо работает физически.
Проектировать такие элементы лучше как систему:
материал -> геометрия -> сборка -> ожидаемая нагрузка.
Материал выбирают под устройство, а не по названию пластика
Для корпуса электронного прибора могут рассматриваться ABS, PC, смеси PC/ABS, полиамиды, полипропилен и другие термопласты.
Но списка популярных материалов недостаточно для правильного выбора.
Сначала имеет смысл описать условия эксплуатации.
Например:
- будет ли устройство работать рядом с источником тепла;
- возможны ли удары;
- используется оно внутри помещения или снаружи;
- контактирует ли корпус с маслами или химическими веществами;
- нужна ли определённая жёсткость;
- есть ли требования к электрическим свойствам материала;
- насколько критичен внешний вид;
- присутствуют ли нормативные требования к горючести материала.
После этого уже выбирается конкретный полимер и его марка.
Для электроники это особенно существенно. Наружная декоративная крышка и внутренний силовой кронштейн могут находиться в одном устройстве, но требования к ним будут совершенно разными.
Нагрев электроники тоже влияет на пластиковую деталь
Корпус нельзя проектировать в отрыве от теплового режима устройства.
Плата, блок питания, аккумулятор, силовая электроника и другие компоненты могут выделять тепло. В зависимости от проекта приходится учитывать вентиляционные отверстия, расположение горячих зон, толщину стенок и свойства материала.
При этом принцип "возьмём пластик, который выдерживает более высокую температуру" не всегда решает проблему.
Лучше сначала понять:
- где находится источник тепла;
- насколько близко к нему располагается пластиковая деталь;
- какие температуры возникают при штатной работе;
- нужна ли вентиляция;
- существуют ли дополнительные требования к безопасности.
Такие вопросы желательно закрывать до запуска оснастки.
Внешний вид корпуса закладывается ещё при проектировании формы
Для внутреннего держателя небольшая технологическая отметка может ничего не значить.
Для корпуса устройства, которое заказчик или покупатель видит каждый день, требования совершенно другие.
До изготовления пресс-формы полезно определить:
- какие поверхности являются лицевыми;
- где допустима линия разъёма;
- где допустимы следы толкателей;
- нужна ли текстура поверхности;
- какие элементы должны выглядеть одинаково на всей партии;
- какие зоны особенно чувствительны к визуальным дефектам.
Например, конструктор может поставить технологически удобную границу деталей посередине широкой лицевой панели. Формально корпус будет работать, но визуально такое решение способно испортить продукт.
Поэтому промышленный дизайн и технологичность пресс-формы лучше согласовывать до изготовления металла.
Пресс-форма влияет на результат не меньше, чем ТПА
Заказчик часто ищет именно "услуги ТПА", хотя термопластавтомат является только одной частью производства.
Серийный результат во многом определяется пресс-формой.
При её разработке решают:
- как будет располагаться деталь;
- где пройдёт разъём формы;
- как расплав попадёт в формообразующую полость;
- как будет организовано охлаждение;
- как изделие извлечётся;
- потребуются ли дополнительные подвижные элементы;
- сколько деталей можно получать за один цикл.
Поэтому подготовка [пресс-формы для литья пластиковых деталей] материалы 3DRoom о литье деталей на ТПА должна идти после проверки самой конструкции изделия.
Иначе дорогостоящая оснастка может зафиксировать проблемы, которые раньше исправлялись обычным изменением CAD-модели.
Нужен ли прототип перед литьём на ТПА
Для нового электронного устройства чаще всего да.
Прототип позволяет ответить на вопросы, которые трудно полностью закрыть на мониторе:
- реально ли устанавливается плата;
- совпадают ли отверстия;
- доступны ли разъёмы;
- нормально ли нажимаются кнопки;
- хватает ли места проводам;
- не мешают ли рёбра электронным компонентам;
- удобно ли закручивать крепёж;
- нормально ли сходятся части корпуса;
- устраивают ли габариты;
- удобно ли обслуживать изделие.
Если конструкция ещё меняется, сначала логичнее использовать 3D-печать.
На сайте 3DRoom отдельно показан подход к [3D-печати корпусов для электроники] 3D-печать корпусов для электроники. После проверки геометрии изделие можно адаптировать уже под условия литья.
Это особенно разумно при разработке нового продукта. Исправить цифровую модель и снова изготовить прототип обычно проще, чем обнаружить принципиальную конструктивную ошибку после производства пресс-формы.
Как проходит подготовка заказа на литьё деталей электроники
Для B2B-заказчика весь процесс удобно разделить на несколько логических этапов.
1. Передача исходных данных
Основой обычно служит 3D-модель детали.
Дополнительно полезны:
- чертёж с критическими размерами;
- информация о предполагаемом тираже;
- требования к материалу;
- цвет;
- требования к поверхности;
- условия эксплуатации;
- описание сборки;
- модели или габариты соседних компонентов.
Для корпуса электроники особенно полезно показать подрядчику расположение платы, кнопок, дисплеев и разъёмов.
2. Анализ технологичности
Модель проверяется уже с позиции литья под давлением.
Здесь могут выявиться участки, требующие изменения геометрии: стенки, рёбра, бобышки, защёлки, уклоны, поднутрения.
Лучший момент для таких правок наступает до проектирования оснастки.
3. Подбор материала
Полимер выбирается с учётом функции детали и условий её эксплуатации.
Если материал уже утверждён разработчиком устройства, его необходимо учитывать при проектировании формы и режимов дальнейшего производства.
4. Разработка оснастки
После фиксации геометрии начинается работа с пресс-формой.
На этом этапе требования к внешнему виду и критическим зонам корпуса уже должны быть понятны.
5. Получение первых отливок
Первые детали нужны не только для визуальной оценки.
Корпус желательно собрать с реальными компонентами и проверить так, как он будет использоваться в конечном продукте.
6. Серийное производство
После подтверждения результата можно переходить к выпуску партии.
Именно здесь раскрывается сильная сторона ТПА: однажды отработанный процесс позволяет получать повторяемые изделия без постоянного ручного изготовления каждого корпуса.
Что влияет на стоимость литья
У литья под давлением есть две разные части экономики.
Первая связана с подготовкой производства и оснасткой. Вторая - с выпуском самих деталей.
Поэтому сравнивать предложения только по стоимости одного пластикового корпуса недостаточно.
На расчёт проекта могут влиять:
- размер изделия;
- масса детали;
- сложность геометрии;
- конструкция пресс-формы;
- количество формообразующих полостей;
- поднутрения;
- подвижные элементы;
- материал;
- требования к поверхности;
- цвет;
- размер партии;
- предполагаемые повторные заказы;
- дополнительные операции после литья.
Два внешне похожих корпуса могут заметно различаться по сложности производства.
Простая крышка с равномерными стенками и корпус со множеством защёлок, внутренних рёбер, креплений платы и окон под разъёмы требуют разного подхода к оснастке.
Когда переход на ТПА пока преждевременен
Литьё под давлением лучше всего работает там, где конструкция уже стабилизировалась.
Если разработчики каждую неделю перемещают разъём, меняют плату, перерабатывают систему охлаждения и переставляют крепёж, фиксировать текущую геометрию в пресс-форме рано.
Проекту полезнее пройти несколько итераций прототипирования.
Переходить к ТПА логично, когда:
- основные испытания завершены;
- компоновка электроники утверждена;
- посадочные места проверены;
- разъёмы находятся на окончательных позициях;
- конструкция корпуса не требует регулярных изменений;
- понятен ожидаемый объём производства.
Именно в этот момент задача меняется с "быстро проверить ещё один вариант" на "стабильно выпускать одинаковые детали".
Что подготовить для расчёта проекта
Чтобы подрядчик мог предметно оценить задачу, полезно передать не только картинку будущего корпуса.
Для первичного расчёта обычно пригодятся:
- 3D-модель;
- чертёж при его наличии;
- планируемый тираж;
- информация о повторных партиях;
- требования к материалу;
- цвет;
- требования к поверхности;
- условия эксплуатации;
- критические размеры;
- особенности сборки;
- расположение электронных компонентов, если оно влияет на деталь.
Если часть параметров пока неизвестна, их можно сформулировать через задачу.
Например, вместо точной марки пластика указать, что корпус работает рядом с нагревающимся компонентом, должен выдерживать эксплуатацию внутри промышленного оборудования и иметь аккуратную наружную поверхность.
Для технолога такая информация полезнее случайно выбранного материала из каталога.
От рабочего прототипа к серийной детали
Для производителя электроники главная задача при заказе ТПА заключается не просто в том, чтобы "отлить корпус".
Нужно получить пластиковую деталь, которая:
- соответствует конструкции устройства;
- удобно собирается;
- стабильно взаимодействует с платой и другими компонентами;
- подходит под условия эксплуатации;
- технологична для пресс-формы;
- воспроизводится от партии к партии.
Поэтому хороший момент для подготовки к литью наступает ещё до изготовления оснастки.
Если модель уже есть, но остаются вопросы по технологичности, материалу или переходу от прототипа к серии, исходные данные можно передать специалистам 3DRoom и заказать расчёт.


