


Когда пластиковую деталь выгоднее отливать на ТПА, чем печатать на 3D-принтере
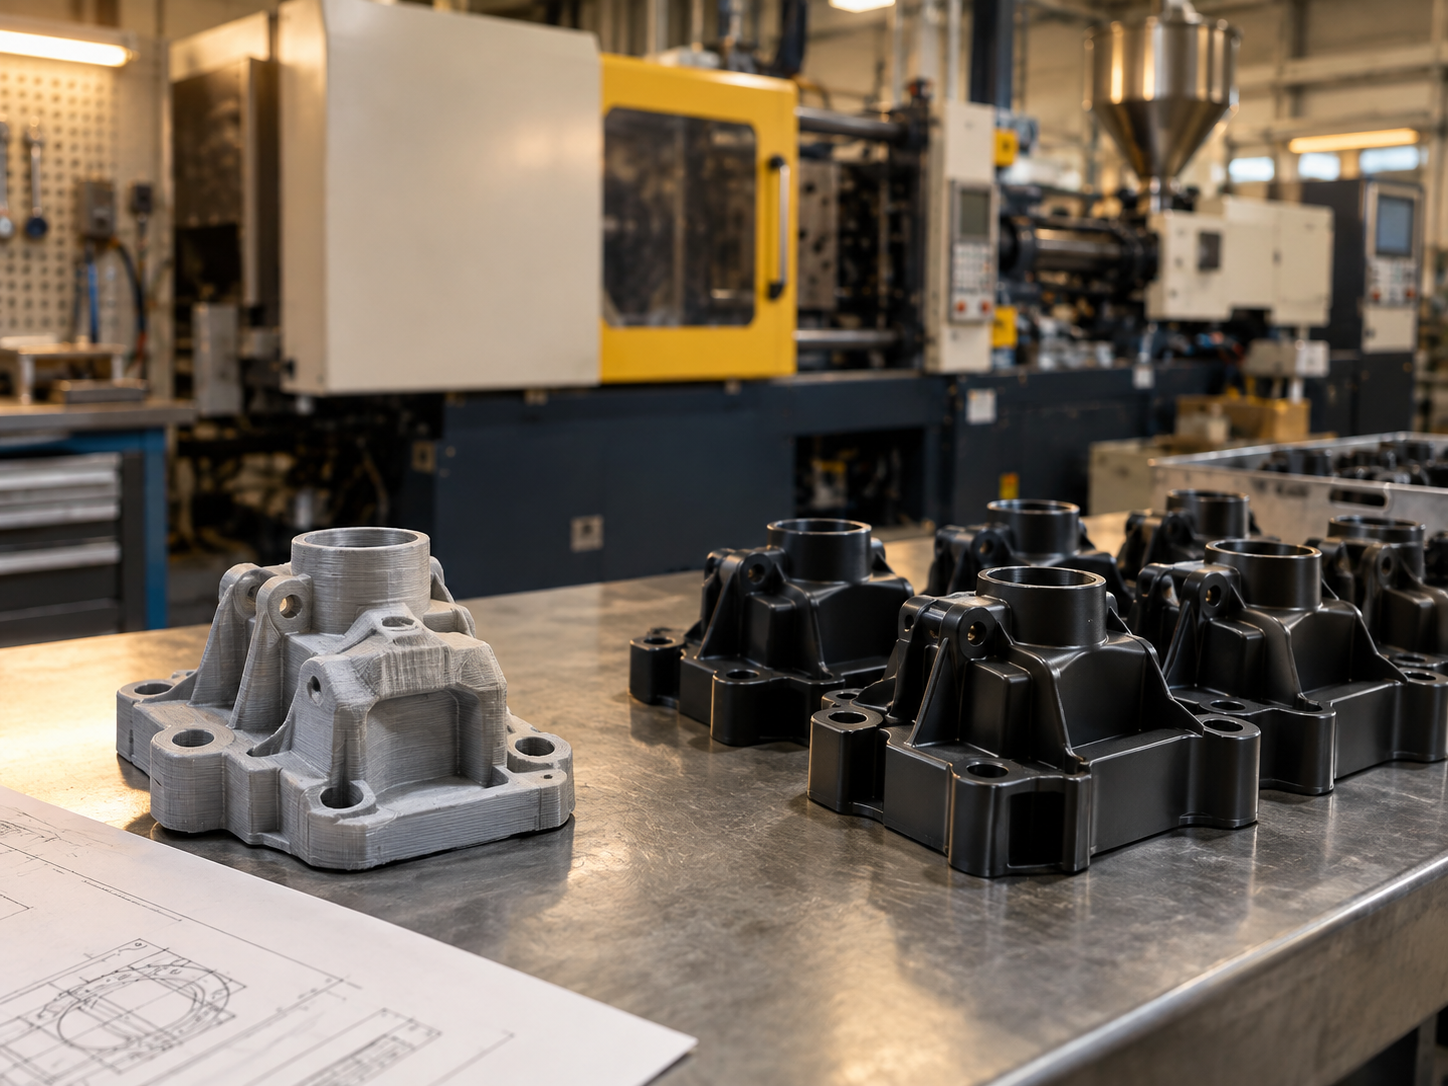
Первые двадцать корпусов компания напечатала для испытаний. Следующие сто понадобились для пилотной партии. Потом продукт начал продаваться, ежемесячная потребность выросла, а себестоимость детали почти не изменилась.
Это типичная точка, в которой 3D-печать перестаёт быть только удобным способом производства и начинает влиять на экономику всего продукта.
Проблема не в самой технологии. Для прототипов, тестов и небольших партий 3D-печать часто остаётся самым рациональным решением: не нужна пресс-форма, конструкцию можно быстро менять, а запуск не требует больших первоначальных затрат. Но если одна и та же пластиковая деталь требуется регулярно, появляется смысл посчитать другой сценарий - литьё на ТПА.
И здесь нельзя ориентироваться только на правило вроде «после 500 штук нужно переходить на литьё». Универсальной границы нет. Для одной детали пресс-форма может оправдаться сравнительно быстро, для другой точка окупаемости наступит гораздо позже.
Правильный вопрос звучит иначе: сколько деталей вы планируете изготовить за весь срок выпуска и сколько денег сэкономит каждая отлитая деталь по сравнению с напечатанной?
Главный признак перехода: объём растёт, а цена печати почти не меняется
У 3D-печати есть сильное преимущество: практически отсутствуют затраты на специальную оснастку под конкретное изделие.
Изменили модель, подготовили новый файл и можно производить следующую версию. Для разработки продукта это огромный плюс.
Но при росте тиража та же особенность превращается в ограничение.
Каждую деталь по-прежнему необходимо изготовить на оборудовании. На себестоимость продолжают влиять:
- машинное время;
- материал;
- подготовка задания;
- загрузка и разгрузка оборудования;
- поддерживающие структуры, если они нужны;
- очистка и другая постобработка;
- контроль;
- процент брака;
- ручные операции.
Печать партии можно оптимизировать, эффективнее размещать изделия в рабочем объёме, запускать несколько машин параллельно. Но экономическая логика в целом сохраняется: увеличение количества деталей требует дополнительного производственного времени.
Поэтому хорошо работает до тех пор, пока гибкость технологии ценнее минимальной себестоимости каждой единицы.
У литья под давлением ситуация обратная. На старте появляется крупная статья затрат - пресс-форма и подготовка производства. Зато после запуска серии стоимость этой оснастки распределяется между всеми изготовленными деталями.
Чем больше общий тираж, тем меньше доля пресс-формы в себестоимости одной штуки.
Считать нужно не следующий заказ, а весь плановый объём
Одна из самых частых ошибок при выборе технологии - сравнивать только ближайшую партию.
Предположим, сейчас компании требуется 200 пластиковых корпусов. Ради одного такого заказа изготовление пресс-формы может выглядеть неоправданным.
Но если эти 200 корпусов нужны каждый месяц в течение двух лет, речь идёт уже о 4 800 изделиях.
Экономическая задача становится совсем другой.
Именно поэтому перед переходом на ТПА полезно определить не только размер следующего заказа, но и:
- ожидаемый месячный объём;
- частоту повторных партий;
- прогнозируемый срок жизни продукта;
- вероятность роста продаж;
- вероятность изменения конструкции;
- суммарное количество деталей, которое планируется изготовить.
Для стабильного B2B-продукта последний параметр часто важнее размера одной партии.
Как определить точку, после которой ТПА становится выгоднее
Экономику можно представить простой моделью.
Для 3D-печати:
Общие затраты = количество деталей × себестоимость одной напечатанной детали
Для литья:
Общие затраты = затраты на запуск + количество деталей × себестоимость одной отлитой детали
К затратам на запуск относятся не только изготовление самой пресс-формы. В расчёт могут входить проектирование оснастки, подготовка модели к литью, испытания, доводка и другие работы, необходимые до стабильного производства.
Точку окупаемости можно оценить так:
Количество деталей для окупаемости = затраты на запуск / разница между себестоимостью печатной и литой детали
Именно эта формула объясняет, почему невозможно назвать один тираж для всех проектов.
Если напечатанная деталь дорогая, а после литья её переменная себестоимость заметно снижается, пресс-форма может окупиться быстрее.
Если сама деталь небольшая, дешевая в печати, а форма получается сложной, переход может потребовать значительно большего объёма.
Семь признаков, что деталь уже стоит считать под ТПА
Сам по себе рост партии ещё не означает, что пора заказывать пресс-форму. Гораздо надёжнее смотреть сразу на несколько признаков.
1. Конструкция перестала меняться
Пока каждая новая партия выпускается с исправленным креплением, другой толщиной стенки или новым расположением отверстий, гибкость 3D-печати экономит деньги.
После изготовления пресс-формы изменения становятся значительно дороже.
Поэтому хороший момент для перехода - не просто рост продаж, а фиксация конструкции.
2. Одна и та же деталь заказывается регулярно
Разовая большая партия и регулярное производство - разные ситуации.
Если изделие требуется каждый месяц или каждый квартал и его геометрия не меняется, стоимость оснастки можно распределить на будущие выпуски.
3. Себестоимость печати уже влияет на цену конечного продукта
Пока пластиковый корпус занимает небольшую долю в стоимости устройства, оптимизация его производства может быть не приоритетной.
Но если из-за роста объёма печать начинает заметно влиять на маржинальность, появляется прямой экономический повод рассчитать литьё.
4. Оборудование занято повторением одной и той же операции
3D-принтер особенно ценен там, где требуется гибкость.
Если значительная часть производственного ресурса постоянно уходит на выпуск одинаковых деталей, возникает вопрос: имеет ли смысл продолжать использовать гибкую технологию для фактически серийной задачи?
5. Ручная постобработка становится узким местом
Иногда ограничение появляется не на самой печати.
Партия может требовать удаления поддержек, шлифовки, окраски, обработки поверхности или других операций. При увеличении тиража растут трудозатраты, а вместе с ними и себестоимость.
В этом случае сравнивать нужно не стоимость материала для принтера с гранулятом для ТПА, а полностью готовую деталь с полностью готовой деталью.
6. Требуется стабильный внешний вид большой серии
Для некоторых изделий следы слоёв или небольшие различия между экземплярами не критичны.
Для корпусов, лицевых элементов и продукции, которая идёт в сборку или продажу сериями, требования могут быть другими. Тогда переход к может быть связан не только с ценой, но и с повторяемостью производственного процесса.
7. Уже понятен общий объём выпуска
Чем увереннее прогноз спроса, тем легче обосновать вложения в оснастку.
Если продукт только выходит на рынок и неизвестно, потребуется 100 изделий или 10 000, 3D-печать снижает риск.
Если продажи подтверждены и есть понятный производственный план, пресс-форма становится активом, который работает на серию.
Почему нельзя просто взять модель для 3D-печати и сделать по ней пресс-форму
Модель, которая хорошо печатается, не обязательно хорошо льётся.
3D-печать позволяет создавать геометрию, практически не думая о разъёме формы, извлечении детали и движении расплава. При литье эти вопросы становятся частью конструкции изделия.
Перед изготовлением пресс-формы модель обычно проверяют на технологичность.
Может потребоваться:
- сделать толщины стенок более равномерными;
- добавить технологические уклоны;
- заменить массивные участки более рациональной конструкцией с рёбрами;
- скорректировать острые внутренние переходы;
- проверить поднутрения;
- определить линию разъёма формы;
- продумать расположение литника и выталкивателей;
- учесть усадку выбранного материала;
- проверить, как изменения повлияют на сборку.
Это одна из причин, почему переход к ТПА стоит начинать до того, как себестоимость печати станет критической. Между решением «пора лить» и стабильной серией есть инженерный этап подготовки.
Материал тоже нужно выбирать заново
Ещё одна ошибка - воспринимать литой материал как прямой аналог того, который использовался при печати.
На этапе 3D-печати материал мог быть выбран потому, что он доступен для конкретной технологии и хорошо решает задачу прототипа. При подготовке к серийному литью лучше снова вернуться к условиям эксплуатации изделия.
Нужно определить:
- рабочую температуру;
- механические нагрузки;
- ударные требования;
- контакт с химическими веществами;
- условия эксплуатации на улице;
- требования к внешнему виду;
- требования к цвету;
- особенности сборки;
- необходимость использования наполненных материалов.
Цель не в том, чтобы найти гранулят с таким же названием, как материал печати. Цель - получить нужные свойства серийной детали.
Когда переходить на ТПА пока рано
Даже при растущем тираже литьё под давлением подходит не всегда.
Продолжать печатать разумно, если конструкция ещё активно меняется. Одна удачная партия не означает, что изделие готово к фиксации в металле.
3D-печать также сохраняет преимущество, когда спрос трудно прогнозировать. Более высокая цена одной детали иногда оказывается выгоднее, чем вложения в оснастку для продукта, который может измениться или не выйти на плановый объём.
Есть и геометрические причины. Некоторые детали специально проектируются под возможности аддитивного производства. Попытка перенести такую конструкцию в пресс-форму может потребовать серьёзной переработки или разделения изделия на несколько компонентов.
Персонализированные детали тоже редко являются хорошим кандидатом для классической серийной формы, если геометрия должна меняться от экземпляра к экземпляру.
Подробнее обратную ситуацию можно рассмотреть в материале о том, .
Практический путь от печатной детали к серийному литью
Переход лучше выполнять не одним прыжком, а по этапам.
Шаг 1. Соберите фактическую экономику 3D-печати
Не используйте только стоимость пластика.
Посчитайте реальную стоимость готовой детали с учётом машинного времени, труда, постобработки, брака и контроля.
Иначе сравнение с ТПА будет некорректным.
Шаг 2. Зафиксируйте требования к изделию
До начала проектирования формы нужно понимать, какие характеристики обязательны, а какие появились только из-за ограничений текущей технологии печати.
Особенно полезно выделить критические размеры, посадки, внешний вид и условия эксплуатации.
Шаг 3. Проведите анализ технологичности под литьё
На этом этапе становится понятно, можно ли перенести деталь в пресс-форму без существенных изменений и какие элементы конструкции придётся переработать.
Иногда небольшая корректировка геометрии заметно упрощает оснастку. Иногда, наоборот, становится понятно, что 3D-печать для этой детали всё ещё рациональнее.
Шаг 4. Сравните несколько объёмов производства
Не запрашивайте расчёт только на одну цифру.
Полезнее сравнить несколько сценариев: текущую потребность, ожидаемый объём через год и суммарный выпуск за жизненный цикл продукта.
Так становится видна не только цена первой партии, но и момент окупаемости оснастки.
Шаг 5. Проверьте скорректированную конструкцию прототипом
Если модель пришлось адаптировать под литьё, обновлённую геометрию можно снова проверить с помощью 3D-печати.
Это позволяет до изготовления формы убедиться, что сохранились посадки, сборка и общая функциональность.
При этом печатный образец не заменяет испытания реальной литой детали. У технологии и материала будут другие особенности.
Шаг 6. Изготовьте форму и получите пробные отливки
После запуска оснастки оценивают первые изделия: геометрию, внешний вид, сборку и другие критические параметры.
Только после подтверждения результата имеет смысл переходить к стабильному тиражированию.
3D-печать и ТПА лучше рассматривать как два этапа одного продукта
Компании иногда пытаются выбрать одну технологию раз и навсегда. На практике это не всегда рационально.
3D-печать хорошо решает задачу неопределённости: быстро получить деталь, проверить конструкцию, изменить её, выпустить пилотную серию.
ТПА решает другую задачу: многократно производить уже проверенное изделие с экономикой серийного процесса.
Поэтому переход выглядит логично:
прототип -> проверка -> тестовая партия -> фиксация конструкции -> расчёт экономики -> подготовка под литьё -> пресс-форма -> серийный выпуск.
В этой цепочке 3D-печать не является временной «плохой» технологией, от которой нужно отказаться. Она помогает дешевле пройти этап разработки и не вкладываться в оснастку слишком рано.
А ТПА подключается тогда, когда неопределённость продукта снизилась, а повторяемость производства стала важнее гибкости.
Как понять, пора ли считать пресс-форму прямо сейчас
Есть простой практический тест.
Если вы уже несколько раз заказывали одну и ту же напечатанную деталь, конструкция практически не меняется, объём растёт и вы начинаете искать способы снизить цену каждой единицы, расчёт литья уже имеет смысл.
Это ещё не означает, что ТПА обязательно окажется дешевле.
Но без такого расчёта легко продолжать печатать по привычке даже после того, как более серийная технология стала экономически интереснее.
Для сравнения понадобятся 3D-модель детали, материал или требования к его свойствам, текущий и планируемый тираж, требования к поверхности и критические размеры. Специалистам 3DRoom можно передать эти исходные данные и заказать расчёт, чтобы оценить вариант серийного производства на ТПА и сопоставить его с текущей схемой выпуска.
Главная задача не в том, чтобы перейти с 3D-печати на литьё как можно раньше. Задача - сделать это в тот момент, когда конструкция уже готова к серии, а экономия на каждой следующей детали начинает оправдывать вложения в оснастку.


