


Производство технологической оснастки на 3D-принтере вместо металла: где можно сэкономить
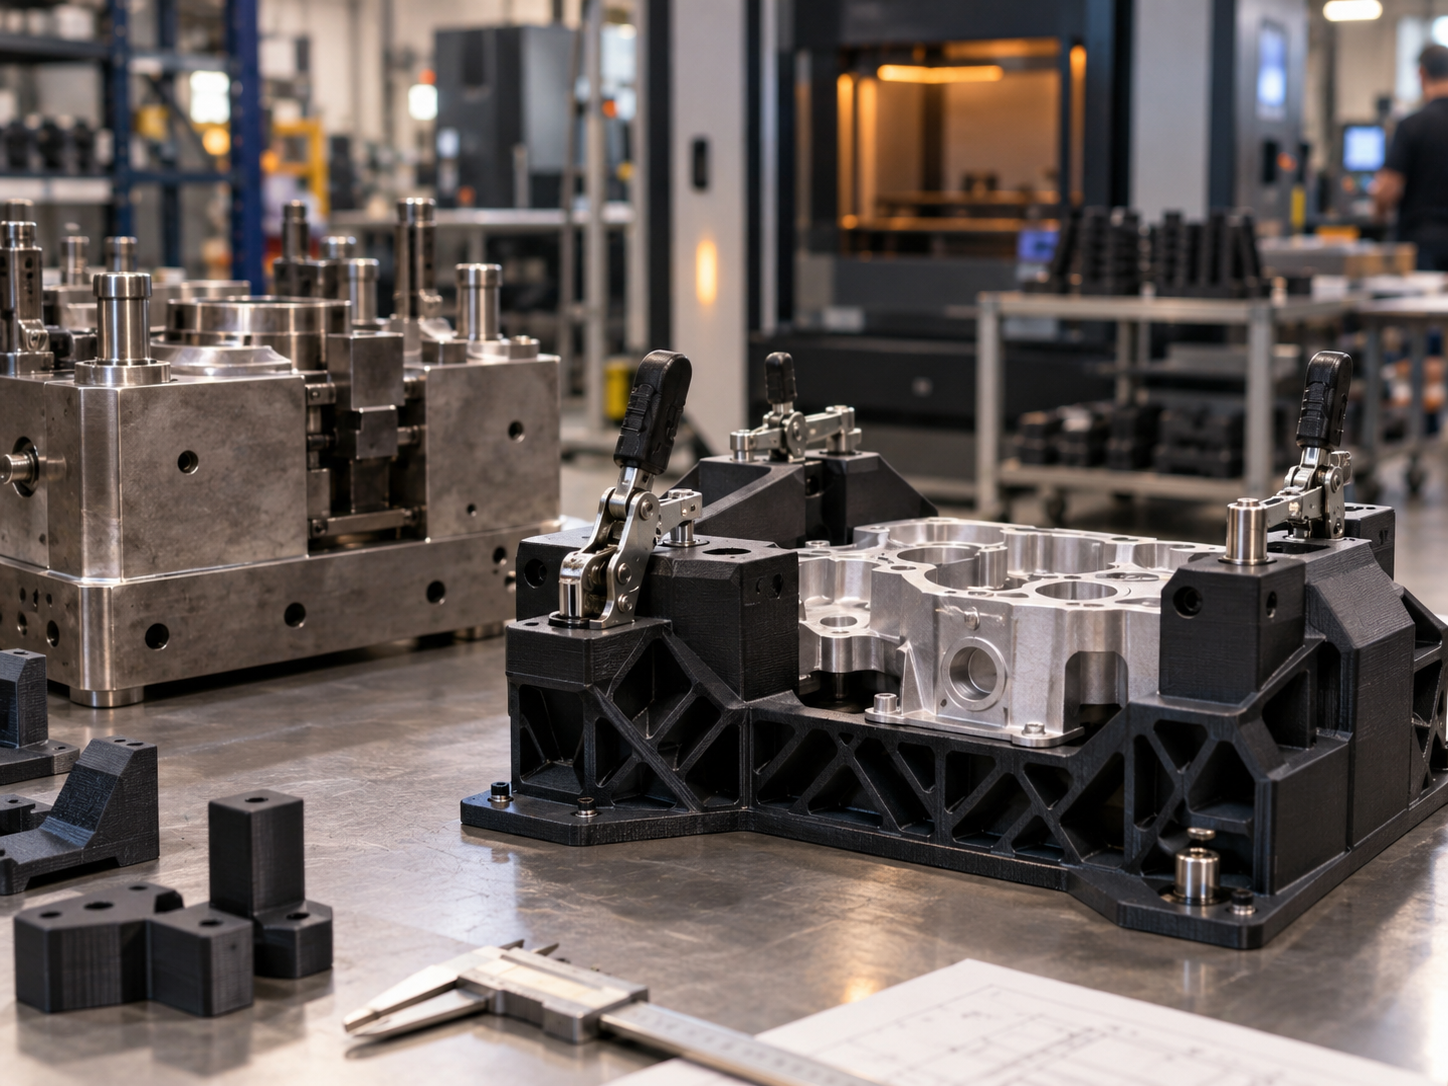
На сборочном участке нужен новый фиксатор. Деталь простая по функции, но нестандартная по форме: она должна точно удерживать корпус, не царапать поверхность и удобно лежать в руке оператора. Сделать её из алюминия или стали можно. Вопрос в другом: есть ли смысл запускать мехобработку, если приспособление нужно в одном или нескольких экземплярах и через месяц его геометрию, возможно, придётся изменить?
Именно в таких задачах 3D-печать часто оказывается рациональнее металла.
Речь не о замене всей производственной оснастки пластиком. Нагруженные, горячие и интенсивно изнашиваемые узлы по-прежнему могут требовать стали или алюминия. Но кондукторы, шаблоны, фиксаторы, ложементы и сборочные приспособления нередко работают в условиях, где свойства металла просто не используются полностью.
Тогда предприятие платит за прочность и технологию изготовления, которые конкретной операции не нужны.
Почему металлическая оснастка может оказаться избыточной
У металла есть понятные преимущества: жёсткость, стойкость к нагреву, износу и значительным нагрузкам. Поэтому отказ от него ради самого факта 3D-печати не имеет смысла.
Экономия появляется в другой ситуации: когда оснастке не требуется весь запас свойств металлической детали.
Например, приспособление должно:
- позиционировать пластиковый корпус перед сборкой;
- удерживать деталь при нанесении маркировки;
- задавать положение отверстий;
- помогать оператору повторять одну и ту же операцию;
- фиксировать изделие во время контроля;
- служить шаблоном для разметки;
- удерживать несколько компонентов перед склеиванием или сборкой.
Здесь основной задачей может быть не выдерживание большой нагрузки, а правильная геометрия, повторяемое положение и удобство работы.
При таком сценарии изготовление детали из цельной металлической заготовки иногда напоминает производство сейфа для хранения отвёртки: технически надёжно, но экономически не всегда оправдано.
Где именно возникает экономия
Сравнивать только цену килограмма пластика и металла неправильно. В технологической оснастке основные затраты часто появляются не в самом материале.
Гораздо полезнее смотреть на весь путь от идеи до рабочего приспособления.
Меньше операций до получения готовой детали
При традиционном изготовлении может потребоваться подготовка заготовки, мехобработка, сверление, фрезерование отдельных поверхностей, сборка нескольких элементов и другие операции.
При аддитивном производстве геометрия формируется непосредственно по цифровой модели. Это особенно заметно на единичных и малосерийных изделиях сложной формы.
Чем больше в металлической детали нестандартных поверхностей, выборок, карманов и элементов позиционирования, тем интереснее становится вариант с печатью.
Для крупной функциональной оснастки одним из возможных вариантов является FDM-печать, которую 3DRoom использует для изготовления функциональных моделей и деталей.
Не нужно делать металлическую деталь массивной
Металлическую оснастку нередко проектируют исходя из привычной технологии изготовления: корпус получается монолитным или собирается из нескольких относительно массивных элементов.
3D-печать позволяет формировать рёбра, полости, облегчённые участки и сложные наружные поверхности без необходимости вытачивать их из цельного блока.
На производственном участке это даёт не только экономию материала. Снижается масса приспособления, которое оператор может брать в руки десятки или сотни раз за смену.
Производители промышленных решений для аддитивного производства отдельно выделяют снижение массы и улучшение эргономики как одно из практических преимуществ печатных кондукторов и приспособлений.
Изменение конструкции не требует переделывать всю технологическую цепочку
Оснастка редко бывает идеальной с первой версии.
После запуска на участке может выясниться, что нужно:
- увеличить ручку;
- перенести упор;
- добавить фаску;
- изменить угол установки;
- сделать дополнительное окно;
- развести два варианта под разные модификации изделия.
Для металлической детали изменение может означать повторную мехобработку или изготовление новой оснастки.
Для напечатанного приспособления сначала корректируется цифровая модель, после чего изготавливается следующая версия. Именно возможность быстро менять CAD-модель и повторно выпускать инструмент часто становится не менее ценной, чем стоимость первой детали.
Снижается цена ошибки на этапе отладки процесса
Представим новый сборочный участок. Технолог понимает общую схему операции, но окончательная форма фиксатора ещё не проверена оператором.
Можно сразу заказать металлическое исполнение. Если через несколько дней эксплуатации выяснится, что деталь неудобно устанавливать, придётся дорабатывать уже готовую оснастку.
Другой путь: сначала изготовить функциональную версию с помощью 3D-печати, проверить её непосредственно на рабочем месте и только после этого решить, нужна ли вообще металлическая версия.
Иногда после испытаний оказывается, что напечатанное изделие полностью закрывает задачу и переводить его в металл нет причин.
Кондукторы
Кондуктор хорошо показывает, почему выбор не обязательно сводится к «пластик или металл».
Сам корпус можно напечатать, а зону непосредственного контакта со сверлом выполнить в виде металлической направляющей втулки. В результате металл остаётся там, где действительно нужны износостойкость и точная рабочая поверхность, а большая часть объёма изделия выполняется из полимера.
Гибридные конструкции с металлическими втулками и вставками широко применяются именно потому, что позволяют не заставлять один материал решать все задачи одновременно.
Шаблоны
Для разметочных и монтажных шаблонов металлическое исполнение часто выбирают просто по привычке.
Если шаблон не работает при высокой температуре, не воспринимает серьёзную нагрузку и не подвергается интенсивному абразивному износу, полимер может закрыть задачу заметно проще.
Дополнительный плюс проявляется, когда существует несколько вариантов одного изделия. Вместо универсального сложного шаблона можно изготовить отдельное лёгкое приспособление под каждую модификацию.
Фиксаторы и ложементы
Здесь у 3D-печати есть ещё одно преимущество: возможность повторить сложный контур детали.
Если изделие имеет криволинейную поверхность, сложный корпус или несколько базовых точек, форму фиксатора можно построить непосредственно вокруг его геометрии.
Для мехобработки такая форма может оказаться неудобной. Для аддитивного процесса сложность геометрии часто не вызывает такого же роста числа производственных операций.
Если требуется прочная функциональная оснастка со сложной формой, можно рассматривать и SLS-печать. Эта технология применяется для функциональных деталей и не требует традиционных поддерживающих структур при построении изделия.
Снижение веса не просто приятный бонус
Когда приспособление лежит на столе, разница между условными 300 граммами и несколькими килограммами может показаться второстепенной.
Но ситуация меняется, если оператор постоянно переносит оснастку, устанавливает её на изделие, снимает после операции и повторяет цикл много раз.
Тогда масса влияет на:
- удобство работы;
- скорость манипуляций;
- усталость сотрудника;
- требования к креплению;
- удобство хранения;
- нагрузку на роботизированный манипулятор, если приспособление является частью захвата.
Особенно заметен эффект на крупной оснастке, где металлический корпус получается тяжёлым просто из-за габаритов.
Уменьшение массы само по себе не гарантирует экономии, но может улучшить весь производственный процесс вокруг инструмента.
Когда экономия времени важнее цены детали
Допустим, металлический фиксатор можно изготовить за приемлемую сумму. Значит ли это, что искать альтернативу не нужно?
Не всегда.
Если отсутствие фиксатора задерживает запуск участка, цена самой оснастки становится только небольшой частью задачи. Предприятие теряет время до начала производства.
Поэтому сравнивать стоит не только:
«Сколько стоит металлическая деталь?» и «Сколько стоит печатная?»
Гораздо полезнее спрашивать:
«Когда приспособление окажется на рабочем месте и что произойдёт, если после первого теста потребуется изменение?»
Аддитивное производство ценно короткой связкой между цифровой моделью и физическим изделием. Это позволяет быстрее проходить несколько итераций инструмента и не превращать каждую корректировку в отдельный длительный цикл изготовления. На 3droom.pro уже описан похожий сценарий, когда вспомогательная оснастка нужна для быстрого восстановления или запуска производственного процесса.
Где металл всё-таки лучше
Замена металла полимером должна начинаться не с вопроса стоимости, а с условий эксплуатации.
Металлическое исполнение остаётся логичным выбором, когда оснастка:
- воспринимает значительную постоянную или ударную нагрузку;
- работает рядом с сильным источником тепла;
- контактирует с горячей деталью;
- испытывает интенсивное трение;
- должна сохранять размер при жёстких температурных режимах;
- используется как силовой элемент;
- имеет рабочие поверхности, где критичен длительный износ;
- должна выдерживать условия, для которых выбранный полимер не предназначен.
Есть и промежуточный вариант: не выбирать между пластиком и металлом целиком.
Корпус, рукоятку, сложные поверхности позиционирования и ненагруженные элементы можно напечатать, а втулки, резьбовые узлы, направляющие, опоры или изнашиваемые элементы выполнить металлическими.
В производственной оснастке такой гибридный подход часто рациональнее полной замены материала.
Как понять, что конкретную оснастку стоит попробовать напечатать
Хороший кандидат обычно имеет несколько признаков одновременно.
Первый: изделие нужно в одном экземпляре или небольшой серии.
Второй: конструкция имеет сложную форму, которую неудобно получать мехобработкой.
Третий: есть вероятность изменений после испытаний на участке.
Четвёртый: приспособление регулярно берут в руки и снижение массы имеет практический смысл.
Пятый: рабочие нагрузки и температура допускают применение подходящего полимера.
Шестой: часть металлической конструкции появилась не из требований операции, а потому, что «мы всегда делали такие приспособления из алюминия».
Последний пункт часто становится самым интересным.
Если убрать привычный способ изготовления и посмотреть только на функцию оснастки, конструкция может измениться довольно сильно.
Считать нужно не цену материала, а стоимость решения
При сравнении металлической и печатной оснастки имеет смысл учитывать сразу несколько затрат:
- проектирование;
- изготовление первой версии;
- количество технологических операций;
- сборку;
- стоимость изменений;
- изготовление запасного экземпляра;
- простой в ожидании оснастки;
- труд оператора;
- обслуживание и замену изнашиваемых элементов.
Тогда становится видно, почему два внешне похожих приспособления могут иметь совершенно разную экономику.
Простой плоский металлический шаблон, который быстро вырезается из листа и работает годами, нет смысла переводить на 3D-печать только ради новой технологии.
А крупный фигурный фиксатор для небольшой серии изделий, который оператор постоянно переносит и геометрия которого ещё меняется, наоборот, может оказаться очень хорошим кандидатом.
Как переводить существующую металлическую оснастку на 3D-печать
Просто отсканировать металлическую деталь и напечатать её копию из пластика недостаточно.
Конструкция, оптимальная для фрезеровки, не обязательно оптимальна для аддитивного производства.
Лучше начать с функции.
Какие поверхности действительно базируют изделие? Где прикладывается усилие? Какие участки изнашиваются? Что должен делать оператор? Какие размеры критичны? Где можно убрать материал? Какие металлические элементы нужно сохранить?
После этого конструкцию можно переработать под 3D-печать: облегчить корпус, объединить несколько элементов, добавить удобный хват, сделать сменные вставки или усилить отдельные зоны.
Если исходной CAD-модели нет, производственный маршрут иногда начинается с восстановления геометрии существующей детали. А если цифровая модель уже подготовлена, её можно сразу оценивать с точки зрения технологии печати.
Для заказа функциональной оснастки можно использовать направление промышленной 3D-печати 3DRoom. Компания работает с проектированием и изготовлением по готовым 3D-моделям, поэтому имеет смысл передавать подрядчику не только файл детали, но и описание того, как приспособление будет работать.
Что передать на расчёт
Чем подробнее описаны условия работы, тем меньше риск подобрать материал или конструкцию только по внешней геометрии.
Для предварительной оценки полезно подготовить:
- 3D-модель оснастки или изделия, с которым она должна работать;
- назначение приспособления;
- предполагаемую нагрузку;
- рабочую температуру;
- контакт с маслами, растворителями или другой химией, если он есть;
- требования к точности базовых поверхностей;
- предполагаемое количество циклов;
- количество экземпляров;
- информацию о металлических втулках, резьбах и вставках, если они нужны.
После этого можно сравнивать варианты уже не абстрактно, а применительно к конкретному производственному процессу.
Печатная технологическая оснастка сильнее всего экономит там, где металл был выбран по инерции: единичное изделие, сложная геометрия, частые изменения, умеренная нагрузка и высокая цена ожидания. Если же задача требует температуры, износостойкости и серьёзной силовой работы, металл может остаться лучшим решением.
Цель не в том, чтобы заменить металл пластиком любой ценой. Цель в том, чтобы не оплачивать металлическую конструкцию там, где производству достаточно более лёгкого, быстрого и гибкого решения.
Если нужно оценить конкретный кондуктор, шаблон, фиксатор или другое приспособление, можно отправить модель и условия эксплуатации специалистам 3DRoom и заказать расчёт.


