


Прозрачные смолы для 3D-печати: особенности и выбор под задачу
Заказчику нужен прозрачный корпус прибора. На рендере всё выглядит просто: стенки бесцветные, внутренние компоненты хорошо видны. Но после изготовления прототип может оказаться полупрозрачным, слегка матовым или получить заметные следы в местах поддержек.
Проблема не обязательно в качестве печати. У прозрачных фотополимерных смол есть своя специфика: конечный вид детали зависит сразу от состава материала, технологии печати, геометрии изделия и последующей обработки.
Поэтому запрос "напечатать из прозрачной смолы" для производства слишком общий. Сначала нужно понять, зачем детали нужна прозрачность и что от неё требуется в эксплуатации.
Что называют прозрачной смолой
В контексте фотополимерной 3D-печати прозрачная смола представляет собой светочувствительный полимерный материал, который отверждается послойно под действием света. Такие материалы применяются прежде всего в SLA, DLP и близких технологиях фотополимерной печати.
Их выбирают, когда необходимо одновременно получить:
- сложную или мелкую геометрию;
- гладкую поверхность;
- возможность видеть внутреннее устройство детали;
- прозрачный или полупрозрачный внешний вид;
- прототип без изготовления полноценной серийной оснастки.
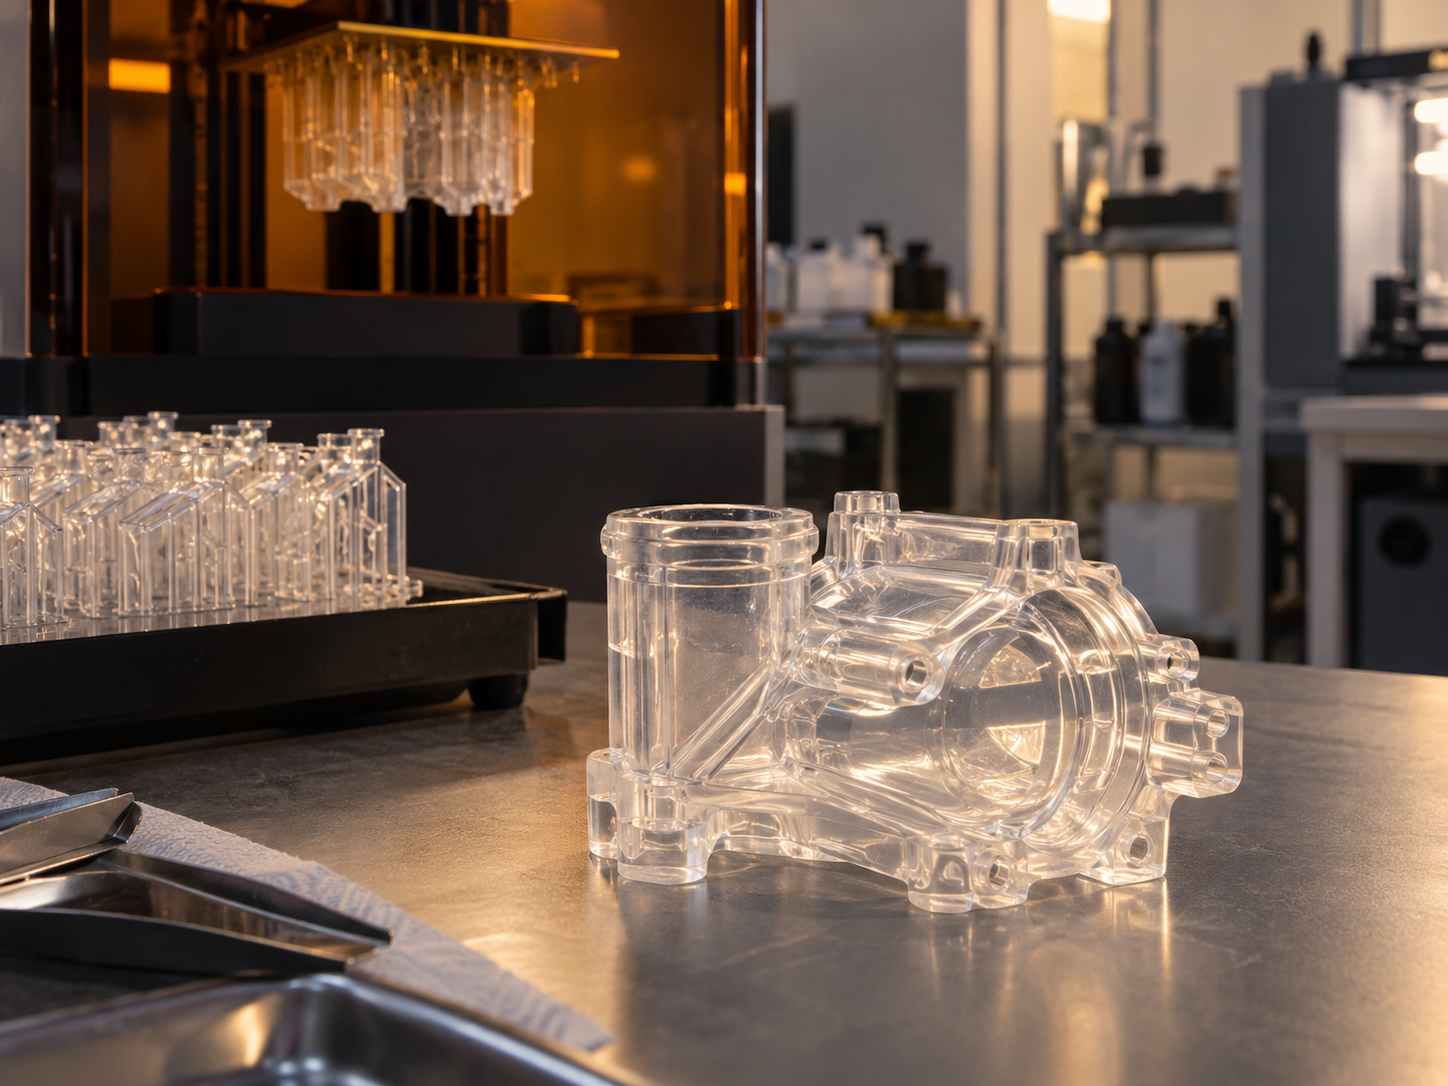
Прозрачные смолы могут применяться для корпусов, смотровых окон, светотехнических прототипов, каналов для визуального контроля потока, демонстрационных моделей и других изделий, где через стенку необходимо видеть внутреннюю конструкцию.
При этом слово "прозрачная" описывает только одну сторону материала. Оно ничего не говорит о его ударной прочности, термостойкости, химической стойкости или долговечности.
Именно поэтому две визуально похожие смолы могут вести себя в эксплуатации совершенно по-разному.
Прозрачная не всегда означает оптически прозрачная
Это один из главных моментов при постановке задачи.
Есть большая разница между деталью, через которую видно расположение внутренних компонентов, и элементом, который должен работать как линза или точное оптическое окно.
Сразу после SLA-печати поверхность прозрачной детали может выглядеть слегка матовой или "замороженной". Микронеровности поверхности и следы послойного построения рассеивают свет. Производители оборудования и материалов прямо указывают, что шлифовка, полировка и дополнительное прозрачное покрытие способны заметно повысить визуальную прозрачность.
Поэтому при заказе лучше заранее определить нужный результат:
Полупрозрачность. Через стенку видно наличие детали, жидкости, светодиода или крупного элемента, но мелкие детали различаются плохо.
Визуальная прозрачность. Через изделие хорошо видны внутренние компоненты, надписи или геометрия. Такой уровень часто нужен для презентационных и инженерных прототипов.
Оптическая функция. Деталь должна контролируемо пропускать или направлять свет. Здесь уже недостаточно оценки "выглядит как стекло". Потребуются требования к светопропусканию, рассеянию, форме поверхности и другим оптическим параметрам.
Даже специализированная прозрачная фотополимерная смола не должна автоматически восприниматься как прямая замена промышленному оптическому пластику.
От чего зависит прозрачность готовой детали
Материал важен, но он не работает отдельно от технологии.
Состояние поверхности
Чем больше микронеровностей, царапин и следов поддержек, тем сильнее рассеивается свет. Из-за этого одна и та же смола после стандартной обработки и после качественной полировки может выглядеть совершенно по-разному.
Formlabs, например, для своей Clear Resin рекомендует мокрую шлифовку и последующую полировку, а при необходимости также прозрачное финишное покрытие.
Ориентация модели
Размещение детали при печати влияет не только на геометрию, но и на внешний вид прозрачных поверхностей.
Если критически важная прозрачная стенка требует большого количества поддержек, после их удаления останутся точки контакта. Их придётся обрабатывать, а значит возрастает трудоёмкость доводки.
Stratasys также указывает, что ориентация детали и доступность поверхностей для последующей обработки заметно влияют на итоговую прозрачность SLA-изделия.
Толщина стенки
С увеличением толщины меняется то, как свет проходит через изделие. Особенно заметно это на деталях со сложными переходами толщины, массивными рёбрами и внутренними элементами.
Поэтому красивый образец материала небольшой толщины ещё не гарантирует такой же внешний вид у массивного корпуса.
Геометрия
Плоскую наружную поверхность сравнительно удобно шлифовать и полировать. С глубокими внутренними каналами, мелким рельефом и труднодоступными полостями ситуация сложнее.
Если прозрачность нужна внутри канала, который после печати невозможно механически обработать, качество поверхности приходится обеспечивать за счёт материала, ориентации, параметров печати и грамотно спроектированной геометрии.
Какие свойства проверять кроме прозрачности
При выборе смолы заказчик часто начинает со светопропускания. Для рабочего изделия этого недостаточно.
Нужно смотреть на весь набор требований.
Механическая прочность
Некоторые прозрачные фотополимеры достаточно жёсткие, но жёсткость не равна ударной стойкости.
Если корпус будут регулярно открывать, защёлкивать, затягивать крепежом или ронять при эксплуатации, материал необходимо проверять именно под эти нагрузки.
Характеристики могут заметно отличаться даже между поколениями прозрачных смол одного производителя. Например, актуальная Clear Resin V5 у Formlabs имеет собственные значения прочности, модуля, удлинения при разрыве и теплостойкости, поэтому свойства материала нужно оценивать по техническому паспорту конкретной смолы, а не по категории "Clear".
Температурная стойкость
Прозрачный кожух лабораторного прибора и деталь рядом с источником нагрева находятся в разных условиях.
Если изделие работает при повышенной температуре, выбирают материал с подходящей теплостойкостью. Наличие прозрачности само по себе ничего не гарантирует.
Воздействие света
Фотополимерные материалы продолжают взаимодействовать со светом и окружающей средой уже после изготовления. В зависимости от состава со временем может меняться оттенок или прозрачность.
Если внешний вид детали должен сохраняться долго, условия освещения и эксплуатации нужно учитывать до выбора материала и финишного покрытия.
Контакт с жидкостями и химическими веществами
Прозрачные детали часто используют именно потому, что через них нужно наблюдать жидкость или процесс внутри системы.
Но визуальная прозрачность ещё не означает химическую совместимость с этой средой.
Если через канал будет проходить масло, растворитель, реагент, топливо или другая рабочая жидкость, сначала проверяется устойчивость конкретного материала к контакту с ней.
Для каких задач прозрачные смолы особенно удобны
Одна из сильных сторон фотополимерной печати состоит в возможности быстро изготовить прозрачную деталь сложной формы без пресс-формы.
Это особенно полезно при разработке продукта.
Например, инженер проектирует корпус устройства с внутренними креплениями, светодиодами и разъёмами. Непрозрачный прототип позволит проверить сборку, но не даст наблюдать расположение компонентов после закрытия корпуса. Прозрачная версия помогает увидеть возможные конфликты, проверить зазоры и оценить расположение внутренних элементов без разборки изделия.
Другой сценарий связан с каналами и потоками. Через прозрачный прототип проще визуально наблюдать прохождение жидкости, появление пузырьков или заполнение внутренних полостей. Производители прозрачных SLA-материалов прямо относят fluidic devices и детали с видимыми внутренними элементами к типовым областям применения таких смол.
Для подобных задач подходит , поскольку технология позволяет получать сложную геометрию и аккуратную поверхность из фотополимерных материалов.
Когда прозрачная смола подходит, а когда лучше искать другой материал
Удобнее всего оценивать технологию не по принципу "хорошая или плохая", а по назначению изделия.
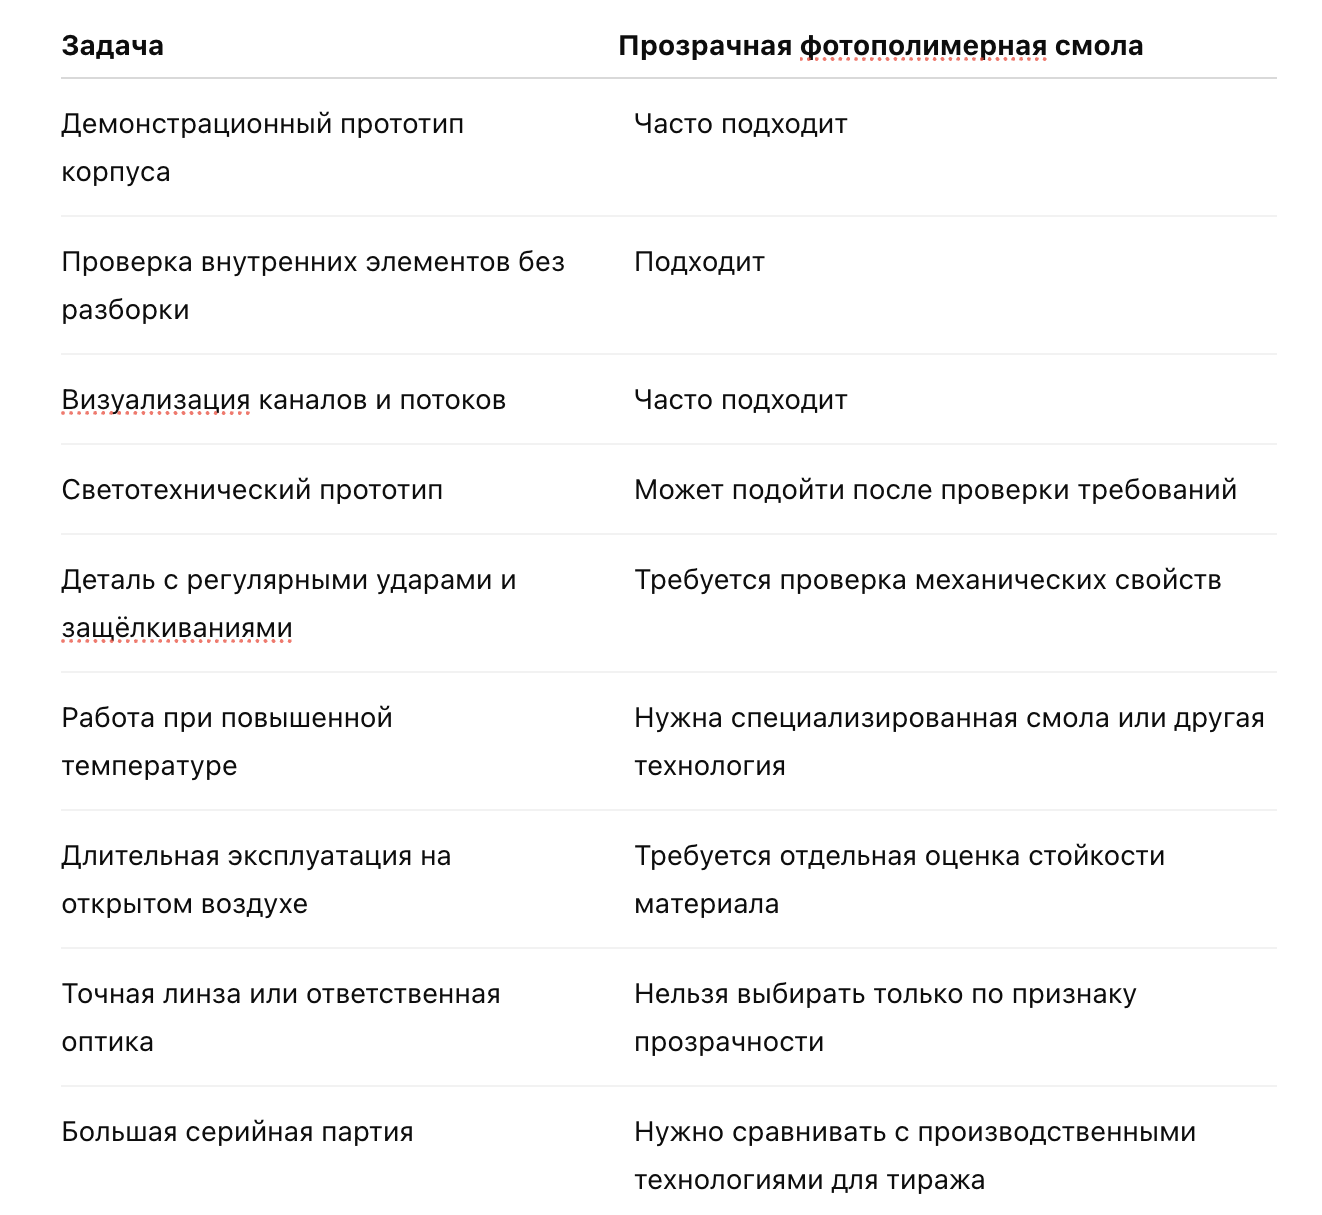
Именно здесь становится полезным . Название материала не заменяет техническое задание.
Почему прозрачный прототип лучше проектировать с учётом постобработки
Иногда конструктор сначала завершает модель, а вопрос прозрачности возникает уже перед печатью. Это не всегда лучший порядок.
Если заранее известно, что изделие придётся полировать, можно предусмотреть:
- доступ к наиболее важным наружным поверхностям;
- расположение поддержек вне критических зон;
- более удобные радиусы и переходы;
- отсутствие труднодоступных участков там, где нужна максимальная прозрачность;
- припуск или запас по геометрии, если обработка может влиять на размеры.
Для прозрачной детали постобработка фактически становится частью технологии изготовления, а не косметической операцией после печати.
Поэтому при желательно одновременно оценивать конструкцию, ориентацию печати и требования к внешнему виду.
Прозрачная смола или прозрачный термопласт
Если конечная задача заключается просто в получении прозрачной детали, фотополимерная печать не является единственным вариантом.
Существуют прозрачные и полупрозрачные термопласты, а для серийных изделий применяются и другие производственные процессы. Выбор зависит от размера детали, тиража, нагрузки, требований к поверхности и требуемой степени прозрачности.
SLA особенно удобна, когда нужно быстро получить точный прототип сложной формы. Но если изделие уже прошло испытания и планируется серийный выпуск, экономику производства нужно пересчитать заново.
Именно поэтому прототип и серийная деталь вполне могут изготавливаться разными технологиями.
На 3droom.pro уже есть отдельный практический материал о том, . Для проекта, где требуется серия, имеет смысл также сравнить печать с .
Что сообщить подрядчику перед заказом
Фразы "нужна прозрачная деталь" недостаточно. Чем точнее описана функция изделия, тем проще выбрать материал и не потратить время на неподходящий прототип.
Для расчёта полезно передать 3D-модель и описать, что требуется увидеть через деталь, какие поверхности должны быть максимально прозрачными, будет ли изделие работать под нагрузкой, контактировать с жидкостями или нагреваться, а также какое количество экземпляров требуется.
Если прозрачность нужна только для контроля сборки, требования могут быть сравнительно мягкими. Если деталь должна выполнять светотехническую или оптическую функцию, критерии уже будут другими.
В 3DRoom можно передать исходные данные по изделию специалистам и заказать расчёт. В этом случае материал имеет смысл выбирать не отдельно от проекта, а вместе с технологией печати, конструкцией детали и необходимой постобработкой.
Главное при выборе прозрачной смолы
Прозрачная фотополимерная смола полезна не потому, что позволяет сделать изделие "как стекло". Её главное преимущество в прототипировании состоит в другом: можно изготовить сложную прозрачную деталь без серийной оснастки и увидеть работу конструкции ещё до запуска производства.
Но для предсказуемого результата нужно заранее определить, что означает прозрачность именно в вашем проекте.
Если требуется просто видеть внутренние компоненты, выбор будет одним. Для красивого презентационного корпуса потребуется более тщательная обработка поверхности. Для световода, линзы или рабочей детали с нагрузкой придётся оценивать уже не только внешний вид, но и полный набор оптических и механических характеристик материала.
Именно это отличает выбор материала для производства от выбора смолы только по её названию.


