


PVA и HIPS для поддержек в 3D-печати: когда их стоит использовать
У детали может быть правильная геометрия, подходящий материал и рабочая ориентация, но одна закрытая полость способна превратить простую FDM-печать в проблему. Обычную поддержку оттуда физически не достать. Если же выламывать опоры приходится рядом с тонкой стенкой, защёлкой или точной посадочной поверхностью, появляется риск повредить уже готовое изделие.
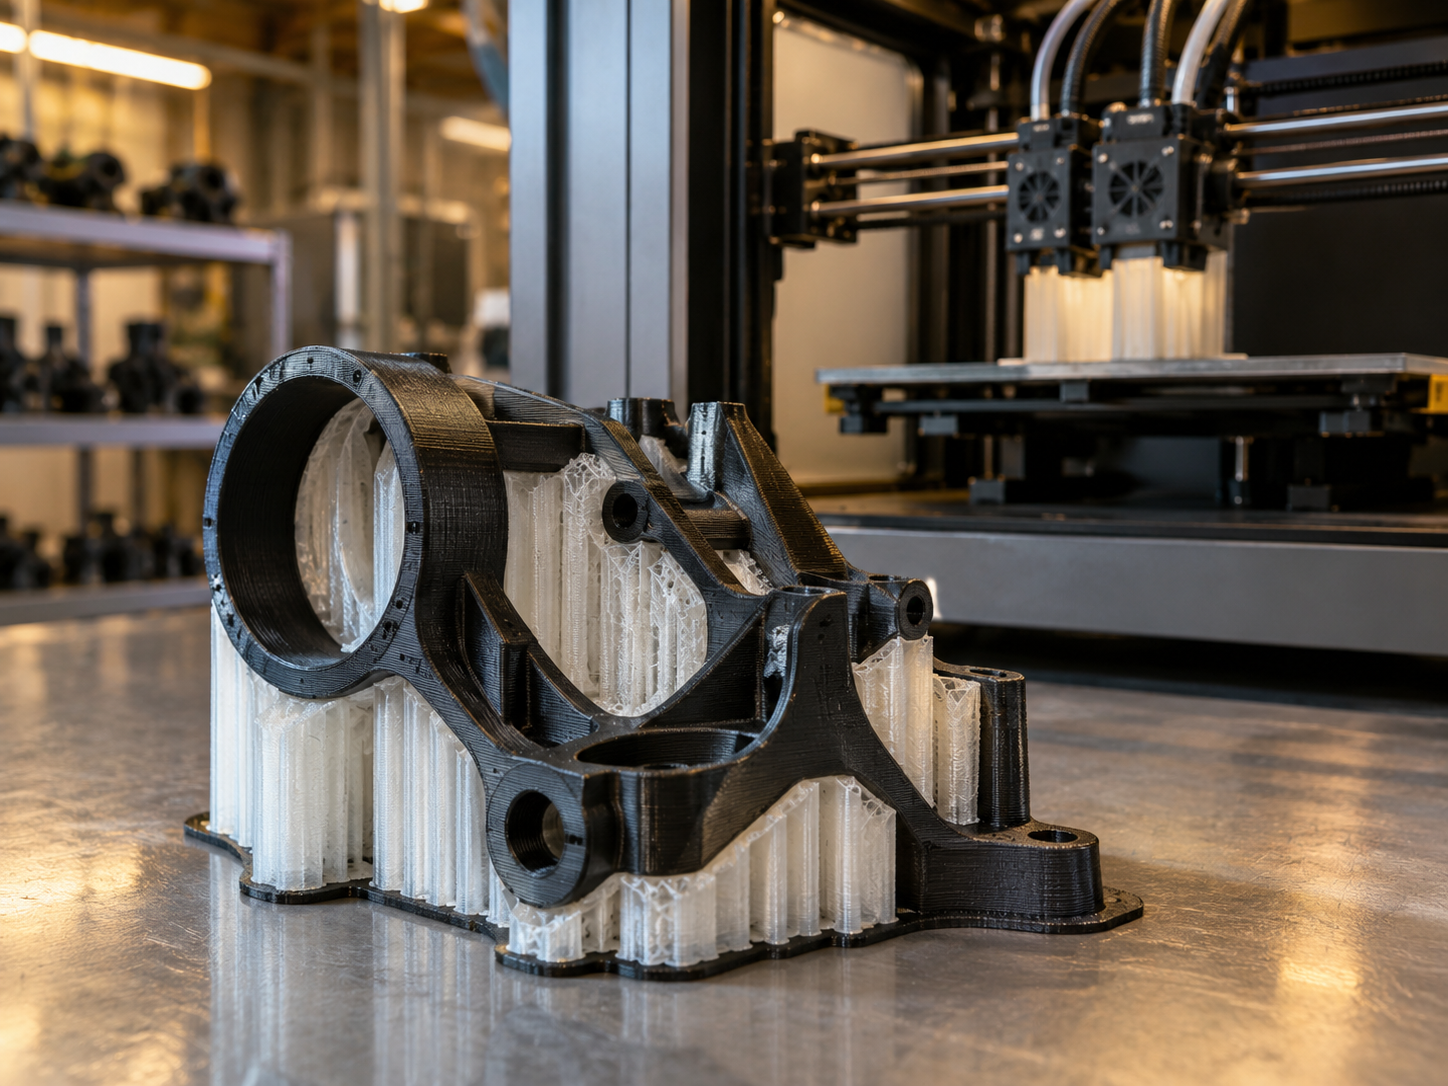
Именно для таких задач применяют растворимые поддержки. Два известных варианта для FDM-печати - PVA и HIPS.
Оба материала временно поддерживают нависающие участки во время печати, но удаляются принципиально по-разному. PVA растворяется в воде. HIPS требует органического растворителя, чаще d-лимонена. Из этого различия вытекают требования к основному пластику, оборудованию, хранению материала и постобработке.
Зачем вообще нужны отдельные материалы для поддержек
При FDM-печати каждый новый слой должен на что-то опираться. Если геометрия детали содержит сильный навес, горизонтальную полость или внутренний канал, принтер не всегда может построить такой участок без временной опоры.
Самый простой вариант - напечатать поддержки из того же пластика, что и деталь. После печати их отламывают или срезают. Для многих изделий этого вполне достаточно.
Проблемы начинаются в трёх случаях:
- к поддержке невозможно подлезть инструментом;
- при её удалении можно повредить тонкие элементы;
- поверхность в зоне контакта должна остаться максимально аккуратной.
В таких ситуациях второй материал даёт конструктору больше свободы. Поддержка может плотно прилегать к рабочей поверхности, потому что после печати её не нужно отделять механически. Для сложных внутренних каналов, закрытых полостей и деталей, печатаемых сразу в сборе, это может быть решающим преимуществом. UltiMaker прямо относит к типичным сценариям PVA крупные навесы, глубокие внутренние полости и сложную геометрию.
При этом растворимые поддержки не должны становиться стандартным выбором для любой модели. Они усложняют печать, требуют многоматериальной системы и увеличивают объём постобработки.
PVA: поддержка, которую можно удалить водой
PVA, поливиниловый спирт, используется в FDM-печати главным образом как водорастворимый поддерживающий материал.
После печати изделие помещают в воду, и поддержка постепенно разрушается и растворяется. Это удобно там, где нежелательно применять органические растворители или где опора находится в труднодоступной зоне.
Где PVA особенно полезен
PVA имеет смысл рассматривать для:
- внутренних каналов и полостей;
- решётчатых конструкций;
- деталей с большим количеством сложных навесов;
- механизмов, которые печатаются в собранном виде;
- поверхностей, где следы после отламывания поддержки нежелательны.
Для производственного прототипа это может быть полезно ещё и потому, что ориентацию детали можно выбирать исходя из прочности, точности или качества поверхности, а не только из того, насколько удобно потом удалить опоры.
С какими пластиками используют PVA
Наиболее понятная и распространённая пара - PLA и PVA. Температурные режимы этих материалов позволяют организовать совместную печать, а после завершения PVA удаляется водой. Prusa указывает PLA как материал, совместимый с PVA+, а UltiMaker для собственного PVA заявляет применение с PLA, PETG и материалами на основе нейлона.
Здесь есть важный практический момент: совместимость нельзя определять только по названию полимера.
Разные производители используют разные рецептуры филаментов. Например, Prusa для PETG практически рекомендует BVOH вместо PVA, тогда как UltiMaker указывает PETG среди подходящих материалов для собственного PVA. Поэтому для серьёзной детали нужно проверять не абстрактную пару "PETG + PVA", а конкретные марки филамента и профиль печати.
Для ABS, PC, PP и ряда высокотемпературных материалов обычный PVA часто оказывается неподходящим. В технической документации UltiMaker их PVA прямо не рекомендуется для ABS, CPE+, PC и PP.
Главная сложность PVA - влага
Способность растворяться в воде одновременно является преимуществом PVA и его слабым местом.
Материал активно реагирует на влажность окружающего воздуха. Отсыревший филамент хуже печатается, может давать нестабильную экструзию, пузырьки и дефекты поверхности. Поэтому PVA требует сухого хранения и аккуратного обращения до и во время печати. На 3DRoom уже есть отдельный материал о хранении филамента, где PVA относится к материалам, особенно чувствительным к влаге.
Для единичной простой детали это может выглядеть как лишняя сложность. Для длинной многоматериальной печати ситуация серьёзнее: несколько часов нестабильной подачи поддержки способны испортить весь объект.
Поэтому при использовании PVA нужно контролировать не только настройки слайсера, но и состояние самого филамента.
HIPS: растворимая поддержка для более высоких температур
HIPS - ударопрочный полистирол. В отличие от PVA, он не растворяется в воде. Для его удаления применяют d-лимонен, а некоторые составы также чувствительны к ацетону.
По температурному диапазону HIPS ближе к таким материалам, как ABS, чем PVA. Это одна из причин, почему его традиционно рассматривают как поддержку для печати инженерными термопластами.
Но формула "ABS + HIPS всегда совместимы" слишком упрощённая.
Prusa предупреждает, что длительное воздействие лимонена может затрагивать некоторые ABS и ASA. В их документации HIPS поэтому не рекомендуется безоговорочно считать безопасной поддержкой для любой марки ABS или ASA. Растворитель способен влиять на межслойное сцепление некоторых материалов.
Для производственной задачи это означает простое правило: проверять нужно всю систему целиком.
Основной пластик + HIPS + конкретный растворитель + время контакта.
Если деталь функциональная, имеет тонкие стенки или должна сохранять механические свойства после обработки, тестовый образец перед полноценной печатью значительно разумнее, чем ориентироваться только на общую таблицу совместимости.
PVA и HIPS: основные различия
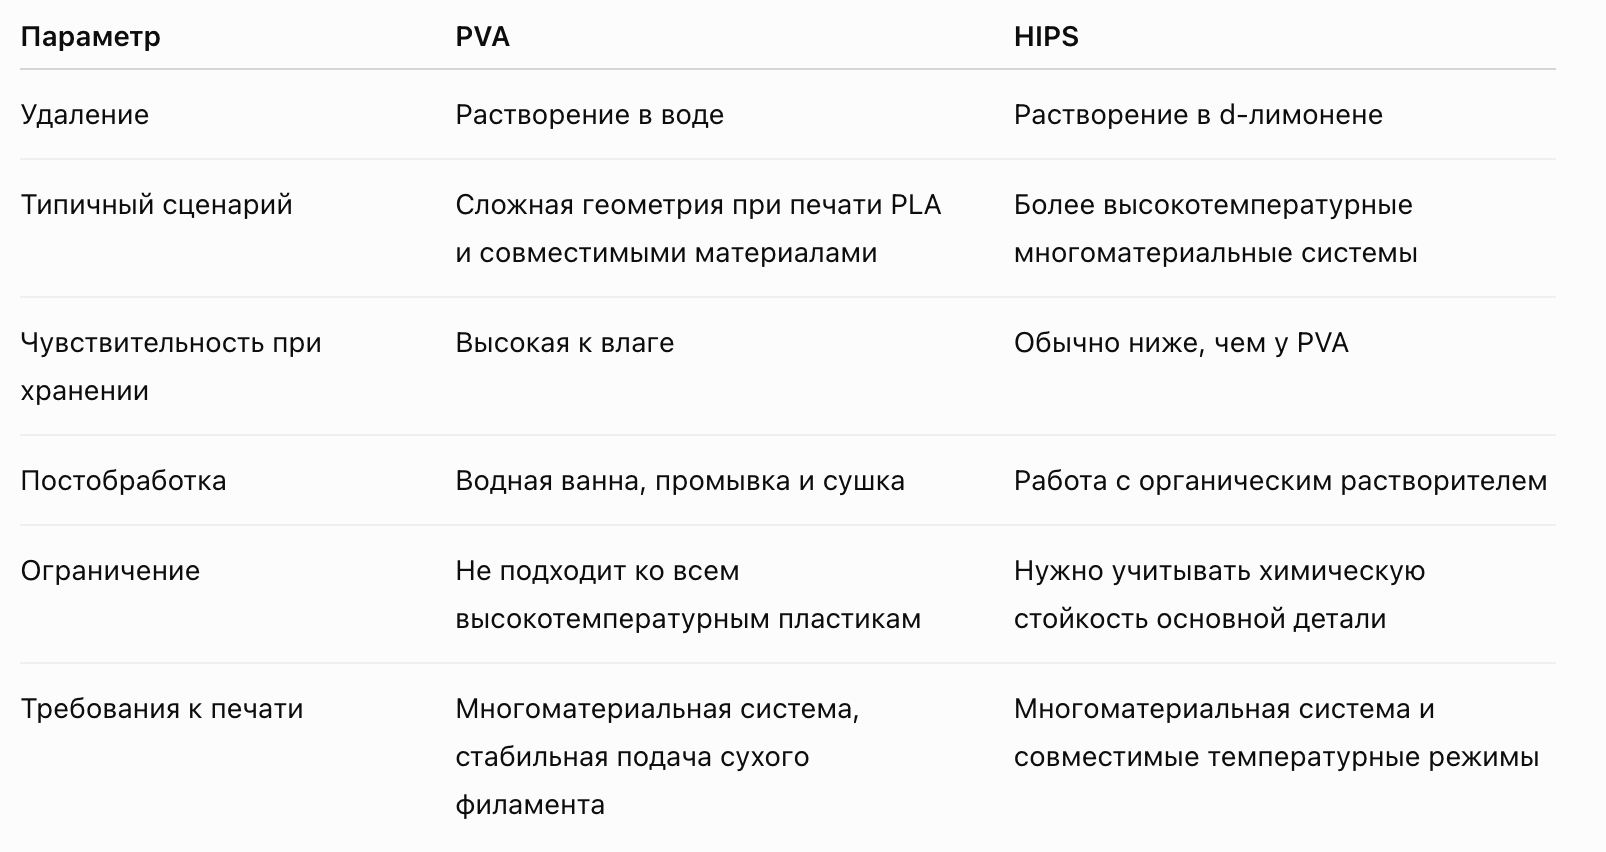
Эту таблицу лучше использовать как первый фильтр, а не как окончательную инструкцию. Для конкретного заказа совместимость определяется маркой основного пластика, требованиями к поверхности и характеристиками оборудования.
Полная поддержка или только растворимый интерфейс
Есть ещё один способ сократить расход PVA или HIPS.
Не обязательно печатать весь объём поддержек из растворимого материала. В многоматериальных системах можно сформировать основную конструкцию поддержки из обычного пластика, а PVA, BVOH или другой растворимый материал оставить только на нескольких контактных слоях непосредственно возле детали.
PrusaSlicer, например, предусматривает режимы полной растворимой поддержки и растворимого интерфейса. Второй вариант уменьшает расход специального материала и часто делает процесс практичнее.
Для B2B-печати такой подход особенно интересен, когда:
- опор много;
- растворимый материал заметно влияет на себестоимость;
- геометрия позволяет механически удалить основной объём поддержки;
- идеальная поверхность нужна только в зоне контакта с изделием.
Иногда это более рациональное решение, чем полностью растворимая конструкция.
Когда растворимая поддержка оправдывает усложнение процесса
Применение PVA или HIPS имеет смысл не само по себе, а когда оно решает конкретную производственную проблему.
1. Поддержку невозможно удалить вручную
Классический пример - внутренний канал сложной формы. Если опора остаётся внутри детали и инструментом к ней не добраться, обычная FDM-поддержка практически бесполезна.
Растворимый материал позволяет очистить такую геометрию без разрезания изделия.
2. Деталь имеет тонкие или хрупкие элементы
При механическом удалении поддержки нагрузка передаётся на сам объект. Тонкая стенка, защёлка, ребро или небольшой выступ могут сломаться уже после успешной печати.
Растворение снижает этот риск.
3. Критична поверхность нижних участков
Между обычной поддержкой и моделью приходится оставлять технологический зазор, иначе опора приварится к детали. Из-за этого нижняя поверхность может получаться грубее.
Растворимую интерфейсную поддержку можно разместить ближе к модели, что помогает получить более аккуратную поверхность.
4. Ориентацию нельзя выбирать только ради удобного удаления поддержек
Для функциональной детали ориентация влияет на прочность FDM-изделия. Иногда деталь рациональнее расположить так, чтобы рабочие нагрузки проходили вдоль слоёв, даже если после этого появляется сложная система опор.
Растворимые поддержки дают больше свободы при выборе ориентации. На странице можно подробнее посмотреть сам принцип технологии и её применение для функциональных моделей и прототипов.
Когда PVA или HIPS, наоборот, не нужны
Если поддержка находится снаружи, легко отделяется и не касается критичной поверхности, растворимый материал может только увеличить сложность.
В таком случае полезнее сначала попробовать:
- изменить ориентацию модели;
- переработать нависающие участки;
- разделить деталь на несколько элементов;
- уменьшить объём поддержек;
- использовать обычный отделяемый интерфейс.
Подготовка геометрии часто даёт больший эффект, чем усложнение самой печати. Этому посвящён отдельный материал 3DRoom о том, .
Для прототипа, который нужен только для проверки размеров и сборки, нет смысла автоматически выбирать дорогой и технологически сложный вариант. Задача поддержки - помочь получить требуемую деталь, а не максимально усложнить процесс её изготовления.
Что учитывать при выборе между PVA и HIPS
Если свести решение к практической последовательности, лучше идти не от названия поддержки, а от самой детали.
Сначала определите основной материал
Именно он задаёт допустимый температурный диапазон и химическую совместимость.
Для PLA первым кандидатом обычно становится PVA. Для более высокотемпературных систем может рассматриваться HIPS или другой специализированный поддерживающий материал. Для PETG выбор зависит от конкретной системы, и нередко вместо PVA используют BVOH.
Затем оцените геометрию
Если все опоры доступны снаружи, растворимые материалы могут вообще не понадобиться.
Если есть закрытые полости, внутренние каналы, сложные навесы или подвижные элементы, преимущества растворимой поддержки становятся значительно заметнее.
Проверьте воздействие растворителя
Для PVA это прежде всего вопрос контакта готовой детали с водой.
Для HIPS нужно дополнительно убедиться, что d-лимонен не повредит основной материал и не изменит его поверхность или межслойное сцепление.
Учтите не только материал, но и весь цикл
Растворимая поддержка влияет на:
- длительность печати;
- количество переключений между материалами;
- объём отходов и очистки;
- время растворения;
- сушку изделия после обработки;
- трудозатраты на постобработку.
Поэтому самый технологичный вариант не всегда оказывается самым выгодным.
Что важнее для заказчика: растворимость или технологичность детали
На практике правильный вопрос звучит не "PVA или HIPS?", а "нужна ли этой детали растворимая поддержка вообще?"
Например, корпус прибора с несколькими внешними навесами иногда проще переориентировать и напечатать с обычными поддержками. А компактный коллектор с внутренними каналами может потребовать растворимого материала уже потому, что другого способа удалить опоры без изменения конструкции нет.
Именно поэтому оценивать поддержку лучше одновременно с подготовкой 3D-модели. В материале про разобраны способы уменьшить количество опор ещё на этапе геометрии.
Если деталь всё равно получается технологически сложной, можно передать модель специалистам 3DRoom для оценки FDM-печати, ориентации, материала и способа формирования поддержек. Для производственного заказа важен не конкретный филамент сам по себе, а предсказуемый результат на готовой детали.
Вывод
PVA и HIPS решают одну задачу разными способами.
PVA удобен там, где нужна водорастворимая поддержка и основной пластик совместим с его температурным режимом. Самый понятный сценарий - сложные PLA-детали. Главный эксплуатационный нюанс PVA - высокая чувствительность к влаге.
HIPS работает в более высоком температурном диапазоне и растворяется в d-лимонене. Его выбор требует проверки химической стойкости основной детали, потому что некоторые ABS и ASA тоже могут реагировать на растворитель.
Для простой открытой геометрии оба материала часто избыточны. Их преимущества раскрываются там, где обычную поддержку нельзя удалить безопасно или где качество рабочей поверхности важнее простоты процесса.


