


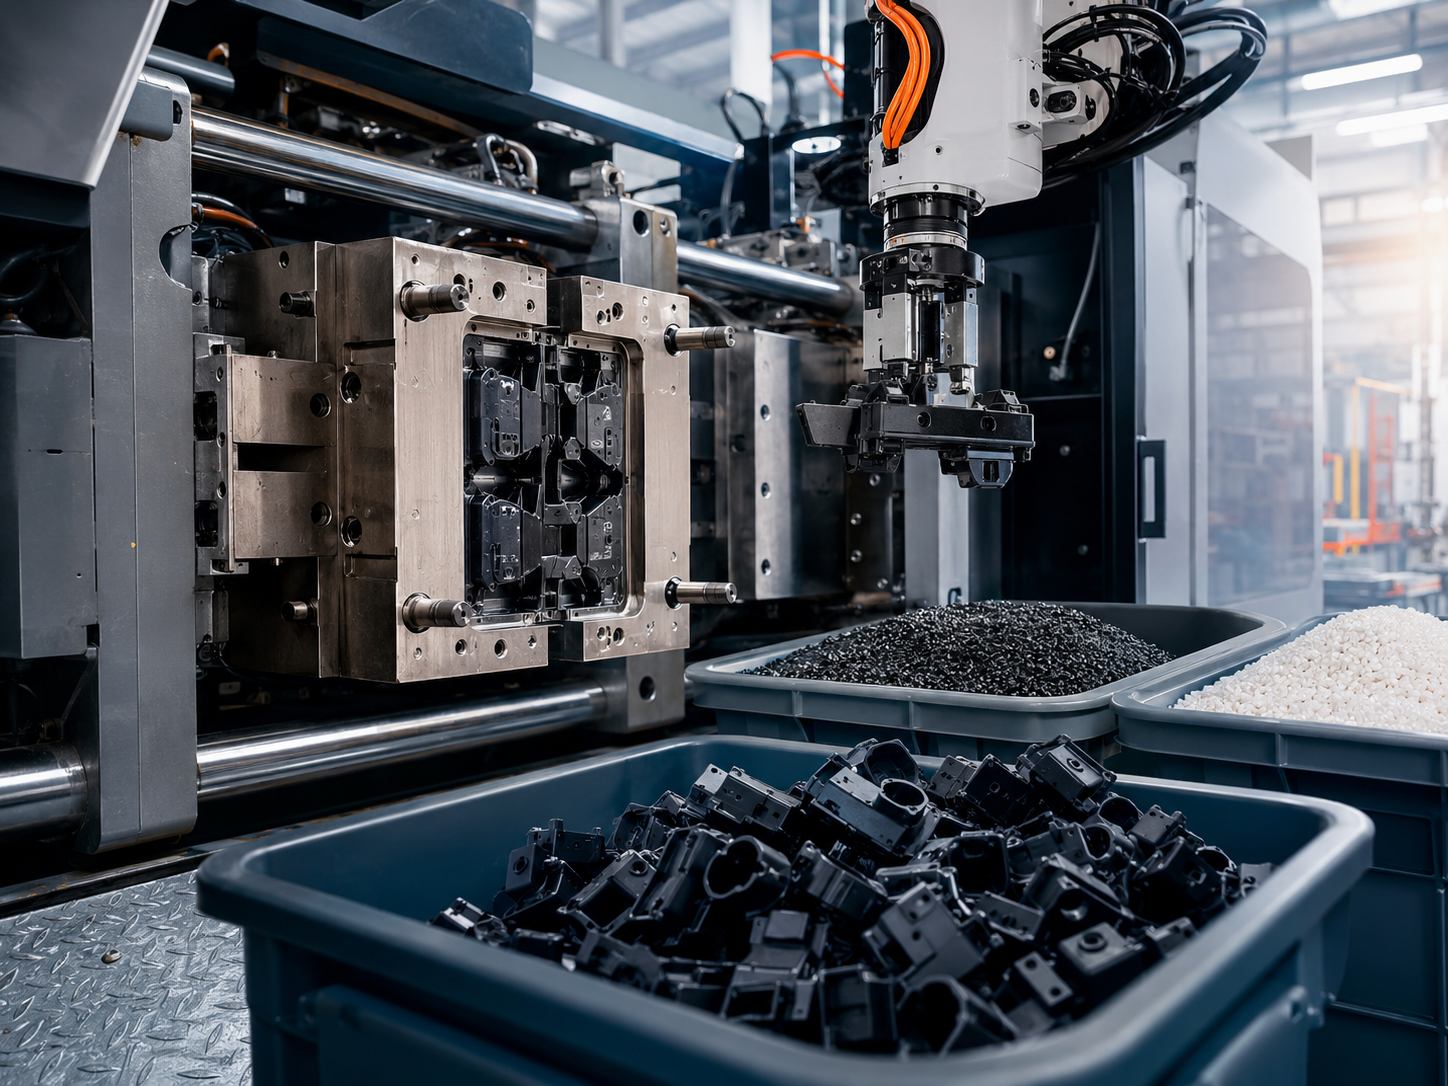
Производство изделий на ТПА: технология, этапы и особенности
Производство пластиковых деталей в промышленных масштабах требует высокой точности, повторяемости размеров и стабильного качества каждой партии. Одной из основных технологий для серийного выпуска полимерной продукции остается производство изделий на ТПА. Метод позволяет получать от сотен до сотен тысяч одинаковых деталей с высокой скоростью и минимальным количеством дополнительных операций.
ТПА, или термопластавтомат, используется для переработки термопластичных материалов методом литья под давлением. Расплавленный полимер подается в специальную пресс-форму, заполняет ее внутреннюю полость, охлаждается и превращается в готовую деталь.
Технология применяется практически во всех сферах, где требуются пластиковые корпуса, крепления, заглушки, элементы оборудования, технические компоненты и потребительские изделия.
Разберемся, как происходит литье пластмасс под давлением, из каких этапов состоит производство, какие материалы подходят для ТПА и когда такая технология становится экономически выгодной.
Что такое производство изделий на ТПА
Термопластавтомат представляет собой промышленное оборудование, предназначенное для автоматического изготовления изделий из полимеров.
В упрощенном виде производственный цикл выглядит следующим образом:
- Полимерное сырье загружается в оборудование.
- Материал нагревается до пластичного или жидкого состояния.
- Расплав под высоким давлением впрыскивается в пресс-форму.
- Пластик заполняет внутреннюю геометрию формы.
- Материал охлаждается и затвердевает.
- Пресс-форма раскрывается.
- Готовое изделие извлекается.
- Цикл начинается заново.
После настройки оборудования большинство операций выполняется автоматически.
Именно высокая степень автоматизации делает производство изделий на ТПА одним из наиболее эффективных способов изготовления больших партий пластиковых компонентов.
В зависимости от размера детали, материала, конструкции формы и параметров оборудования продолжительность одного производственного цикла может существенно различаться. Для небольших изделий цикл обычно занимает значительно меньше времени, чем для массивных деталей с толстыми стенками.
Как работает термопластавтомат
Современный термопластавтомат состоит из нескольких функциональных узлов.
К основным относятся:
- загрузочный бункер;
- цилиндр пластификации;
- шнек;
- система нагрева;
- механизм смыкания пресс-формы;
- узел впрыска;
- гидравлическая или электрическая система привода;
- блок управления;
- система извлечения готовой продукции.
Гранулированный пластик сначала поступает из бункера в цилиндр. Под воздействием нагревательных элементов и вращающегося шнека материал постепенно расплавляется.
После подготовки необходимого объема полимера шнек перемещается вперед и работает как поршень. Расплав под давлением поступает через литниковую систему непосредственно в пресс-форму.
Важно, чтобы давление было достаточным для заполнения всей формообразующей полости, включая небольшие элементы, ребра жесткости и сложные участки детали.
После заполнения формы начинается охлаждение. Когда пластик приобретает необходимую жесткость, форма раскрывается, а изделие удаляется при помощи системы толкателей.
Что такое пресс-форма для ТПА
Ключевой элемент технологии литья под давлением не только сам станок, но и пресс-форма.
Пресс-форма представляет собой специальную технологическую оснастку, внутри которой сформирована геометрия будущего изделия.
Чаще всего она включает:
- матрицу;
- пуансон;
- формообразующие вставки;
- направляющие;
- литниковую систему;
- каналы охлаждения;
- толкатели;
- подвижные элементы при необходимости.
После впрыска расплав принимает форму внутренней полости и после охлаждения превращается в готовую пластиковую деталь.
Для одной модели изделия обычно требуется собственная пресс-форма. Именно поэтому перед запуском крупной серии важно убедиться, что конструкция детали окончательно согласована.
Изменение геометрии после изготовления оснастки иногда возможно, но в отдельных случаях требует серьезной доработки или изготовления новой формы.
Основные этапы производства пластиковых деталей
Профессиональное изготовление пластиковых деталей начинается задолго до первого цикла работы ТПА.
Качественный результат зависит не только от оборудования, но и от подготовки модели, выбора пластика, проектирования оснастки и правильных технологических параметров.
1. Анализ задачи
На первом этапе необходимо определить:
- назначение изделия;
- размеры;
- форму;
- предполагаемые нагрузки;
- температурные условия эксплуатации;
- требования к внешнему виду;
- необходимую точность;
- объем партии;
- требуемый материал.
Эти данные влияют практически на все дальнейшие производственные решения.
2. Подготовка 3D-модели
Для изготовления пресс-формы требуется корректная трехмерная модель изделия.
При проектировании учитывают особенности литья под давлением:
- толщину стенок;
- расположение ребер жесткости;
- литейные уклоны;
- радиусы переходов;
- поднутрения;
- возможную усадку материала;
- расположение линии разъема формы.
Модель, которая хорошо подходит для 3D-печати, не всегда подходит для производства на ТПА без изменений.
Поэтому перед запуском серийного производства желательно провести технологический анализ конструкции.
3. Создание прототипа
До изготовления дорогостоящей оснастки можно изготовить прототип детали с помощью 3D-печати.
Это позволяет проверить:
- реальные размеры;
- эргономику;
- посадочные места;
- взаимодействие с другими компонентами;
- внешний вид;
- общую геометрию изделия.
Такой подход особенно полезен при разработке новой продукции.
Компания 3DROOM работает как с технологиями 3D-печати, так и с изготовлением пластиковых изделий, поэтому прототипирование может стать промежуточным этапом перед переходом к серийному выпуску.
4. Проектирование пресс-формы
После утверждения конструкции начинается разработка оснастки.
При проектировании определяют:
- количество формообразующих гнезд;
- способ подачи расплава;
- расположение литников;
- систему охлаждения;
- положение толкателей;
- механизм раскрытия;
- расположение подвижных элементов.
Если планируется крупная серия небольших деталей, пресс-форма может иметь сразу несколько одинаковых гнезд.
Например, за один цикл можно получать не одно, а несколько изделий. Это увеличивает производительность оборудования и сокращает себестоимость одной детали.
5. Изготовление пресс-формы
Оснастку производят из металла с использованием фрезерования, электроэрозионной обработки, шлифования и других технологий.
Материал и конструкция формы подбираются с учетом планируемого ресурса.
Для опытных и небольших серий требования к ресурсу могут быть одними, для выпуска сотен тысяч изделий другими.
После изготовления элементы формы собираются, проверяются и устанавливаются на оборудование.
6. Настройка оборудования
Перед началом полноценного производства специалисты подбирают параметры технологического процесса.
Настраиваются:
- температура цилиндра;
- температура расплава;
- давление впрыска;
- скорость впрыска;
- давление выдержки;
- время выдержки;
- температура пресс-формы;
- продолжительность охлаждения;
- скорость вращения шнека;
- усилие смыкания.
Неправильные настройки могут привести к дефектам даже при качественной пресс-форме.
7. Производство тестовой партии
Перед запуском основной серии желательно изготовить несколько пробных деталей.
Они используются для оценки:
- размеров;
- заполнения формы;
- качества поверхности;
- наличия облоя;
- следов усадки;
- деформаций;
- расположения линии разъема;
- соответствия техническому заданию.
После этого параметры оборудования корректируются.
8. Серийный выпуск
Когда технология отработана, начинается полноценное производство изделий на ТПА.
Станок циклически выполняет основные операции, а оператор или автоматизированная система контролирует процесс.
При больших объемах могут дополнительно использоваться роботы для снятия деталей, конвейеры, автоматические упаковочные системы и другое периферийное оборудование.
Какие материалы используются для литья на ТПА
Литье пластмасс под давлением позволяет работать с большим количеством термопластичных материалов.
Выбор конкретного полимера зависит от характеристик будущей детали.
ABS
ABS широко используется для изготовления корпусов, элементов оборудования и потребительских товаров.
Материал отличается хорошей жесткостью, прочностью и возможностью получения качественной поверхности.
Полипропилен
Полипропилен, или PP, востребован при производстве емкостей, крышек, технических компонентов, бытовых изделий и различных гибких элементов.
Его преимущества:
- небольшой вес;
- химическая стойкость;
- доступность;
- устойчивость к многократным изгибам.
Полиэтилен
PE применяется для изготовления упаковки, емкостей, заглушек и множества технических изделий.
Существует несколько разновидностей полиэтилена с различной плотностью и механическими характеристиками.
Полиамид
Полиамиды используются для деталей, которым требуется повышенная механическая прочность и износостойкость.
Из них могут производиться:
- шестерни;
- втулки;
- крепления;
- технические элементы;
- компоненты механизмов.
Некоторые марки дополнительно армируются стекловолокном.
Поликарбонат
PC отличается высокой ударной прочностью и применяется в технических изделиях, защитных компонентах и корпусных деталях.
POM
Полиацеталь подходит для точных механических деталей, где важны низкое трение, жесткость и стабильность размеров.
Конкретную марку материала необходимо выбирать с учетом условий эксплуатации изделия.
Какие изделия можно производить на ТПА
Сфера применения технологии чрезвычайно широка.
На термопластавтоматах производят:
- корпуса электроники;
- заглушки;
- крышки;
- ручки;
- крепежные элементы;
- пластиковые втулки;
- элементы мебели;
- технические корпуса;
- автомобильные компоненты;
- элементы бытовой техники;
- контейнеры;
- детали оборудования;
- комплектующие;
- упаковочные изделия;
- декоративные элементы;
- элементы инженерных систем.
Размер продукции определяется характеристиками конкретного оборудования и пресс-формы.
ТПА может использоваться как для миниатюрных компонентов весом несколько граммов, так и для достаточно крупных изделий.
Преимущества производства на ТПА
Главное преимущество технологии заключается в эффективности при серийном выпуске.
Высокая производительность
После настройки оборудования изготовление происходит циклически и практически непрерывно.
За одну рабочую смену можно получить большое количество одинаковых изделий.
Низкая себестоимость при больших партиях
На старте необходимо инвестировать в пресс-форму, зато при увеличении тиража стоимость оснастки распределяется на все произведенные экземпляры.
В результате цена одной детали снижается.
Высокая повторяемость
При стабильном процессе каждая новая деталь практически полностью повторяет предыдущую.
Это особенно важно для сборочных компонентов и продукции с точными посадочными размерами.
Хорошее качество поверхности
Правильно изготовленная пресс-форма позволяет получать детали с аккуратной поверхностью, которая часто не нуждается в дополнительной обработке.
Большой выбор материалов
Для производства доступны десятки видов полимеров с разной прочностью, гибкостью, химической стойкостью, твердостью и температурными характеристиками.
Возможность изготовления сложной геометрии
Современные пресс-формы позволяют производить изделия с ребрами, отверстиями, выступами, защелками и другими конструктивными элементами.
Недостатки и ограничения технологии
Несмотря на преимущества, ТПА подходит не для каждой задачи.
Главный фактор связан со стоимостью изготовления пресс-формы.
Если необходимо получить только несколько изделий, изготовление полноценной металлической оснастки может быть экономически нецелесообразным.
Кроме того, следует учитывать:
- время разработки формы;
- необходимость подготовки модели под литье;
- ограничения по толщине стенок;
- необходимость технологических уклонов;
- усадку пластиков;
- возможное появление следов от толкателей;
- ограничения, связанные с поднутрениями;
- расходы на изменение уже готовой оснастки.
Поэтому перед выбором технологии важно учитывать не только стоимость одной детали, но и весь жизненный цикл проекта.
Когда выгодно производство изделий на ТПА
Чем больше тираж, тем привлекательнее становится технология.
Условно можно представить две задачи.
В первом случае заказчику необходимо 10 пластиковых корпусов. Разработка и изготовление металлической пресс-формы ради такого объема может оказаться слишком дорогой. Здесь зачастую разумнее использовать 3D-печать.
Во втором случае требуется регулярно производить 10 000, 50 000 или 100 000 одинаковых корпусов. При таком объеме затраты на форму распределяются на большое количество единиц продукции, поэтому ТПА становится значительно выгоднее.
Точная точка окупаемости определяется индивидуально и зависит от:
- сложности детали;
- материала;
- стоимости пресс-формы;
- количества гнезд;
- длительности производственного цикла;
- массы изделия;
- объема заказа;
- альтернативной стоимости изготовления.
Поэтому решение о переходе с 3D-печати на изготовление пластиковых деталей методом литья лучше принимать после экономического расчета.
ТПА или 3D-печать
Эти технологии не столько конкурируют, сколько дополняют друг друга.
3D-печать удобна на этапе:
- разработки нового продукта;
- изготовления прототипов;
- проверки конструкции;
- производства единичных изделий;
- выпуска небольшой партии;
- тестирования спроса.
ТПА становится эффективнее после того, как изделие проверено и требуется стабильное серийное производство.
Практичная схема разработки может выглядеть так:
3D-модель → прототип → тестирование → корректировка конструкции → пресс-форма → тестовая отливка → серийное производство.
Такой подход снижает вероятность дорогостоящих изменений после изготовления промышленной оснастки.
Почему возникают дефекты при литье пластика
Даже современный термопластавтомат не гарантирует качества без правильно разработанной технологии.
В производстве могут возникать различные дефекты.
Недолив
Часть формы остается незаполненной материалом.
Причинами могут быть недостаточное давление, слишком низкая температура расплава, неправильное расположение литника или особенности конструкции изделия.
Облой
Лишний материал появляется по линии смыкания пресс-формы.
Причина может заключаться в слишком высоком давлении, недостаточном усилии смыкания или износе элементов формы.
Усадочные раковины
На поверхности появляются углубления, особенно в местах большой толщины.
Для уменьшения риска желательно избегать резких изменений толщины стенок и правильно рассчитывать режим выдержки.
Коробление
После извлечения из формы изделие деформируется.
Причины могут быть связаны с неравномерным охлаждением, внутренними напряжениями и конструкцией детали.
Линии спая
Они появляются в местах соединения нескольких потоков расплава.
Иногда это только визуальная особенность, но в отдельных случаях линия спая может влиять на прочность.
Грамотная подготовка модели позволяет устранить значительную часть потенциальных проблем еще до запуска производства.
Почему важна одинаковая толщина стенок
Одно из основных правил проектирования литых пластиковых изделий заключается в стремлении к равномерной толщине стенок.
Если один участок детали значительно толще другого, пластик охлаждается с разной скоростью.
Это может вызвать:
- усадку;
- деформацию;
- внутренние напряжения;
- появление утяжин;
- увеличение продолжительности цикла.
Вместо массивных участков зачастую рациональнее использовать ребра жесткости.
Они позволяют сохранить необходимую прочность конструкции без чрезмерного увеличения расхода материала.
Что влияет на стоимость производства изделий на ТПА
Цена рассчитывается индивидуально.
На итоговую стоимость влияют следующие параметры.
Сложность геометрии
Простая крышка и корпус с несколькими поднутрениями требуют разной конструкции пресс-формы.
Чем больше подвижных элементов необходимо использовать, тем сложнее оснастка.
Размер детали
Размер влияет на объем материала, габариты пресс-формы и требуемые характеристики оборудования.
Материал
Стоимость разных полимеров отличается. Также отдельные материалы предъявляют дополнительные требования к сушке, температуре и обработке.
Тираж
Чем больше партия, тем меньшая доля стоимости пресс-формы приходится на один экземпляр.
Количество гнезд
Многогнездная форма позволяет изготавливать сразу несколько деталей, но обычно сама оснастка становится сложнее и дороже.
Требования к внешнему виду
Текстура поверхности, прозрачность, цвет, глянец и другие характеристики могут влиять на технологию изготовления формы.
Допуски
Чем выше требования к точности, тем тщательнее необходимо проектировать и производить оснастку.
Малосерийное и крупносерийное производство
Не существует универсального тиража, после которого ТПА автоматически становится оптимальным выбором.
Иногда производство выгодно уже для нескольких сотен изделий, особенно если проект предусматривает последующие повторные заказы.
В других ситуациях переход на литье имеет смысл только при нескольких тысячах единиц.
При расчете важно учитывать будущий объем.
Например, компания может заказать первую партию в 500 изделий, но планировать ежегодно выпускать еще по 10 000 единиц. В таком случае изготовление пресс-формы может быть оправдано уже на первом этапе.
Как подготовиться к заказу производства
Для предварительной оценки проекта желательно предоставить исполнителю:
- 3D-модель изделия;
- чертеж при наличии;
- размеры;
- предполагаемый материал;
- необходимый тираж;
- требования к цвету;
- требования к поверхности;
- информацию об условиях эксплуатации;
- необходимую точность;
- планируемую регулярность заказов.
Если готовой трехмерной модели нет, сначала может потребоваться разработка или восстановление геометрии детали.
Чем больше исходной информации доступно до начала работ, тем точнее можно рассчитать технологию и стоимость.
Производство пластиковых изделий в 3DROOM
Для успешного запуска изделия важно рассматривать проект комплексно: от цифровой модели и первого прототипа до серийного выпуска.
3DROOM предоставляет услуги в сфере 3D-печати и производства изделий из пластика. Такой подход позволяет подобрать технологию под конкретный тираж и этап развития продукта.
Если конструкция еще находится в процессе разработки, можно сначала создать прототип с помощью 3D-печати, проверить его в реальных условиях и внести необходимые изменения.
После окончательного утверждения модели можно рассматривать производство изделий на ТПА для дальнейшего серийного выпуска.
Это особенно удобно для компаний, которым требуется пройти весь путь от идеи и опытного образца до стабильной партии пластиковых компонентов.
Как выбрать технологию для своего проекта
При выборе между литьем и аддитивным производством необходимо учитывать не только цену одного экземпляра.
Следует оценивать:
- размер партии;
- частоту повторных заказов;
- сложность изделия;
- материал;
- требования к прочности;
- допустимые сроки производства;
- бюджет на оснастку;
- вероятность изменения конструкции.
Если модель продолжает дорабатываться, изготовление пресс-формы желательно отложить.
Если конструкция уже проверена, а объем выпуска постоянно растет, литье пластмасс под давлением становится одним из наиболее логичных вариантов масштабирования производства.
Заключение
Производство изделий на ТПА позволяет серийно выпускать пластиковые детали с высокой повторяемостью, точностью и стабильным качеством. После создания пресс-формы процесс может быть максимально автоматизирован, а себестоимость одной единицы продукции уменьшается по мере роста тиража.
При этом успех проекта зависит от нескольких факторов: правильной конструкции детали, выбора материала, качества пресс-формы и точной настройки оборудования.
Поэтому профессиональное изготовление пластиковых деталей начинается не с запуска станка, а с анализа будущего изделия и подготовки его конструкции к технологии литья.
Для новых проектов удобно сочетать несколько производственных методов. Сначала создать образец при помощи 3D-печати, проверить геометрию и характеристики, после чего перейти к изготовлению формы и серийному производству.
Такой подход помогает снизить риски, сократить количество дорогостоящих изменений и выбрать оптимальный способ выпуска продукции.


