


Литьё технических пластиков вместо металла: какие детали можно сделать легче и дешевле
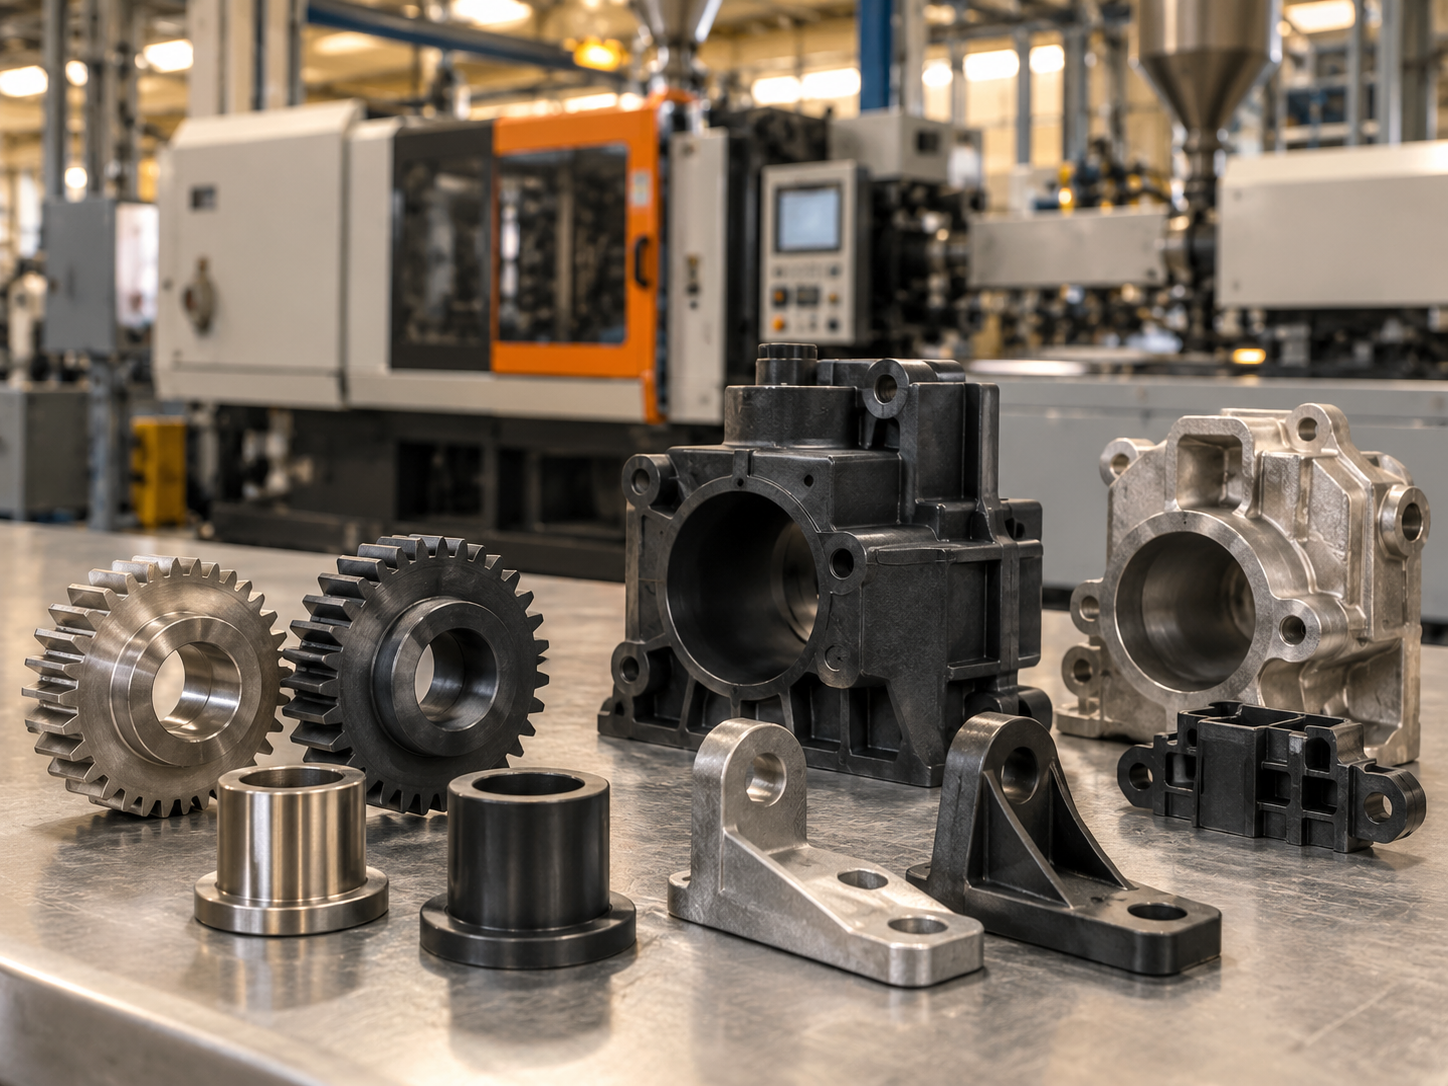
Есть металлический кронштейн, корпус редуктора или втулка. Деталь работает, технология давно отлажена, менять вроде бы нечего. Но при росте тиража начинают мешать масса, несколько операций механической обработки, антикоррозионное покрытие, сборка отдельных элементов и себестоимость каждой следующей детали.
В такой ситуации появляется логичный вопрос: можно ли заменить металл техническим пластиком и получать компонент сразу литьём под давлением?
Во многих узлах можно. Но успешная замена начинается не с выбора марки полиамида, а с пересмотра самой детали. Пластик не является «лёгким металлом». У него другая жёсткость, другая реакция на длительную нагрузку и нагрев, а у полиамидов ещё и выраженная зависимость свойств и размеров от влаги. Поэтому простое копирование металлической геометрии часто заканчивается прогибом, короблением или нестабильной посадкой.
Сначала нужно понять, что именно делает металлическая деталь
Сравнивать металл и пластик только по прочности материала недостаточно. Для конкретного компонента важнее ответить на несколько вопросов:
- какая нагрузка действует на деталь: постоянная, ударная, циклическая;
- насколько критична жёсткость и допустимый прогиб;
- есть ли трение и износ;
- при какой температуре работает узел;
- контактирует ли изделие с водой, маслом, топливом или химическими веществами;
- насколько жёсткие требования к посадкам и геометрии;
- нужно ли многократно разбирать резьбовые соединения;
- сколько деталей требуется за весь жизненный цикл проекта.
Если металлическая деталь выбрана просто «с запасом», а реальные нагрузки умеренные, полимерная версия может оказаться рациональнее. Если же компонент постоянно работает около предела прочности, испытывает высокую температуру или должен десятилетиями держать нагрузку практически без деформации, замена требует гораздо более серьёзного расчёта.
Почему литьевая пластиковая деталь может быть дешевле металлической
Экономия появляется не только из-за стоимости килограмма материала.
У металлической детали производственная цепочка может включать получение заготовки, фрезерование или токарную обработку, сверление, нарезание резьбы, удаление заусенцев, покрытие и сборку. При литье под давлением часть этих функций можно заложить непосредственно в геометрию изделия.
Например, корпус способен сразу получить:
- рёбра жёсткости;
- посадочные места;
- направляющие;
- защёлки;
- стойки под крепёж;
- каналы;
- ограничители;
- элементы фиксации соседних компонентов.
Одна формованная деталь иногда заменяет металлический корпус, несколько кронштейнов и отдельный крепёж. Именно функциональная интеграция часто даёт более заметный эффект, чем простая разница в цене сырья.
У литья есть обратная сторона - пресс-форма требует первоначальных вложений. Поэтому экономику нужно считать на плановый объём выпуска. Чем стабильнее конструкция и больше серия, тем сильнее оснастка распределяется по количеству изделий. Для серийных компонентов эта логика и делает интересной альтернативой многократной механической обработке.
Какие технические пластики чаще рассматривают вместо металла
Полиамид
PA6 и PA66 применяют для функциональных деталей, где нужны прочность, ударная вязкость и износостойкость. Это могут быть элементы механизмов, корпуса, крепления, ролики и некоторые зубчатые передачи.
При этом полиамид поглощает влагу. Из-за кондиционирования меняются его механические свойства и размеры, поэтому для точной детали нельзя оценивать только характеристики сухого образца из таблицы производителя. Например, технические данные BASF для стеклонаполненного PA6 показывают заметную разницу модуля между сухим и кондиционированным состоянием.
Стеклонаполненный полиамид
Добавление стекловолокна используют, когда обычному полиамиду не хватает жёсткости и стабильности под нагрузкой. Армированные марки PA6 и PA66 применяются в деталях, которые уже ближе по функции к металлическим конструкциям: силовых корпусах, кронштейнах, опорах и компонентах подкапотного пространства.
Но стекловолокно не превращает полиамид в универсальную замену алюминия или стали. Ориентация волокон формируется во время заполнения формы и влияет на свойства детали в разных направлениях. Поэтому расположение литника, течение расплава, рёбра и геометрия становятся частью механического расчёта изделия.
Подробнее особенности переработки PA6, PA66 и наполненных составов раскрыты в материале 3DRoom про .
POM, или полиацеталь
Для шестерён, втулок, скользящих элементов и точной малой механики часто рассматривают POM. Материал сочетает размерную стабильность, износостойкость и низкое трение. Производители инженерных полимеров отдельно выделяют POM как один из распространённых материалов для формованных зубчатых колёс.
Выбирать материал только по названию всё равно нельзя. Для одной шестерни приоритетом будет усталостная прочность зуба, для другой - трение, для третьей - стабильность размера при температуре.
Шестерни: один из самых понятных кандидатов на замену металла
У металлической шестерни есть очевидные достоинства, особенно при высоком крутящем моменте и тяжёлом режиме. Но далеко не каждая передача работает в таких условиях.
В приводах с умеренной нагрузкой пластиковая шестерня может дать сразу несколько преимуществ:
- уменьшить массу вращающихся частей;
- снизить шум;
- исключить проблему коррозии;
- сформировать зубчатый венец, ступицу, рёбра и другие элементы одной операцией;
- убрать часть последующей механической обработки.
Пластиковые шестерни давно применяются в промышленной и приборной механике. Для POM производители материалов прямо указывают преимущества по массе, шуму и возможности получать сложную конфигурацию за одну операцию литья.
Но правило «чем больше стекловолокна, тем лучше шестерня» не работает. Усиление повышает жёсткость, но контакт зубьев, износ сопряжённой детали, температура и режим смазывания приходится рассматривать отдельно.
Если задача связана именно с зубчатой передачей, полезно отдельно оценить варианты изготовления .
Втулки, направляющие и элементы скольжения
Металлическая втулка часто выбирается по привычке. При этом в узле могут отсутствовать большие ударные нагрузки, зато есть коррозия, шум или необходимость снизить массу.
В таких случаях технический пластик интересен благодаря другому сочетанию свойств. POM и специальные марки полиамидов применяют в подшипниках скольжения, втулках, направляющих и роликах. Здесь значение имеет не максимальная прочность материала, а сочетание давления в зоне контакта, скорости движения, трения, температуры и износа.
Пластиковая втулка может заодно получить буртик, фиксирующий элемент или сложный внешний профиль, который у металлической версии пришлось бы обрабатывать отдельно.
При проектировании такого узла нельзя автоматически обещать работу без смазки. Это зависит от конкретной пары материалов и условий эксплуатации.
Для более узкой задачи на сайте есть отдельный разбор .
Корпуса: где пластик позволяет убрать сразу несколько деталей
Корпус часто даёт один из самых заметных эффектов при переходе с металла на литьё.
Представим небольшой промышленный узел. Металлическая версия состоит из литого или обработанного корпуса, крышки, двух внутренних держателей и крепёжных элементов. При проектировании полимерной версии часть внутренних опор можно сделать частью самого корпуса, добавить рёбра, направляющие, защёлки и посадочные элементы.
В итоге меняется не только материал. Меняется архитектура изделия.
Для нагруженных корпусов могут рассматриваться стеклонаполненные полиамиды и более специализированные инженерные полимеры. Производители таких материалов приводят реальные примеры замены металлических компонентов в насосах, приводах, трансмиссионных и других технических узлах.
Но корпус особенно чувствителен к ошибке «скопировать металл один в один». Толстая массивная стенка, нормальная для металлической детали, в литьевой пластиковой конструкции может создать проблемы с усадкой и короблением. Жёсткость обычно получают не простым увеличением толщины, а правильным сечением, рёбрами и геометрией.
Кронштейны, держатели и крепления
Крепление из стали или алюминия тоже не обязательно должно оставаться металлическим.
Хороший кандидат на замену обычно имеет:
- понятное направление нагрузки;
- достаточно места для увеличения сечения;
- возможность добавить рёбра;
- умеренную рабочую температуру;
- отсутствие экстремально высокой локальной нагрузки в маленькой зоне.
Здесь армированный полиамид особенно интересен. Он позволяет получить достаточно жёсткую деталь сложной формы и одновременно снизить массу.
Слабое место часто возникает вокруг винта или болта. Если просто перенести металлическое отверстие в пластик, напряжение окажется слишком концентрированным. Приходится менять форму бобышки, увеличивать опорную площадь, добавлять радиусы или использовать металлическую вставку там, где соединение будет многократно разбираться.
То есть правильная конструкция может быть гибридной: основное тело из полимера, а металл остаётся только там, где он действительно нужен.
Отдельно варианты производства таких деталей разобраны на странице про .
Какие ещё металлические детали имеет смысл проверить
Помимо шестерён, втулок, корпусов и креплений кандидатами могут быть:
- ролики и направляющие;
- кожухи оборудования;
- крыльчатки и элементы вентиляции;
- ручки, фиксаторы и защёлки;
- монтажные рамки;
- опоры датчиков и электроники;
- рычаги с умеренной нагрузкой;
- технологические элементы оборудования;
- электротехнические детали, которым дополнительно полезна электроизоляция.
Но принадлежность к этому списку ещё ничего не гарантирует. Две внешне одинаковые детали могут работать совершенно по-разному: одна стоит внутри сухого корпуса при комнатной температуре, другая получает постоянную нагрузку, нагревается и контактирует с маслом.
Решение принимается по условиям работы, а не по названию детали.
Почему металлическую деталь почти всегда нужно перепроектировать
Это ключевой этап metal-to-plastic conversion.
Если взять металлический кронштейн толщиной 3 мм, заменить материал в CAD и отправить модель в пресс-форму, можно получить более дешёвую деталь, которая не выполняет свою функцию.
При переходе на пластик обычно проверяют несколько вещей.
Толщины стенок
Для литья предпочтительна более равномерная толщина. Резкие переходы от тонкого участка к массивному создают разные условия охлаждения и повышают риск дефектов.
Рёбра вместо лишней массы
Если нужно поднять жёсткость, добавление рёбер часто эффективнее, чем превращение всей стенки в массивный слой пластика.
Радиусы
Острые внутренние углы создают концентрацию напряжений. В пластиковой детали переходы обычно проектируют более плавными.
Посадки и крепёж
Резьбовое соединение, которое регулярно разбирают, может потребовать металлической вставки. Посадку на вал нужно рассчитывать с учётом свойств конкретного полимера, температуры и влаги.
Направление течения армированного материала
Для стеклонаполненных пластиков конструкция формы влияет на ориентацию волокон, а значит, и на жёсткость детали по разным направлениям. Поэтому механическая конструкция и литниковая система не должны проектироваться независимо друг от друга.
Когда металл лучше оставить металлом
У технических пластиков очень широкая область применения, но безусловной заменой металла они не являются.
Переход требует особой осторожности, если деталь:
- долго находится под высокой постоянной нагрузкой;
- работает при температуре, близкой к пределу выбранного материала;
- должна сохранять очень жёсткие размеры при меняющейся влажности;
- испытывает большие контактные давления;
- имеет сильно нагруженную резьбу с частой сборкой и разборкой;
- является частью критического силового или безопасностного узла;
- не допускает заметного прогиба;
- работает в среде, химическую совместимость с которой ещё не подтвердили.
Для таких задач решение может оказаться не «металл или пластик», а комбинацией материалов. Полимер берёт на себя корпус и сложную геометрию, а ось, втулка, резьбовая вставка или силовая закладная остаются металлическими.
Как понять, будет ли замена действительно дешевле
Сравнивать нужно не цену двух заготовок, а стоимость готовой функции.
Для металлического варианта считаются:
- заготовка;
- механическая обработка;
- покрытия и постоперации;
- отдельные крепёжные элементы;
- сборка;
- контроль;
- логистика и масса;
- стоимость каждой следующей детали.
Для литьевой версии:
- разработка полимерной конструкции;
- пресс-форма;
- материал;
- цикл литья;
- возможные закладные и постоперации;
- контроль;
- количество изделий, на которое распределяется стоимость оснастки.
Поэтому переход может быть невыгоден для небольшой изменяющейся партии и очень выгоден для стабильной серии.
Если конструкция пока не подтверждена, до изготовления пресс-формы имеет смысл проверить геометрию на прототипах. Для нагруженных деталей можно рассмотреть , понимая, что печатный образец не воспроизводит один в один свойства будущей литьевой детали.
Практический порядок перехода с металла на пластик
Рабочий процесс лучше начинать не с фразы «сделайте эту же деталь из полиамида», а с технического задания на функцию.
1. Зафиксировать условия эксплуатации.
Нагрузки, температура, среда, ресурс, требования к посадкам и способ сборки.
2. Определить, что в металлической конструкции действительно необходимо.
Иногда часть толщины, крепежа и отдельных элементов появилась из-за особенностей обработки металла, а не из-за функции изделия.
3. Выбрать несколько кандидатов по материалу.
Например, POM, обычный полиамид, стеклонаполненный PA или более специализированный инженерный полимер.
4. Перепроектировать геометрию под литьё.
Сечения, рёбра, бобышки, радиусы, уклоны, места соединений и направление нагрузки рассматриваются заново.
5. Проверить конструкцию до серийной оснастки.
Посадки и сборку можно подтвердить прототипом, а механические характеристики - расчётом и испытаниями в условиях, близких к эксплуатации.
6. Только после этого считать экономику серии.
Именно на этом этапе становится понятно, оправдает ли снижение себестоимости вложения в пресс-форму.
В 3DRoom такую задачу имеет смысл рассматривать именно как производственный проект: от исходной геометрии и требований к материалу до выбора технологии для требуемого объёма. Если нужно оценить возможность замены металлической детали техническим пластиком и понять экономику будущей партии, можно заказать расчёт.
Главное: заменять нужно не материал, а конструктивное решение
Самые удачные проекты по переходу с металла на пластик редко выглядят как две одинаковые детали разного цвета.
Полимерная версия обычно получает другую толщину стенок, рёбра, более плавные переходы, интегрированный крепёж и иногда металлические закладные. В результате она использует преимущества литья, а не пытается имитировать деталь, изначально спроектированную под фрезеровку, штамповку или литьё металла.
Именно поэтому вопрос «выдержит ли стеклонаполненный полиамид вместо алюминия» слишком общий. Правильнее спросить: можно ли эту функцию выполнить полимерной деталью при заданной нагрузке, температуре, ресурсе и тираже?
Если ответ положительный, выигрыш может появиться сразу в нескольких местах: в массе, количестве операций, сборке и стоимости серийного изделия.


