


Литье пластмасс под давлением: технология, этапы и особенности производства
Литье пластмасс под давлением является одним из наиболее востребованных способов серийного производства деталей из полимерных материалов. Технология позволяет получать изделия сложной геометрии, поддерживать стабильные размеры от партии к партии и выпускать большое количество одинаковых компонентов с высокой скоростью. Метод применяется при изготовлении корпусов, крепежных элементов, технических деталей, элементов оборудования, бытовых изделий и множества других пластиковых компонентов.
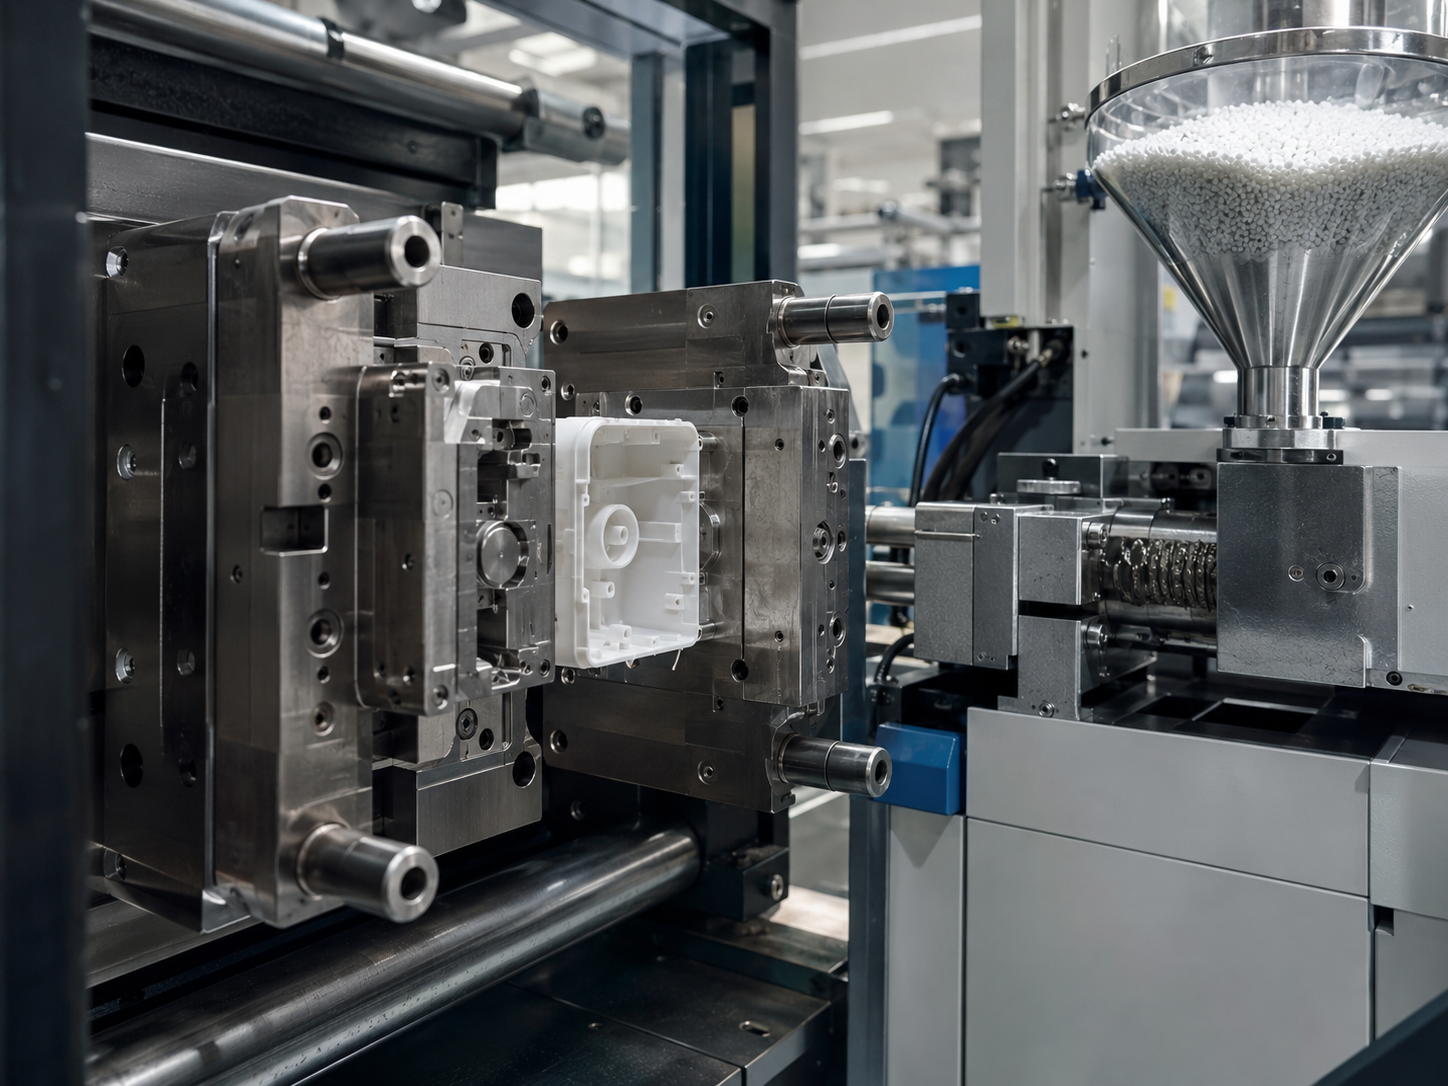
Главная особенность технологии заключается в том, что расплавленный полимер под давлением подается внутрь заранее изготовленной пресс-формы. После охлаждения материал принимает необходимую геометрию, форма раскрывается, а готовая деталь извлекается.
При правильно спроектированном изделии и грамотно изготовленной оснастке литье пластмасс под давлением становится эффективным решением для среднего и крупного тиража. Для небольших партий и этапа разработки изделия технологию можно сочетать с 3D-печатью, что позволяет быстрее проверять конструкцию до изготовления полноценной пресс-формы.
Компания 3DROOM предоставляет услуги 3D-печати и литья пластиковых изделий, помогая пройти путь от цифровой модели и прототипа до производства готовой партии деталей.
Что такое литье пластмасс под давлением
Литье пластика представляет собой технологический процесс, при котором гранулированное полимерное сырье нагревается до пластичного или расплавленного состояния, после чего с помощью термопластавтомата подается в полость пресс-формы.
Внутренняя поверхность формы фактически определяет внешний вид будущего изделия. Поэтому точность изготовления оснастки непосредственно влияет на размеры, качество поверхности и повторяемость деталей.
Типичный производственный цикл включает несколько операций:
- Загрузка полимерного сырья.
- Нагрев и пластикация материала.
- Смыкание пресс-формы.
- Впрыск расплава.
- Выдержка под давлением.
- Охлаждение пластика.
- Раскрытие формы.
- Извлечение готовой детали.
- Проверка изделия и, при необходимости, удаление литников.
После завершения цикла оборудование практически сразу может начинать изготовление следующего изделия.
Именно высокая повторяемость процесса делает литье пластика под давлением удобным способом массового производства.
Как работает термопластавтомат
Основным оборудованием для производства является термопластавтомат, который часто сокращенно называют ТПА.
Конструкция оборудования может различаться, однако принцип работы большинства машин похож. В состав ТПА входят узел пластикации, шнек, цилиндр с зонами нагрева, механизм впрыска, система смыкания пресс-формы и управляющая автоматика.
Полимерные гранулы загружаются в бункер. Затем материал поступает внутрь нагретого цилиндра. Вращающийся шнек перемещает пластик вперед и одновременно способствует его равномерному нагреву.
Когда необходимая порция материала подготовлена, шнек начинает работать подобно поршню и под высоким давлением перемещает расплав через сопло в пресс-форму.
После заполнения формы начинается охлаждение изделия. Когда пластик становится достаточно твердым, форма раскрывается, а система толкателей извлекает деталь.
Параметры процесса настраиваются индивидуально. Учитываются тип полимера, размеры изделия, толщина стенок, конфигурация пресс-формы и требования к внешнему виду детали.
Для чего нужна пресс-форма
Пресс-форма является одним из ключевых элементов технологического процесса. Это специальная оснастка, внутри которой расположена формообразующая полость будущего изделия.
Чаще всего пресс-форма состоит из двух основных частей. После их смыкания внутри образуется пространство, которое заполняется расплавленным пластиком.
Однако современная оснастка может быть значительно сложнее. В конструкции могут присутствовать:
- подвижные элементы;
- ползуны;
- вставки;
- толкатели;
- литниковая система;
- каналы охлаждения;
- направляющие элементы;
- горячеканальная система;
- сменные формообразующие вставки.
Чем сложнее геометрия детали, тем более серьезные требования предъявляются к проектированию формы.
Ошибки на этом этапе могут привести к появлению облоя, утяжин, недолива, деформации изделия или проблемам с извлечением детали.
Поэтому проектирование изделия для литья желательно проводить с учетом особенностей будущего производства еще до изготовления оснастки.
Из каких пластиков можно изготавливать детали
Для литьевого производства используется большое количество термопластичных материалов. Выбор зависит от назначения детали и условий эксплуатации.
ABS
ABS применяется при изготовлении корпусов, элементов оборудования и различных технических изделий. Материал сочетает жесткость, технологичность и достаточно хорошую ударную прочность.
Полипропилен
Полипропилен, или PP, широко используется в бытовых и промышленных изделиях. Он отличается небольшой плотностью, химической стойкостью и хорошей технологичностью.
Из него могут изготавливаться контейнеры, крышки, элементы крепления, технические корпуса и детали с гибкими участками.
Полиэтилен
Полиэтилен существует в различных вариантах плотности и используется для производства множества изделий, от упаковочных компонентов до технических деталей.
Полиамид
Полиамиды востребованы в инженерных изделиях, где важны прочность, износостойкость и способность выдерживать механические нагрузки.
Некоторые марки дополнительно усиливаются стекловолокном.
Поликарбонат
Поликарбонат применяется в изделиях, где необходимы высокая ударопрочность и определенные оптические или температурные свойства.
POM
Полиацеталь часто используется для изготовления шестерен, втулок, направляющих и других деталей, работающих в подвижных механизмах.
Список материалов значительно шире. Под конкретную задачу подбирается полимер с необходимой жесткостью, эластичностью, температурной устойчивостью, химической стойкостью и другими характеристиками.
Основные этапы производства пластиковых изделий
Профессиональное производство пластиковых изделий начинается задолго до запуска термопластавтомата.
Разработка 3D-модели
Первый этап заключается в создании цифровой модели будущей детали.
Если заказчик уже имеет готовую модель, специалисты проверяют ее на технологичность. Если исходной документации нет, модель может быть разработана по чертежам, образцу или техническому заданию.
При проектировании важно учитывать:
- толщину стенок;
- уклоны;
- радиусы;
- расположение ребер жесткости;
- места разъема формы;
- возможное расположение литника;
- особенности извлечения детали;
- усадку выбранного полимера.
Модель, которая хорошо выглядит на экране компьютера или успешно печатается на 3D-принтере, не всегда автоматически подходит для литья.
Поэтому перед изготовлением пресс-формы конструкция адаптируется под выбранную технологию.
Создание прототипа
Перед инвестициями в производственную оснастку полезно изготовить физический прототип.
3D-печать позволяет проверить:
- реальные размеры;
- собираемость конструкции;
- расположение отверстий;
- эргономику;
- соответствие сопрягаемых элементов;
- общий внешний вид изделия.
При обнаружении недостатков модель корректируется на цифровом этапе.
Такой подход особенно полезен при разработке нового продукта. Стоимость изменения 3D-модели значительно ниже, чем переделка уже изготовленной металлической пресс-формы.
Именно поэтому сочетание аддитивных технологий и последующего литьевого производства часто помогает ускорить разработку.
Проектирование пресс-формы
После утверждения конструкции создается модель производственной оснастки.
Инженеру необходимо определить расположение детали внутри формы, место подачи материала, систему охлаждения и способ извлечения изделия.
Дополнительно анализируется движение расплава внутри полости.
Для сложных проектов могут потребоваться специальные вставки и подвижные механизмы.
Изготовление оснастки
Следующий этап включает механическую обработку элементов пресс-формы.
Требуемые поверхности создаются с высокой точностью, поскольку даже небольшая погрешность формы может повлиять на геометрию готовых деталей.
После изготовления отдельных компонентов производится сборка и проверка оснастки.
Пробное литье
Перед серийным запуском выполняются тестовые циклы.
Полученные изделия проверяются по размерам, поверхности, наличию дефектов и другим параметрам.
На этом этапе подбираются оптимальные настройки оборудования:
- температура цилиндра;
- температура пресс-формы;
- скорость впрыска;
- давление;
- время выдержки;
- продолжительность охлаждения.
При необходимости параметры корректируются.
Серийное производство
После утверждения тестовых образцов начинается выпуск партии.
Правильно настроенный процесс позволяет получать большое количество практически идентичных изделий.
Почему важна одинаковая толщина стенок
Одна из основных рекомендаций при проектировании литых деталей заключается в стремлении к равномерной толщине стенок.
Если один участок изделия значительно толще другого, материал будет охлаждаться неравномерно. Это может привести к появлению внутренних напряжений, деформации и утяжин.
Вместо чрезмерного увеличения толщины часто применяют ребра жесткости.
Они позволяют увеличить конструктивную прочность детали без значительного роста массы и расхода сырья.
Переходы между участками желательно делать плавными. Резкие изменения геометрии могут отрицательно влиять на движение расплава и охлаждение детали.
Зачем нужны технологические уклоны
После затвердевания пластика готовое изделие необходимо извлечь из формы.
Если вертикальная поверхность детали выполнена полностью параллельно направлению раскрытия формы, извлечение может быть затруднено.
Поэтому в конструкции предусматриваются небольшие технологические уклоны.
Их величина зависит от материала, глубины элемента, фактуры поверхности и особенностей формы.
Наличие правильно рассчитанных уклонов снижает риск повреждения изделия во время извлечения и помогает увеличить стабильность производственного процесса.
Типичные дефекты при литье пластика
Даже современное оборудование не исключает появления брака, если изделие спроектировано неправильно или нарушены параметры производства.
Недолив
Часть формы остается незаполненной материалом.
Причиной может быть недостаточное давление, слишком низкая температура расплава, неудачное расположение литника или слишком тонкий участок детали.
Облой
На линии соединения элементов пресс-формы появляется тонкий слой лишнего пластика.
Такой дефект может быть связан с настройками давления, особенностями формы или состоянием оснастки.
Утяжины
На поверхности детали появляются небольшие впадины.
Часто они возникают рядом с массивными участками или ребрами, где материал охлаждается дольше.
Деформация
После извлечения изделие может изменить геометрию.
Причиной становится неравномерная усадка и охлаждение различных участков.
Линии спая
Если два потока расплавленного материала встречаются внутри формы, на поверхности может появиться заметная линия.
Это особенно важно учитывать для изделий с повышенными требованиями к внешнему виду.
Многие дефекты удается предотвратить еще на этапе проектирования детали и пресс-формы.
Преимущества литья пластмасс под давлением
У технологии есть несколько существенных преимуществ.
Высокая производительность
После настройки оборудования один цикл может занимать относительно небольшое время. Это делает технологию подходящей для производства крупных партий.
Повторяемость
Использование одной пресс-формы позволяет получать изделия с практически одинаковой геометрией.
Это особенно важно для деталей, которые используются при последующей сборке.
Сложная форма изделий
Технология позволяет производить корпуса, защелки, ребра, посадочные элементы и множество других конструктивных элементов в рамках одной детали.
Выбор материалов
Современное литье пластмасс позволяет использовать широкий перечень полимеров с разными свойствами.
Низкая стоимость одной детали при больших тиражах
Главные первоначальные расходы связаны с подготовкой производства и изготовлением пресс-формы.
После запуска серии стоимость оснастки распределяется на весь тираж. Чем больше количество изделий, тем меньшая доля затрат на пресс-форму приходится на одну деталь.
Какие ограничения есть у технологии
Несмотря на преимущества, литье подходит не для каждой задачи.
Главное ограничение связано с изготовлением пресс-формы.
Для выпуска нескольких единичных деталей производство полноценной оснастки может оказаться экономически неоправданным.
В такой ситуации часто удобнее использовать 3D-печать.
Еще одно ограничение связано с конструкцией изделия. Некоторые формы невозможно получить с помощью простой двухкомпонентной оснастки. Потребуются подвижные элементы, дополнительные вставки или изменение геометрии детали.
Поэтому выбор технологии должен зависеть не только от материала, но и от предполагаемого тиража.
Литье пластика или 3D-печать
Эти технологии не обязательно конкурируют друг с другом. На практике они хорошо дополняют друг друга.
3D-печать особенно удобна для:
- единичных изделий;
- прототипов;
- тестирования конструкции;
- небольших партий;
- экспериментальных проектов;
- деталей, которые часто изменяются.
Литье пластика под давлением становится особенно эффективным, когда конструкция уже утверждена и требуется стабильное серийное производство.
Например, сначала можно напечатать несколько вариантов корпуса, проверить расположение креплений и провести сборочные испытания. После утверждения финальной версии создается пресс-форма и начинается серийный выпуск.
Таким образом снижается риск обнаружить серьезную конструктивную ошибку уже после изготовления дорогостоящей оснастки.
От чего зависит стоимость литья пластмасс
Цена проекта складывается из нескольких составляющих.
Сложность детали
Чем сложнее геометрия, тем сложнее конструкция пресс-формы.
Наличие поднутрений, внутренних элементов и боковых отверстий может потребовать дополнительных механизмов.
Размер изделия
Большие детали требуют соответствующего размера оснастки и оборудования с необходимым усилием смыкания.
Выбранный материал
Стоимость разных полимеров может существенно отличаться.
Кроме цены самого сырья, значение имеют режимы переработки и особенности материала.
Количество гнезд
Пресс-форма может одновременно производить одну или несколько деталей.
Многогнездная форма сложнее и дороже, однако позволяет увеличить производительность при больших объемах.
Тираж
Количество изделий является одним из главных факторов при расчете экономики проекта.
Для крупного тиража первоначальные расходы на оснастку распределяются на большое количество деталей.
Требования к поверхности
Если изделию требуется декоративная фактура, полировка или особо высокое качество поверхности, это учитывается при производстве формообразующих элементов.
Поэтому точную стоимость проекта корректно рассчитывать только после анализа 3D-модели, материала и предполагаемого объема выпуска.
Когда выгодно переходить от 3D-печати к литью
Универсального количества изделий, после которого обязательно нужно переходить на литье, не существует.
Экономика зависит от размера детали, материала, времени печати, сложности пресс-формы и стоимости оборудования.
Небольшая простая деталь может стать выгодной для литья при одном объеме, а крупная сложная конструкция при совершенно другом.
Поэтому обычно сравниваются два сценария.
В первом случае рассчитывается стоимость изготовления всего тиража методом 3D-печати.
Во втором учитывается изготовление пресс-формы, подготовка производства и стоимость одной литой детали.
Точка пересечения расходов помогает определить подходящую технологию.
Для бизнеса такой расчет особенно важен. Иногда имеет смысл напечатать первые десятки или сотни изделий, проверить спрос на продукт, а уже после подтверждения спроса инвестировать в промышленную оснастку.
Где применяется литье пластмасс
Технология используется практически во всех областях, где встречаются серийные пластиковые компоненты.
Среди распространенных направлений:
- приборостроение;
- электроника;
- производство оборудования;
- автомобильные компоненты;
- бытовые изделия;
- упаковка;
- мебельная фурнитура;
- технические корпуса;
- крепежные элементы;
- комплектующие для механизмов;
- элементы строительного оборудования;
- товары массового потребления.
В одной пресс-форме можно получать как относительно простые элементы, так и сложные технические изделия с высокой детализацией.
Как подготовить проект к производству
Чтобы заказать производство пластиковых изделий, желательно подготовить максимально подробную информацию о будущем продукте.
Полезно предоставить:
- 3D-модель;
- чертеж;
- размеры;
- предполагаемый материал;
- необходимое количество деталей;
- требования к поверхности;
- цвет;
- условия эксплуатации;
- информацию о механических нагрузках;
- требования к точности.
Если часть параметров пока неизвестна, их можно определить во время инженерной проработки.
Особенно важно заранее сообщить о критических размерах. Если деталь должна соединяться с другими компонентами, желательно предоставить информацию обо всей сборке.
Как 3DROOM может помочь с производством пластиковых изделий
Производство новой пластиковой детали удобно начинать с цифровой модели и проверки конструкции.
В 3DROOM можно использовать 3D-печать для создания прототипов и тестовых изделий, а для серийных задач рассматривать дальнейшее производство методом литья.
Такой подход помогает выстроить последовательный процесс:
- Подготовить или доработать 3D-модель.
- Изготовить прототип.
- Проверить размеры и собираемость.
- При необходимости скорректировать конструкцию.
- Подготовить изделие к серийному производству.
- Рассчитать оснастку и тираж.
- Запустить производство.
Предварительное прототипирование особенно полезно для новых изделий, корпусов и технических компонентов, где необходимо проверить несколько вариантов конструкции.
Заказать расчет проекта можно, предоставив специалистам 3D-модель, чертеж или описание будущего изделия.
Как повысить эффективность серийного производства
Экономика проекта зависит не только от стоимости сырья.
Существенное влияние оказывает конструкция самого изделия.
Например, уменьшение лишней массы пластика позволяет сократить расход полимера и иногда уменьшить время охлаждения. Грамотно расположенные ребра помогают сохранить жесткость без создания массивных участков.
Также имеет значение количество деталей, которое производится за один цикл.
При больших тиражах многогнездная форма способна существенно повысить производительность. При небольших объемах сложная многогнездная оснастка может не окупить дополнительные расходы.
Поэтому техническое решение необходимо выбирать с учетом всей серии, а не только стоимости одного производственного цикла.
Почему прототипирование снижает риски
Одна из наиболее дорогих ошибок при запуске нового пластикового изделия заключается в изготовлении пресс-формы по конструкции, которая еще не прошла полноценную проверку.
После производства металлической оснастки значительное изменение геометрии детали может потребовать сложной доработки или изготовления новых элементов формы.
3D-печать позволяет проверить конструкцию заранее.
На этапе прототипа можно обнаружить слишком тонкие стенки, неудобное расположение крепежа, проблемы сборки, ошибки в размерах и недостаточную жесткость.
После нескольких итераций заказчик получает более подготовленную модель, которую можно переводить в серийное производство.
Именно поэтому современные производственные процессы часто объединяют аддитивное прототипирование и последующее литье пластмасс под давлением.
Заключение
Литье под давлением остается одной из основных технологий изготовления серийных пластиковых деталей. Оно позволяет получать сложные изделия, поддерживать стабильность размеров и эффективно выпускать крупные партии.
При этом успешный результат зависит не только от термопластавтомата. Большую роль играют проектирование детали, выбор материала, конструкция пресс-формы, расположение литников, система охлаждения и правильно подобранные режимы производства.
Если изделие находится на стадии разработки, разумно сначала изготовить прототип с помощью 3D-печати. После проверки геометрии и утверждения конструкции можно переходить к проектированию оснастки и запуску серии.
Такой подход особенно удобен при разработке корпусов, технических компонентов, деталей оборудования и других изделий, которые в дальнейшем планируется производить большими партиями.
Для расчета проекта по литью пластмасс, 3D-печати или комплексной подготовке изделия к серийному производству можно обратиться в 3DROOM и предоставить 3D-модель, чертеж либо техническое задание.


