


Борьба с расслоением пластика при 3D-печати: как вернуть детали межслойную прочность
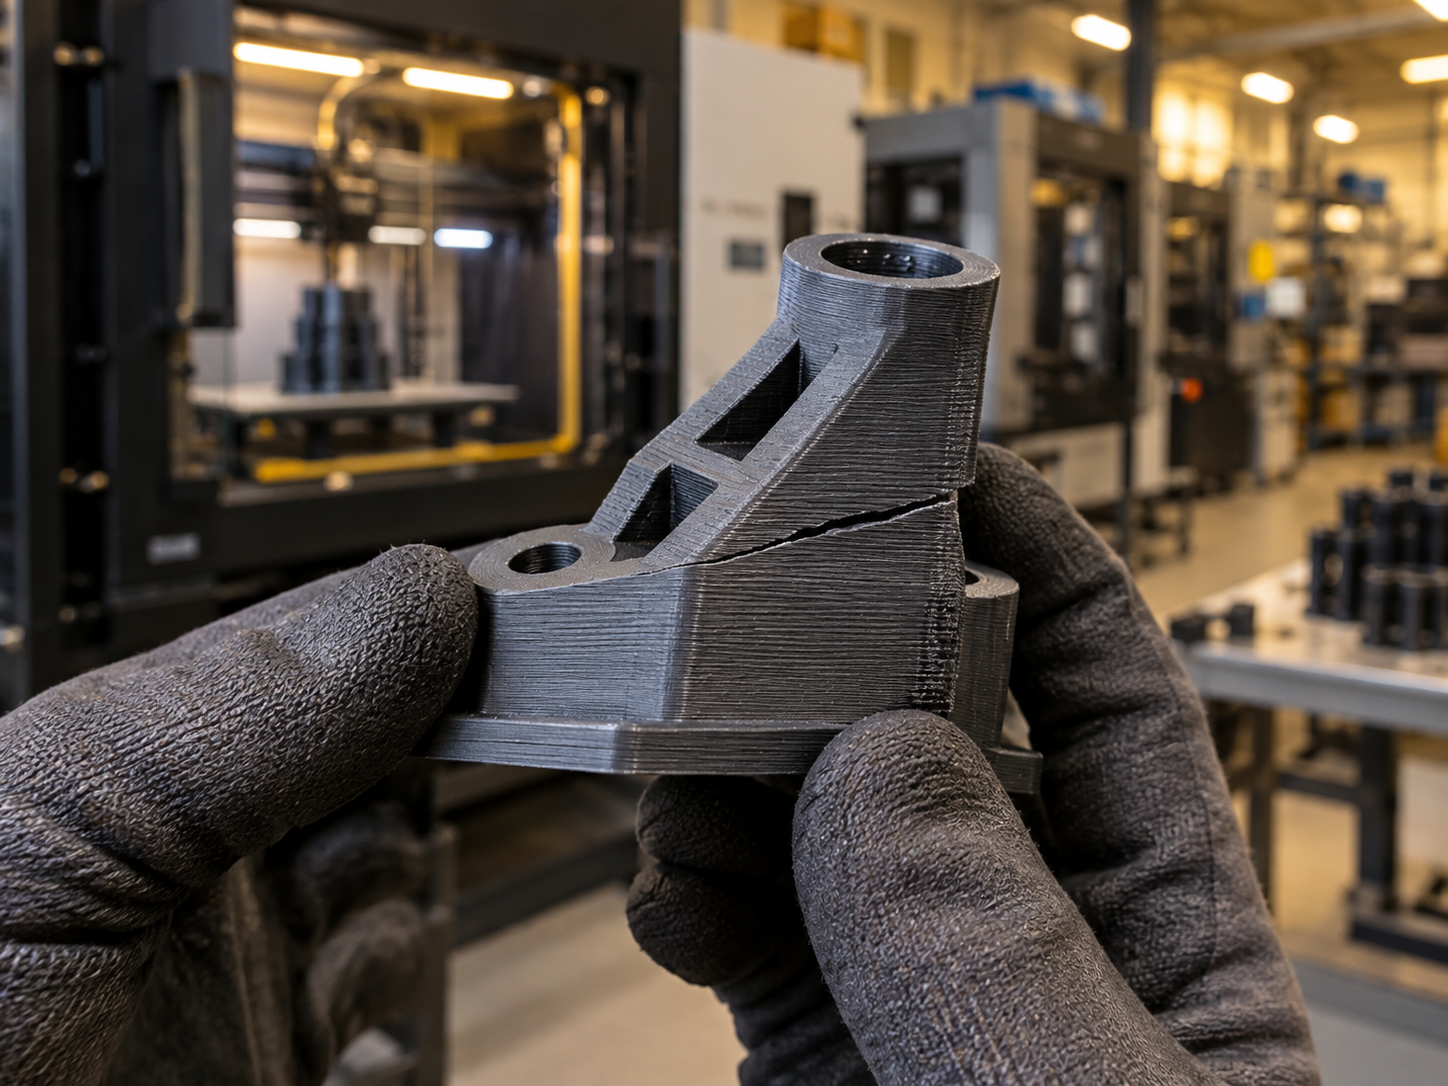
Деталь может выглядеть нормально сразу после печати, а затем треснуть по горизонтальной линии при затяжке крепежа, изгибе или первом рабочем испытании. Для функционального изделия это опаснее, чем заметный косметический дефект: внешне результат приемлемый, но фактическая прочность уже ниже требуемой.
Так проявляется расслоение, или деламинация, при FDM-печати. Слои пластика недостаточно хорошо соединяются между собой, и нагрузка разделяет изделие по границе их контакта.
Исправлять такой дефект только повышением температуры сопла не всегда правильно. Причина может быть в слишком интенсивном охлаждении, нестабильной подаче материала, влажном филаменте, ориентации модели или сочетании сразу нескольких факторов.
Что считается расслоением пластика
При FDM-печати изделие формируется последовательным нанесением расплавленного термопласта. Новый слой должен достаточно хорошо соединиться с предыдущим, пока материал способен сформировать прочный межслойный контакт.
Расслоение возникает, когда эта связь оказывается слабее внутренних напряжений или рабочей нагрузки. На детали появляются трещины вдоль слоёв, локальные разрывы стенок, а иногда изделие буквально разделяется на несколько частей.
Prusa описывает типичный механизм так: разные участки модели охлаждаются с разной скоростью, возникают деформационные усилия, и если они превышают прочность межслойного соединения, слои расходятся.
Для прототипа, который нужен только для оценки формы, небольшой дефект иногда не критичен. Для корпуса оборудования, кронштейна, крепления, оснастки или другой функциональной детали это уже причина для браковки.
Сначала нужно исключить похожие дефекты
Не каждую горизонтальную щель стоит считать деламинацией.
Недоэкструзия
Если материала подаётся недостаточно, между линиями и слоями появляются пустоты. Внешне они могут напоминать расслоение, но первичная проблема находится в системе подачи: загрязнённое сопло, нестабильная экструзия, неверный поток или другие нарушения.
Коробление
При короблении деталь деформируется из-за усадки. Например, углы поднимаются от стола или большая плоская поверхность выгибается. Сильные внутренние напряжения при этом действительно могут затем привести к расслоению, но это уже следующий этап проблемы.
На 3droom.pro отдельно разобрано, .
Плохая адгезия первого слоя
Если изделие отрывается от рабочего стола, проблема находится в зоне контакта модели с поверхностью печати. Деламинация же происходит между уже сформированными слоями самой детали.
Такое разделение причин экономит время: бессмысленно бесконечно калибровать первый слой, если трещина появляется на середине высоты корпуса.
Причина 1. Недостаточная температура экструзии
Для хорошего соединения новый слой должен передать достаточно тепла предыдущему и сформировать с ним прочную связь.
Если температура расплава слишком низкая, пластик успевает остыть до того, как контакт станет достаточно прочным. В результате геометрия может выглядеть приемлемо, но изделие легче ломается по слоям.
Практический подход:
- проверить, соответствует ли температура диапазону производителя конкретного филамента;
- исключить ошибочный профиль материала в слайсере;
- при признаках слабой адгезии повышать температуру постепенно, а не сразу выставлять максимальное значение;
- оценивать не только поверхность, но и результат механического испытания образца.
Prusa при диагностике расслоения рекомендует корректировать температуру небольшими шагами, одновременно контролируя результат.
Но повышение температуры не должно превращаться в универсальное решение. Чрезмерный нагрев способен ухудшить поверхность, геометрию и свойства самого полимера. Поэтому ориентироваться нужно на рабочий диапазон материала, а не на принцип «чем горячее, тем прочнее».
Причина 2. Слишком быстрое охлаждение
Свежий слой может быть нанесён правильно, но затем слишком быстро потерять температуру.
Типичные источники проблемы:
- чрезмерный обдув детали;
- поток холодного воздуха в рабочей зоне;
- открытая камера при печати материала с заметной усадкой;
- резкие изменения температуры окружающей среды;
- большая модель, разные зоны которой охлаждаются неодинаково.
Сильный обдув нужен не всем материалам. Для некоторых пластиков он помогает формировать мосты и нависающие элементы, но одновременно способен ухудшать межслойное соединение. Prusa отдельно указывает, что чрезмерное охлаждение может приводить к короблению и разделению слоёв.
Особенно чувствительны к температурной стабильности ABS и похожие материалы с выраженной усадкой. Для них закрытая рабочая зона часто играет гораздо большую роль, чем небольшая корректировка температуры сопла.
Причина 3. Нестабильная подача пластика
Межслойная прочность зависит не только от температуры, но и от того, сколько материала фактически поступило в модель.
Если экструзия нестабильна, новый слой соприкасается с предыдущим не по всей необходимой площади. В отдельных местах образуются пустоты, и именно там позднее начинается разрушение.
Проверяют:
- состояние сопла;
- стабильность подачи филамента;
- настройки потока;
- работу подающего механизма;
- отсутствие периодических пропусков;
- соответствие фактической экструзии выбранному профилю.
Увеличивать поток наугад не стоит. Если причина, например, в частичном засоре, программная компенсация может лишь замаскировать неисправность и создать новые дефекты.
Причина 4. Влажный филамент
Влага часто проявляется не одной проблемой, а сразу несколькими.
При нагреве вода, попавшая в материал, превращается в пар. Экструзия становится менее стабильной, могут появляться пузырьки, пористость, шероховатость и локальные пропуски. Вместе с этим снижается качество соединения слоёв.
На 3droom.pro уже есть отдельный разбор и рекомендации по .
Заподозрить материал стоит, если одновременно с расслоением появились:
- потрескивание при экструзии;
- неровный поток расплава;
- пузырьки или кратеры;
- неожиданная шероховатость поверхности;
- повышенная хрупкость напечатанной детали.
В такой ситуации настройка температуры без подготовки материала может не дать стабильного результата.
Причина 5. Неудачная ориентация детали
Даже идеально настроенная FDM-печать остаётся послойным процессом.
Это означает, что направление нагрузки относительно слоёв необходимо учитывать ещё при подготовке модели. Если рабочее усилие пытается разорвать деталь поперёк слоёв, межслойное соединение становится критической зоной конструкции.
UltiMaker рекомендует при проблемах с межслойной адгезией пересматривать ориентацию модели так, чтобы уменьшить напряжения, направленные перпендикулярно слоям.
Это особенно актуально для:
- кронштейнов;
- защёлок;
- крепёжных элементов;
- петель;
- корпусов с нагруженными ушками;
- деталей с тонкими перемычками;
- элементов, работающих на изгиб или растяжение.
Иногда изменение ориентации даёт больший эффект, чем попытка «усилить» ту же модель дополнительным заполнением.
Для производственного заказа этот вопрос желательно решать до запуска всей партии. На странице технология рассматривается именно как способ изготовления функциональных моделей и прототипов, поэтому требования к нагрузке лучше передавать вместе с 3D-моделью.
Причина 6. Геометрия сама создаёт высокие внутренние напряжения
Расслоение не всегда означает плохие настройки принтера.
Большая плоская деталь, резкие переходы между тонкими и массивными участками, длинные стенки и неудачное расположение элементов способны создавать условия, при которых усадочные напряжения концентрируются в определённой зоне.
В результате можно долго искать «идеальную температуру», хотя проблема частично заложена в конструкции.
При подготовке функциональной детали полезно проверить:
- нет ли резких перепадов толщины;
- где проходят наиболее нагруженные зоны;
- как направлены слои относительно рабочего усилия;
- можно ли изменить ориентацию;
- требуется ли локально изменить геометрию;
- подходит ли выбранный материал для размера и назначения изделия.
Если расслоение повторяется в одном и том же месте на нескольких деталях, это сильный повод проверить не только режим печати, но и конструкцию.
В каком порядке искать причину
Когда нужно быстро локализовать дефект, лучше идти от простого к сложному.
Шаг 1. Посмотрите, где появляется трещина
Если она проходит чисто по границе слоёв, вероятна слабая межслойная связь. Если рядом видны пропуски материала, сначала стоит проверить экструзию.
Шаг 2. Проверьте материал
Катушка должна соответствовать профилю печати и быть в нормальном состоянии. При признаках влаги сначала приводят в порядок филамент, а уже затем сравнивают настройки.
Шаг 3. Проверьте температуру и охлаждение
Сопло, обдув и температура рабочей зоны работают вместе. Изменение одного параметра может не решить проблему, если другой продолжает создавать сильный температурный градиент.
Шаг 4. Проверьте стабильность подачи
Нужна непрерывная экструзия без локальных недоливов и пропусков.
Шаг 5. Оцените ориентацию
Нужно понять не только, красиво ли деталь расположена на столе, но и как она будет работать после печати.
Шаг 6. Испытайте образец до запуска партии
Для функционального изделия визуального контроля недостаточно. Если разрушение по слоям критично, образец нужно проверять в условиях, близких к реальной нагрузке.
Подход к приемке напечатанных изделий подробнее описан в материале о .
Почему «добавить заполнение» не всегда помогает
При расслоении часто пытаются сразу увеличить процент заполнения модели.
Но если внешняя стенка и соседние слои плохо соединены между собой, дополнительный материал внутри не устраняет первопричину. Деталь может стать тяжелее и дольше печататься, а слабая граница останется на том же месте.
Сначала нужно восстановить нормальное формирование слоёв. После этого уже имеет смысл оценивать количество периметров, заполнение и другие параметры прочности под конкретную нагрузку.
Когда проблема уже не в настройках
Иногда после корректировки режима становится понятно, что FDM в выбранной конфигурации просто не соответствует требованиям детали.
Например, изделие работает при нагрузке, направленной на разрыв слоёв, геометрию нельзя выгодно переориентировать, а требования к механическим свойствам значительно выше возможностей текущей комбинации материала и технологии.
Тогда правильный вопрос звучит не «как ещё настроить принтер», а «каким способом изготовить эту деталь надёжнее».
Для одного проекта решением может стать изменение конструкции. Для другого подойдёт иной материал или технология 3D-печати. Если изделие прошло прототипирование и требуется повторяемая серия, имеет смысл отдельно оценить и другие методы производства.
Что передать подрядчику, если нужна прочная функциональная деталь
Одной STL-модели иногда недостаточно.
Полезно сразу указать:
- назначение изделия;
- направление основных нагрузок;
- температурные условия эксплуатации;
- критичные места крепления;
- требования к поверхности;
- количество деталей;
- что уже происходило с предыдущими образцами;
- является ли разрушение по слоям недопустимым критерием.
Тогда ориентацию, материал и режим производства можно выбирать не по внешнему виду модели, а под её реальную работу.
Если нужно определить причину расслоения или подобрать способ изготовления функциональной детали под конкретную нагрузку и тираж, можно передать исходные данные специалистам 3DRoom и заказать расчёт.
Главное: бороться нужно не с трещиной, а с причиной
Расслоение пластика при FDM-печати появляется тогда, когда межслойная связь оказывается недостаточной для внутренних или рабочих нагрузок.
Чаще всего диагностика сводится к нескольким направлениям: температура экструзии, охлаждение, стабильность подачи, состояние филамента, ориентация и геометрия детали.
Для единичного прототипа достаточно добиться визуально целого изделия. Для рабочей детали или партии критерий другой: дефект не должен возвращаться при повторной печати и эксплуатации. Именно поэтому производственная борьба с расслоением начинается не с одного параметра слайсера, а с последовательной проверки всего процесса.


