


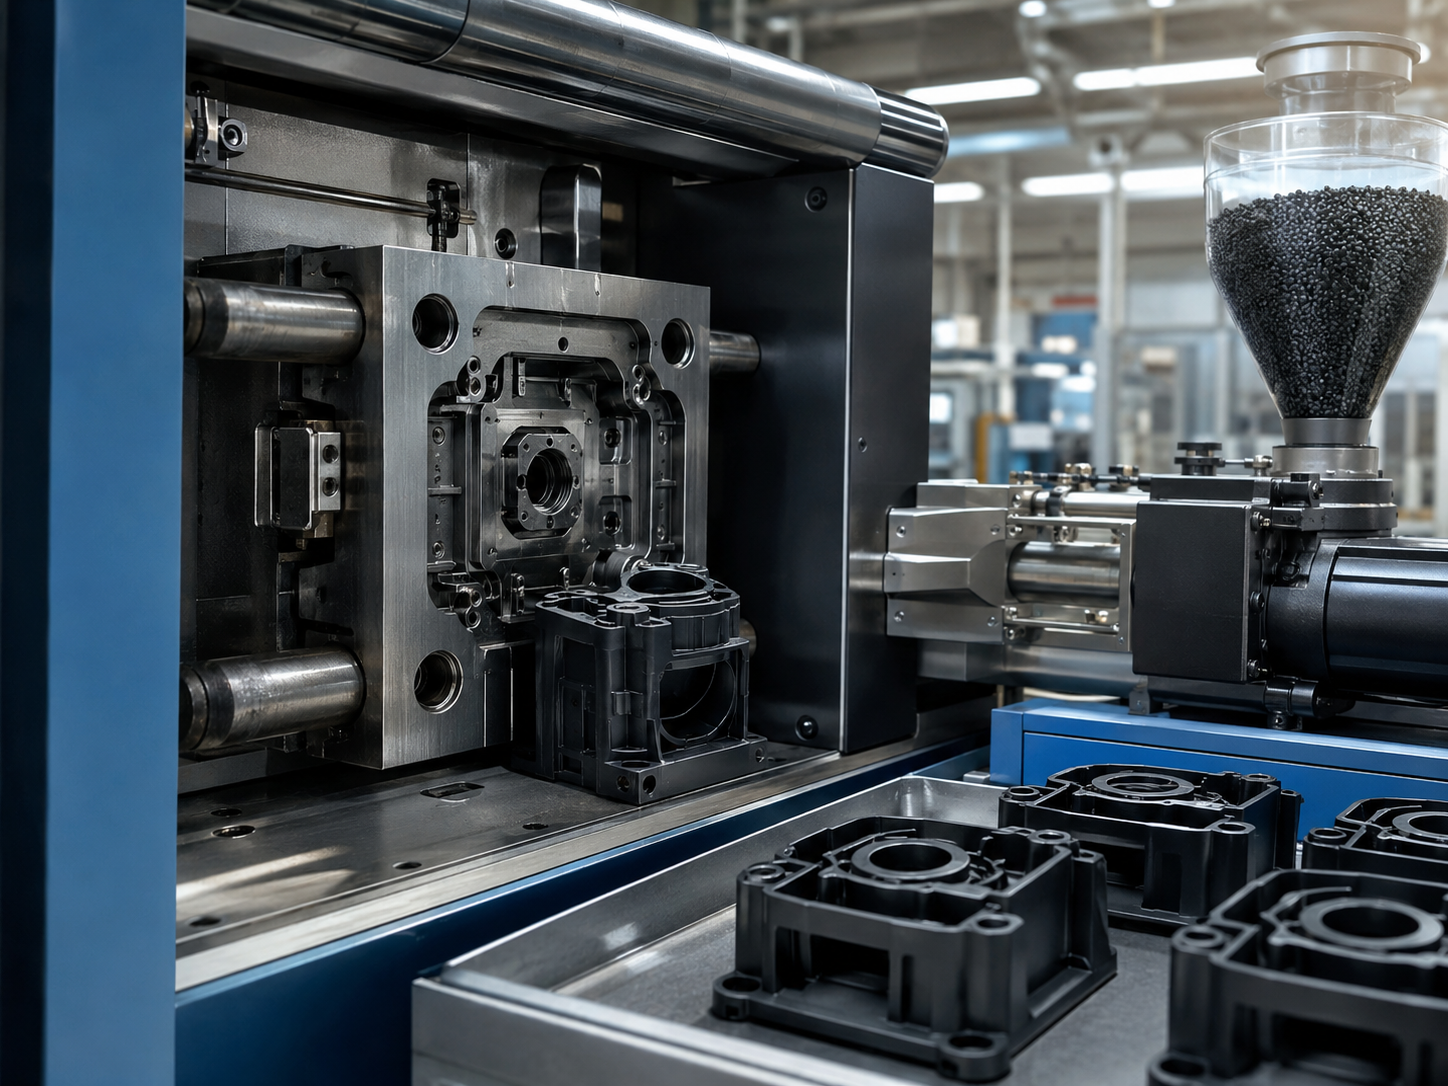
Изготовление изделий на ТПА: технология серийного производства пластиковых деталей
Изготовление изделий на ТПА является одним из основных способов промышленного производства деталей из термопластичных полимеров. Технология позволяет получать пластиковые компоненты сложной формы с высокой повторяемостью размеров, аккуратной поверхностью и стабильными характеристиками. После подготовки пресс-формы один технологический цикл может занимать относительно немного времени, поэтому метод особенно выгоден при выпуске средних и крупных партий продукции.
Термопластавтоматы применяются для производства корпусов, крышек, заглушек, креплений, элементов оборудования, деталей бытовой техники, комплектующих для электроники, автомобильных компонентов, технических изделий и множества других пластиковых деталей.
Компания 3DROOM занимается изготовлением пластиковых изделий, 3D-печатью и производственными технологиями, которые позволяют пройти путь от идеи и прототипа до готовой серии. При выборе технологии учитываются геометрия детали, предполагаемый тираж, материал, требования к точности и экономическая целесообразность проекта.
Что такое ТПА
ТПА, или термопластавтомат, представляет собой промышленное оборудование для переработки термопластов методом литья под давлением. Полимерное сырье нагревается внутри цилиндра машины, переходит в пластичное состояние, после чего под давлением подается в закрытую пресс-форму.
Внутри формы находится полость, геометрия которой соответствует будущему изделию. После заполнения формы пластик охлаждается и затвердевает. Затем пресс-форма раскрывается, а готовая деталь извлекается.
На первый взгляд процесс выглядит достаточно просто. Однако качественное изготовление изделий на ТПА требует точного расчета конструкции детали, правильного выбора материала, профессионального проектирования пресс-формы и настройки большого количества технологических параметров.
К ним относятся:
- температура расплава;
- температура пресс-формы;
- давление впрыска;
- скорость заполнения;
- время выдержки под давлением;
- продолжительность охлаждения;
- усилие смыкания;
- режим работы шнека;
- параметры дозирования материала.
Даже небольшое отклонение режима может повлиять на геометрию, внешний вид и механические свойства изделия.
Как происходит изготовление изделий на ТПА
Производственный процесс начинается задолго до запуска термопластавтомата. Наиболее важная часть работы связана с подготовкой изделия к серийному производству.
1. Анализ задачи
На первом этапе необходимо определить назначение детали и условия ее эксплуатации.
Специалисты оценивают:
- размеры изделия;
- толщину стенок;
- форму и сложность геометрии;
- необходимые допуски;
- предполагаемые нагрузки;
- рабочую температуру;
- контакт с влагой, химическими веществами или ультрафиолетом;
- требования к цвету;
- желаемую фактуру поверхности;
- объем будущей партии.
Эти параметры позволяют понять, подходит ли литье под давлением для конкретной задачи.
Для небольшой партии иногда рациональнее использовать 3D-печать. При регулярном производстве сотен, тысяч или десятков тысяч одинаковых деталей переход на ТПА способен значительно снизить стоимость одного изделия.
2. Разработка 3D-модели
Если заказчик предоставляет готовую трехмерную модель, ее необходимо проверить с точки зрения возможности изготовления методом литья под давлением.
Если модели нет, она создается на основе:
- чертежей;
- эскизов;
- технического задания;
- образца существующей детали;
- размеров и описания изделия.
Модель для 3D-печати и модель для литья под давлением могут отличаться.
Конструктору необходимо учитывать технологические уклоны, толщину стенок, расположение ребер жесткости, места разъема пресс-формы, точки подачи материала и особенности извлечения детали.
Почему конструкцию детали необходимо адаптировать под литье
Качественное литье пластмасс на ТПА невозможно рассматривать отдельно от конструкции самого изделия.
Например, слишком толстые участки могут охлаждаться неравномерно. Результатом могут стать усадочные дефекты или изменение геометрии поверхности.
Слишком тонкие стенки способны затруднить заполнение формы расплавом.
Острые переходы между участками разной толщины повышают вероятность появления внутренних напряжений.
Поэтому еще на этапе проектирования желательно соблюдать несколько принципов.
Равномерная толщина стенок
По возможности стенки изделия проектируют приблизительно одинаковой толщины. Если требуется переход между участками, его делают плавным.
Это помогает расплаву равномернее заполнять форму и снижает вероятность дефектов при охлаждении.
Технологические уклоны
Вертикальные поверхности получают небольшой уклон относительно направления извлечения детали.
Он нужен для того, чтобы готовое изделие можно было извлечь из пресс-формы без повреждений.
Ребра жесткости
Вместо значительного увеличения толщины стенки зачастую рациональнее добавить ребра жесткости. Они позволяют повысить прочность конструкции без существенного увеличения расхода материала.
Скругления
Скругленные внутренние переходы помогают уменьшить концентрацию напряжений и улучшают течение расплавленного полимера.
3. Выбор пластика
Следующим этапом становится подбор материала.
Современное производство пластиковых изделий на ТПА позволяет перерабатывать большое количество термопластов. Конкретный материал выбирают в зависимости от назначения продукции.
На практике могут использоваться:
- полипропилен;
- полиэтилен;
- ABS;
- полистирол;
- полиамид;
- поликарбонат;
- POM;
- термопластичные эластомеры;
- различные модифицированные и наполненные полимеры.
У каждого материала есть собственные особенности.
Например, один пластик может хорошо переносить ударные нагрузки, другой отличается жесткостью, третий устойчив к повышенной температуре, а четвертый применяется там, где нужна химическая стойкость.
При выборе важно учитывать не только механические характеристики, но и технологичность материала при литье.
4. Создание прототипа
Перед изготовлением дорогостоящей пресс-формы полезно проверить конструкцию детали физически.
Для этого удобно использовать 3D-печать.
Прототип позволяет оценить:
- реальные размеры;
- эргономику;
- внешний вид;
- сборку с другими компонентами;
- расположение отверстий;
- работу защелок и креплений;
- соответствие изделия исходной задаче.
Если обнаруживается ошибка, трехмерную модель можно изменить до запуска производства оснастки.
Это особенно важно для сложных деталей. Исправление цифровой модели значительно проще, чем переделка уже изготовленной металлической пресс-формы.
Именно поэтому сочетание 3D-печати и литья под давлением является удобной производственной схемой. Сначала можно быстро проверить изделие, затем подготовить конструкцию к серии.
5. Проектирование пресс-формы
Пресс-форма является одним из ключевых элементов технологии.
Она представляет собой технологическую оснастку, внутри которой формируется пластиковая деталь.
Конструкция пресс-формы может включать:
- матрицу;
- пуансон;
- литниковую систему;
- направляющие;
- систему охлаждения;
- выталкиватели;
- ползуны;
- наклонные элементы;
- дополнительные механизмы для формирования сложной геометрии.
Чем сложнее изделие, тем сложнее может оказаться оснастка.
Если деталь имеет боковые отверстия, поднутрения или элементы, препятствующие обычному раскрытию формы, могут потребоваться дополнительные подвижные механизмы.
6. Изготовление пресс-формы
После проектирования начинается производство оснастки.
Для изготовления рабочих элементов формы применяют металлические заготовки, которые обрабатываются с высокой точностью.
Конкретная технология обработки зависит от конструкции пресс-формы. Могут использоваться фрезерование, токарная обработка, шлифование, электроэрозионная обработка и другие методы.
После изготовления элементы пресс-формы собираются и проверяются.
Важно понимать, что стоимость запуска серийного производства во многом определяется именно оснасткой. Поэтому перед ее изготовлением желательно максимально точно утвердить конструкцию будущей детали.
7. Подготовка материала
Полимер обычно поступает на производство в виде гранул.
Перед загрузкой в оборудование некоторые материалы необходимо предварительно высушивать. Наличие лишней влаги способно ухудшить качество переработки и внешний вид готового изделия.
При необходимости в основной материал добавляются:
- красители;
- модифицирующие компоненты;
- специальные наполнители.
После подготовки сырье поступает в загрузочную систему термопластавтомата.
8. Плавление пластика
Гранулы перемещаются внутри нагретого материального цилиндра.
Вращающийся шнек перемешивает и транспортирует полимер вперед. Под действием нагрева и механического воздействия материал постепенно переходит в расплавленное состояние.
Задача оборудования состоит не просто в том, чтобы расплавить гранулы. Необходимо получить максимально однородную массу с параметрами, подходящими для дальнейшего впрыска.
9. Впрыск расплава в пресс-форму
После накопления необходимой дозы пластика начинается впрыск.
Шнек перемещается вперед и подает расплав через сопло в литниковую систему пресс-формы.
Материал должен заполнить всю формообразующую полость до начала значительного охлаждения.
Именно на этом этапе особенно важны правильно подобранные параметры скорости и давления.
Если давления недостаточно, некоторые участки формы могут не заполниться.
Если режим подобран неправильно, возможно появление дефектов поверхности, облоя, внутренних напряжений или других проблем.
10. Выдержка под давлением
После первоначального заполнения формы подача материала может некоторое время продолжаться.
Это необходимо для компенсации объемной усадки пластика во время охлаждения.
Настройки выдержки подбираются индивидуально для конкретного изделия, материала и пресс-формы.
11. Охлаждение
После заполнения формы изделие необходимо охладить до температуры, при которой оно сможет сохранять геометрию после извлечения.
В пресс-формах предусматриваются специальные каналы системы термостатирования.
Продолжительность охлаждения напрямую влияет на длительность всего цикла.
Слишком раннее извлечение может привести к деформации изделия. Чрезмерное увеличение времени охлаждения, напротив, снижает производительность оборудования.
Поэтому режим должен быть оптимизирован.
12. Раскрытие формы и извлечение детали
После достаточного охлаждения пресс-форма раскрывается.
Специальные выталкиватели отделяют изделие от формообразующих элементов. Далее деталь может автоматически перемещаться в приемную зону либо извлекаться с помощью дополнительного оборудования.
После этого форма закрывается и начинается следующий цикл.
Именно повторяемость таких циклов делает изготовление изделий на ТПА подходящим решением для серийного и массового производства.
Какие изделия можно производить на ТПА
Сфера применения технологии чрезвычайно широка.
Метод подходит для производства как небольших элементов, так и достаточно крупных пластиковых компонентов, если их параметры соответствуют возможностям конкретного оборудования и пресс-формы.
На ТПА могут изготавливаться:
- корпуса электронных устройств;
- элементы приборов;
- крышки;
- ручки;
- заглушки;
- втулки;
- фиксаторы;
- кронштейны;
- крепежные детали;
- технические компоненты;
- элементы мебели;
- автомобильные детали;
- изделия для бытового применения;
- компоненты упаковки;
- элементы торгового оборудования;
- пластиковые детали для промышленности.
При наличии грамотно спроектированной оснастки возможно производство изделий достаточно сложной конфигурации.
Преимущества изготовления пластиковых деталей на ТПА
Главное преимущество технологии раскрывается при серийном производстве.
Высокая производительность
После запуска пресс-формы процесс можно повторять многократно. Один цикл включает заполнение, охлаждение, раскрытие формы и извлечение изделия.
При больших партиях это обеспечивает значительно более высокую производительность по сравнению со многими методами поштучного изготовления.
Низкая стоимость единицы при больших тиражах
Начальный этап требует инвестиций в проектирование и производство пресс-формы.
Однако затем одна и та же оснастка используется для выпуска большого количества одинаковых деталей.
По мере увеличения партии стоимость оснастки распределяется между большим количеством изделий, благодаря чему цена одной детали снижается.
Именно поэтому литье пластмасс на ТПА особенно интересно для серийного производства.
Повторяемость геометрии
При стабильном технологическом режиме изделия из одной партии получаются очень похожими друг на друга по размерам и внешнему виду.
Это важно для деталей, которые должны собираться между собой или устанавливаться в другие конструкции.
Сложная геометрия
Литье позволяет получать корпуса, защелки, ребра, бобышки, посадочные элементы и другие функциональные компоненты непосредственно в процессе формования.
Это способно уменьшить количество последующих операций.
Большой выбор материалов
Для производства доступны различные виды термопластов.
Можно подобрать материал с учетом:
- прочности;
- жесткости;
- ударостойкости;
- термостойкости;
- эластичности;
- массы;
- химической стойкости;
- внешнего вида.
Возможность автоматизации
Современное производство пластиковых изделий на ТПА хорошо подходит для автоматизации.
Автоматически могут выполняться загрузка сырья, дозирование, литьевой цикл, извлечение детали и некоторые последующие операции.
Возможные дефекты при литье пластика
Даже качественная пресс-форма сама по себе не гарантирует идеальный результат. Важно правильно настроить оборудование и учитывать характеристики конкретного материала.
Среди возможных дефектов встречаются следующие.
Недолив
Полость пресс-формы заполняется не полностью.
Причиной может быть недостаточное давление, слишком быстрое охлаждение расплава, неправильное расположение литников или другие технологические факторы.
Облой
Тонкий слой пластика появляется в зоне соединения элементов пресс-формы.
Причины могут быть связаны с параметрами процесса, состоянием оснастки или особенностями конструкции.
Усадочные углубления
На поверхности появляются локальные впадины.
Такая проблема нередко связана с массивными участками изделия и неравномерным охлаждением материала.
Коробление
После извлечения деталь изменяет первоначальную геометрию.
На результат могут влиять конструкция изделия, свойства материала и режим охлаждения.
Следы линий спая
Если потоки расплава встречаются внутри формы, на поверхности может сформироваться заметная линия соединения.
При проектировании важно учитывать направление движения материала.
ТПА или 3D-печать: что выбрать
Эти технологии не обязательно являются конкурентами. Во многих проектах они дополняют друг друга.
3D-печать особенно удобна, когда необходимо:
- получить единичную деталь;
- быстро изготовить прототип;
- проверить новую конструкцию;
- выпускать небольшие партии;
- регулярно менять геометрию изделия;
- избежать затрат на традиционную пресс-форму.
Изготовление пластиковых деталей на ТПА становится особенно интересным, когда конструкция уже утверждена и требуется стабильный серийный выпуск.
Условно производственный путь может выглядеть следующим образом:
- Разработка 3D-модели.
- Печать прототипа.
- Проверка сборки и размеров.
- Корректировка конструкции.
- Подготовка модели к литью.
- Проектирование пресс-формы.
- Изготовление оснастки.
- Пробное литье.
- Настройка технологического режима.
- Запуск серии.
Такой подход помогает выявлять конструктивные ошибки до наиболее затратного этапа.
От чего зависит стоимость изготовления изделий на ТПА
Нельзя корректно определить цену только по весу пластика.
На стоимость проекта влияет сразу несколько параметров.
Сложность изделия
Чем сложнее геометрия детали, тем сложнее может быть пресс-форма.
Особое значение имеют поднутрения, внутренние элементы, боковые отверстия и другие особенности конструкции.
Размер изделия
Габариты влияют на размеры пресс-формы, объем впрыска, необходимое усилие смыкания и выбор термопластавтомата.
Количество формующих гнезд
В одной пресс-форме может одновременно производиться одна или несколько деталей.
Многогнездная конструкция способна значительно повысить производительность, однако сама оснастка становится сложнее.
Материал
Стоимость разных полимеров может существенно отличаться.
Кроме цены сырья необходимо учитывать технологические особенности его переработки.
Тираж
Количество изделий является одним из основных параметров расчета.
Для небольшой партии затраты на изготовление пресс-формы могут составлять значительную часть бюджета. При больших объемах стоимость оснастки распределяется на весь тираж.
Требования к поверхности
Если изделие должно иметь определенную текстуру, высокий класс поверхности или декоративные свойства, это также учитывается при подготовке производства.
Как подготовить проект для расчета
Чтобы предварительно оценить изготовление изделий на ТПА, желательно предоставить максимально полную информацию.
Для расчета полезны:
- 3D-модель;
- чертеж;
- фотографии изделия;
- размеры;
- описание назначения детали;
- предполагаемый материал;
- необходимый цвет;
- планируемое количество;
- требования к точности;
- требования к поверхности;
- информация об условиях эксплуатации.
Если готовой модели нет, проект можно начинать с эскиза, образца или технического задания.
Специалисты смогут определить, какие данные необходимо получить дополнительно.
Почему важно учитывать будущий тираж заранее
Одна из распространенных ошибок при разработке пластикового изделия состоит в том, что технология производства выбирается уже после завершения проектирования.
В результате модель приходится существенно перерабатывать.
Если заранее известно, что в дальнейшем потребуется серийное производство пластиковых изделий на ТПА, лучше учитывать требования литья уже при создании первой версии детали.
Это позволяет:
- сократить количество изменений;
- упростить конструкцию пресс-формы;
- уменьшить вероятность производственных дефектов;
- оптимизировать расход пластика;
- подготовить изделие к автоматическому производству;
- снизить себестоимость будущей партии.
Особенно важен такой подход для коммерческих продуктов, которые после тестирования планируется выпускать регулярно.
Изготовление пластиковых изделий от прототипа до серии
Для нового продукта далеко не всегда разумно сразу заказывать серийную оснастку.
Сначала необходимо убедиться, что конструкция действительно работает.
Поэтому практичным решением становится объединение нескольких производственных технологий.
На этапе разработки используется 3D-моделирование. Затем создается физический прототип методом 3D-печати. После проверки формы, размеров и сборки конструкция дорабатывается с учетом требований литья.
После окончательного утверждения проекта начинается изготовление пресс-формы и подготовка серийного производства.
Такой подход позволяет получить преимущества обеих технологий: скорость прототипирования и эффективность серийного литья.
Изготовление изделий на ТПА в 3DROOM
При подготовке пластикового изделия важно рассматривать не только сам процесс литья, но и весь производственный цикл.
В зависимости от стадии проекта могут потребоваться:
- разработка или доработка 3D-модели;
- изготовление тестового прототипа;
- проверка конструкции;
- подбор материала;
- адаптация модели под литье;
- подготовка производственной оснастки;
- выпуск партии готовых изделий.
3DROOM работает с технологиями 3D-печати и изготовления пластиковых деталей, поэтому заказчик может обратиться как с готовым проектом, так и с задачей, которую необходимо подготовить к производству.
Если требуется изготовление пластиковых деталей на ТПА, для предварительной оценки желательно отправить модель изделия, чертеж, фотографии или описание задачи и указать планируемый тираж.
Заключение
Изготовление изделий методом литья под давлением является эффективным способом выпуска серийных пластиковых компонентов. Технология обеспечивает высокую производительность, повторяемость размеров, широкий выбор материалов и возможность производства деталей сложной формы.
При этом качество конечного результата во многом определяется подготовительными этапами. Необходимо правильно спроектировать изделие, подобрать материал, разработать пресс-форму и настроить технологический процесс.
Особенно эффективной становится схема, при которой сначала создается и проверяется прототип с помощью 3D-печати, а после утверждения конструкции выполняется изготовление изделий на ТПА.
Такой подход позволяет последовательно пройти путь от идеи до серийного продукта и избежать ненужных затрат на изменение готовой производственной оснастки.


