


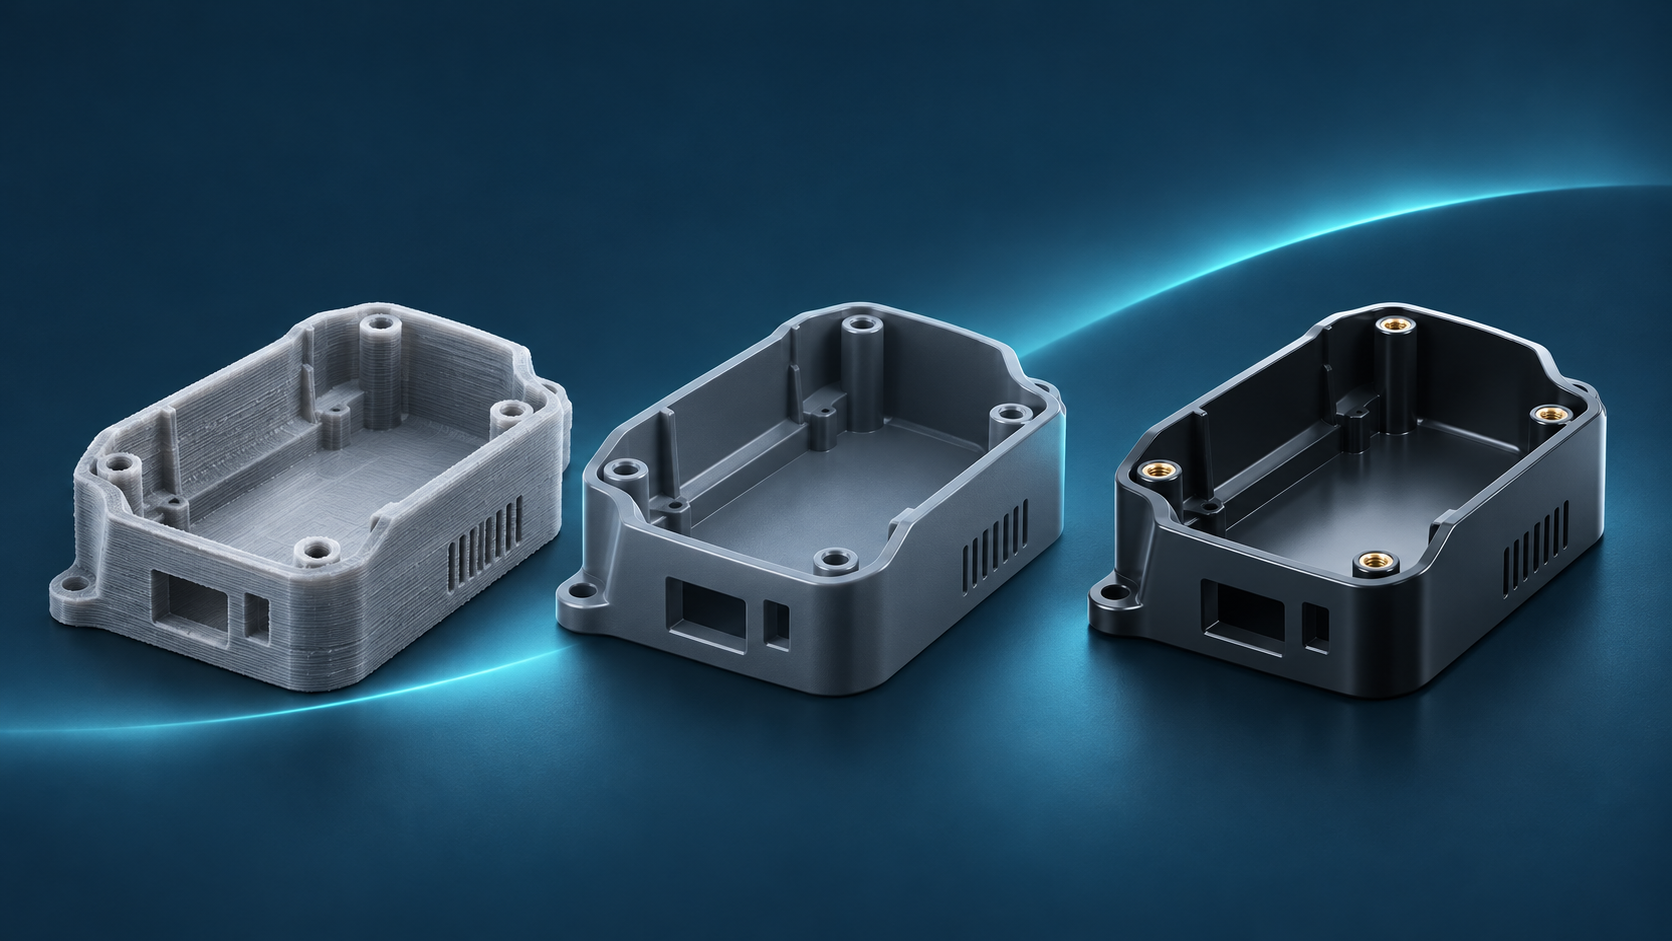
Корпус собрали, защёлки работают, крепёж держит. Испытания пройдены, протокол подписан. Через три месяца приходит первая литая партия — и половина деталей не встаёт на место, а защёлки трескаются на сборке.
Знакомая история для любого конструктора. Проект откатывается назад, сроки уезжают, а вопрос «как так получилось?» задают именно вам. Разбираемся, где теряется время между первым образцом и серией и как пройти этот путь без потерь.
Знакомая история для любого конструктора. Проект откатывается назад, сроки уезжают, а вопрос «как так получилось?» задают именно вам. Разбираемся, где теряется время между первым образцом и серией и как пройти этот путь без потерь.
В этой статье
- Прототип и серия отвечают на разные вопросы
- Ошибка 1. Прототип из «удобного», а не из рабочего материала
- Ошибка 2. Модель не готовили под технологию серии
- Ошибка 3. Каждая итерация — неделя ожидания
- Ошибка 4. Пропущен этап малой серии
- Ошибка 5. Прототип, малая серия и тираж — у трёх разных подрядчиков
- Как выглядит путь без потерь
- Чек-лист конструктора перед заказом пресс-формы
- Где пройти этот путь целиком
- Частые вопросы
- Пришлите модель — подскажем технологию и материал
Прототип и серия отвечают на разные вопросы
Прототип отвечает на вопрос: работает ли идея. Серия — на другой: можно ли повторить деталь тысячу раз с одинаковым результатом и приемлемой себестоимостью.
Между этими вопросами лежит зона, в которой проекты теряют больше всего времени и денег. Конструкция уже «работает», но ещё не готова к производству. Именно здесь всплывают ошибки, которые можно было поймать на первом образце. Чаще всего их пять.
Между этими вопросами лежит зона, в которой проекты теряют больше всего времени и денег. Конструкция уже «работает», но ещё не готова к производству. Именно здесь всплывают ошибки, которые можно было поймать на первом образце. Чаще всего их пять.
Ошибка 1. Прототип из «удобного», а не из рабочего материала
PLA печатается легко, быстро и дёшево, поэтому первые образцы часто делают из него. Проблема в том, что PLA ведёт себя совсем не так, как ABS, полиамид или поликарбонат, из которых деталь будут лить в серии.
У материалов разная жёсткость, ударная вязкость, температурная стойкость. По-разному работают защёлки, резьба, тонкие рёбра. В итоге испытания проверяют не ту деталь, которую вы будете производить.
Типичные последствия:
У материалов разная жёсткость, ударная вязкость, температурная стойкость. По-разному работают защёлки, резьба, тонкие рёбра. В итоге испытания проверяют не ту деталь, которую вы будете производить.
Типичные последствия:
- защёлка, которая гнулась в PLA, ломается в поликарбонате;
- кронштейн, державший нагрузку при комнатной температуре, плывёт рядом с двигателем;
- корпус, прошедший сборку, трескается на холоде.
Как правильно. Функциональный прототип делают из материала, максимально близкого к серийному. Для нагруженных деталей подходит SLS-печать из полиамида или печать с углепластиком, который выдерживает нагрев до 160 °C. Для точной геометрии и мелких элементов — SLA. А чтобы проверить деталь на «боевом» пластике, её отливают в силиконовую форму из того материала, который пойдёт в серию.
Ошибка 2. Модель не готовили под технологию серии
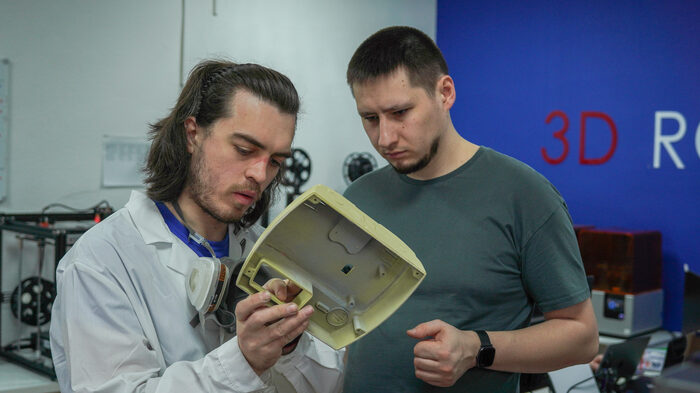
Конструктор проектирует деталь так, чтобы она работала. Технолог литья смотрит на ту же модель и видит другое:
Модель отправляют на доработку, и проект откатывается на несколько итераций назад. Причём все испытания, проведённые на старой геометрии, по-хорошему нужно повторять.
- нет литейных уклонов — деталь не выйдет из формы;
- стенки разной толщины — появятся утяжины и коробление;
- поднутрения — форма усложнится и подорожает в разы;
- не учтена усадка — посадочные размеры уйдут.
Модель отправляют на доработку, и проект откатывается на несколько итераций назад. Причём все испытания, проведённые на старой геометрии, по-хорошему нужно повторять.
Как правильно. Думать о серийной технологии с первого прототипа. Если деталь будут лить, её проектируют под литьё сразу, а печатают уже по этой модели. Тогда образец, прошедший испытания, и есть будущая серийная деталь — с теми же уклонами, стенками и посадками.
Ошибка 3. Каждая итерация — неделя ожидания
Типовой цикл работы с подрядчиком выглядит так: отправили модель, она встала в очередь, через несколько дней пришла деталь, нашли ошибку, поправили, отправили снова.
Пять итераций — и прошёл месяц, хотя чистой инженерной работы было на пару дней. Остальное время проект просто ждал.
Пять итераций — и прошёл месяц, хотя чистой инженерной работы было на пару дней. Остальное время проект просто ждал.
Как правильно. Работать с производством, у которого хватает мощностей печатать без очереди и параллельно. Тогда не нужно проверять гипотезы по одной. Можно сразу напечатать несколько вариантов детали — с разной толщиной стенки, разным зазором, разной конструкцией крепления — и выбрать лучший за одну итерацию вместо пяти.
Ошибка 4. Пропущен этап малой серии
После удачного прототипа хочется сразу заказать пресс-форму и запустить серию. Но стальная пресс-форма — это крупные вложения и недели изготовления. Если в конструкции осталась ошибка, её исправление обойдётся дорого: форму придётся дорабатывать или делать заново.
Есть и вторая проблема. Один прототип не показывает, как деталь поведёт себя в реальной эксплуатации, в руках пользователей, в партии из десятков штук.
Есть и вторая проблема. Один прототип не показывает, как деталь поведёт себя в реальной эксплуатации, в руках пользователей, в партии из десятков штук.
Как правильно. Между прототипом и серией вставить малую серию. Литьё в силиконовые формы даёт до 100 изделий с одной формы из нужного пластика. Это быстрее и дешевле стальной оснастки и позволяет:
- собрать опытную партию изделий;
- отдать их на полевые испытания или первым клиентам;
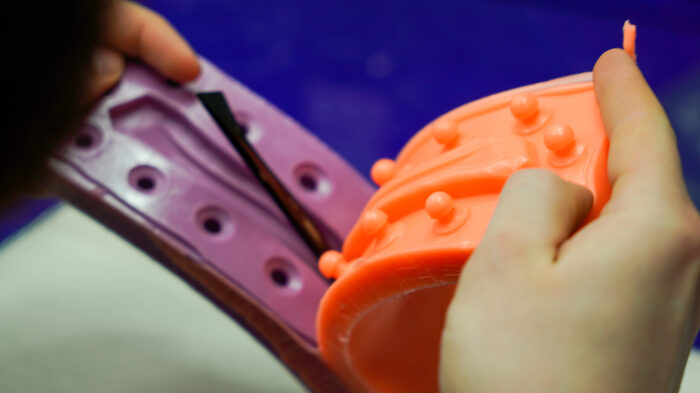
- найти ошибки до того, как вкладываться в пресс-форму;
- закрыть первые заказы, пока оснастка изготавливается.
Ошибка 5. Прототип, малая серия и тираж — у трёх разных подрядчиков
Один подрядчик печатает, второй льёт в силикон, третий делает пресс-форму и серию. На каждой передаче теряется информация. Кто-то перерисовал модель «под себя», кто-то не знал о критичном допуске, кто-то заменил материал на похожий.
А когда приходит брак, подрядчики кивают друг на друга. Разбираться в том, кто виноват, приходится вам.
А когда приходит брак, подрядчики кивают друг на друга. Разбираться в том, кто виноват, приходится вам.
Как правильно. Вести изделие у одного производителя, который закрывает весь путь. Тогда модель, материал и допуски живут в одних руках, история изменений не теряется, а за результат отвечает одна сторона.
Как выглядит путь без потерь
- Модель. Готовая 3D-модель, эскиз или физический образец. Если чертежа нет, деталь сканируют и строят модель заново.
- Подготовка под технологию. Модель сразу оптимизируют под серийный способ производства: уклоны, толщины стенок, усадка.
- Функциональный прототип. Печать из материала, близкого к серийному: FDM из инженерных пластиков, SLA для точности, SLS для нагруженных деталей.
- Быстрые итерации. Несколько вариантов параллельно, выбор лучшего за один цикл.
- Малая серия. Литьё в силикон, до 100 изделий с одной формы, для опытной партии и испытаний.
- Серия. Литьё под давлением на термопластавтомате, партии от 1000 штук.
Чек-лист конструктора перед заказом пресс-формы
- Функциональные испытания проведены на материале, близком к серийному.
- Модель проверена на технологичность: уклоны, стенки, поднутрения, усадка.
- Опытная партия собрана и прошла эксплуатацию.
- Допуски и посадки подтверждены на нескольких экземплярах, а не на одном.
- Подрядчик серии видел модель и подтвердил, что форма изготавливается без доработок.
Если хотя бы один пункт не выполнен, пресс-форму заказывать рано.
Где пройти этот путь целиком
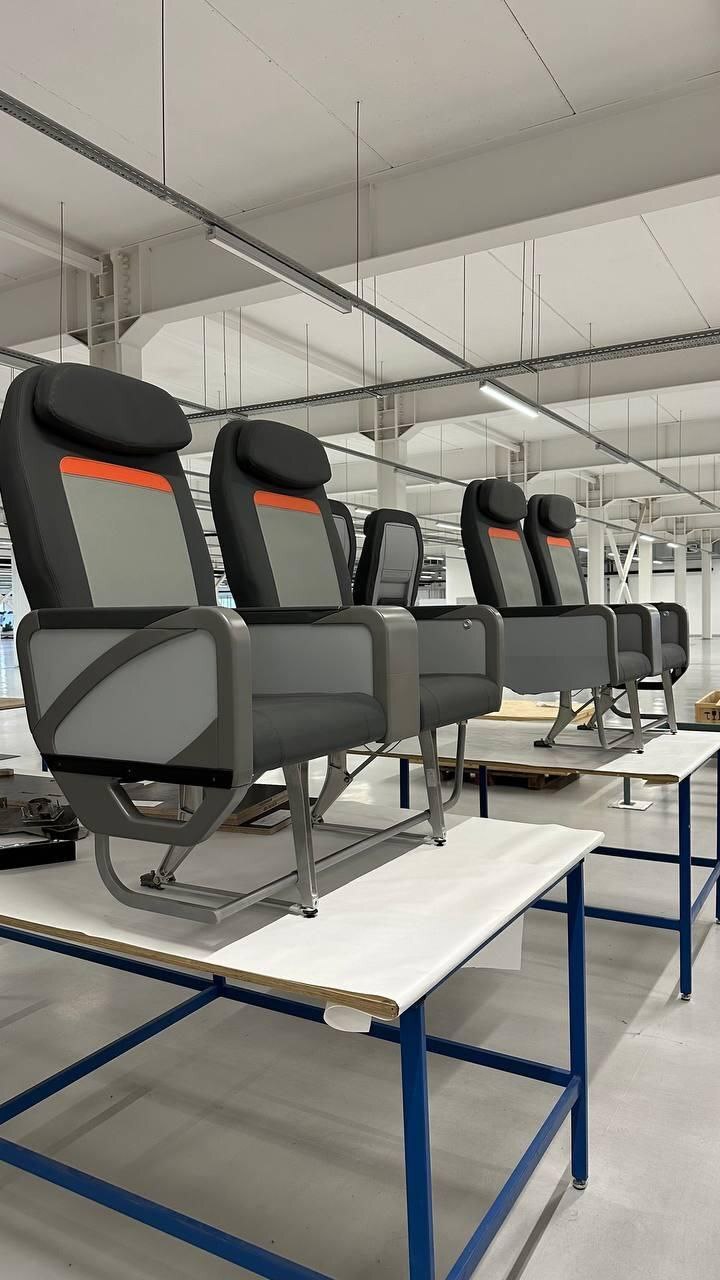
Именно так работает 3DROOM — один из крупнейших производственных комплексов 3D-печати и литья пластика в России. Производство находится в Казани и закрывает весь путь от модели до серийной детали.
Для конструктора это значит три вещи. Итерации больше не стоят в очереди. Модель с самого начала готовят под серийную технологию. А за путь от первого образца до тиража отвечает одна команда, которая работает по NDA и даёт гарантию на изделия до 1 года.
За плечами 3DROOM более 200 проектов для машиностроения, приборостроения, авиационно-космической отрасли, медицины и производителей измерительных приборов.
- Более 500 FDM-принтеров, а также SLA и SLS — итерации идут параллельно и без очереди.
- Более 20 видов пластика, включая инженерные, и печать с углепластиком.
- Литьё в силикон — до 100 изделий с одной формы для малых серий.
- Термопластавтоматы на 120, 200 и 320 тонн — серийное литьё от 1000 штук.
- Проектирование, моделирование, 3D-сканирование и реверс-инжиниринг — можно прийти с эскизом или образцом.
Для конструктора это значит три вещи. Итерации больше не стоят в очереди. Модель с самого начала готовят под серийную технологию. А за путь от первого образца до тиража отвечает одна команда, которая работает по NDA и даёт гарантию на изделия до 1 года.
За плечами 3DROOM более 200 проектов для машиностроения, приборостроения, авиационно-космической отрасли, медицины и производителей измерительных приборов.
Частые вопросы
Можно ли начать без готовой 3D-модели?
Да. Достаточно эскиза, чертежа или физического образца. Инженеры построят модель и сразу подготовят её под нужную технологию.
Сколько деталей можно сделать без пресс-формы?
Печатью — от одной штуки до малых серий. Литьём в силикон — до 100 изделий с одной формы, при необходимости форм делают несколько.
Как защищена моя разработка?
3DROOM заключает NDA до начала работ.
Работаете ли вы с другими городами?
Да, готовые изделия доставляют по всей России транспортными компаниями.
Пришлите модель — подскажем технологию и материал
Отправьте модель, чертёж или эскиз. Инженеры 3DROOM предложат технологию и материал под вашу задачу, рассчитают стоимость и сроки на каждом этапе — от прототипа до серии. А первый образец изделия можно получить бесплатно, чтобы оценить качество до основного заказа.
Заказать расчёт: 3droom.pro · +7 (995) 008-53-58 · 3DRoom.pro@gmail.com
Заказать расчёт: 3droom.pro · +7 (995) 008-53-58 · 3DRoom.pro@gmail.com


