


Печать при низкой температуре: подводные камни
Одна и та же деталь может несколько раз успешно напечататься, а после похолодания в помещении начать отрываться от стола, трескаться или заметно сильнее коробиться. Возможен и менее очевидный сценарий: температуру сопла специально снижают ради более аккуратной поверхности, изделие выглядит хорошо, но при нагрузке начинает разрушаться между слоями.
Проблема в самом выражении «низкая температура». Для FDM-печати это не один параметр. На результат одновременно влияют температура сопла, нагрев стола и условия вокруг печатаемой детали.
И последствия у них разные.
Что именно может быть слишком холодным
В FDM-печати есть три температурные зоны, которые имеет смысл рассматривать отдельно.
Сопло. Здесь материал должен достаточно прогреться, чтобы стабильно проходить через хотэнд и соединяться с предыдущим слоем.
Рабочий стол. Его температура особенно сильно влияет на первые слои и способность основания оставаться закреплённым во время печати.
Воздух вокруг изделия. От него зависит скорость охлаждения детали и равномерность усадки материала.
Поэтому универсального ответа в духе «ниже определённой температуры печатать нельзя» нет. Рабочие условия зависят от материала, скорости печати, геометрии, обдува и конкретного оборудования.
Для производственной задачи ориентироваться нужно не на одну цифру, а на стабильность всего процесса.
Слишком низкая температура сопла: деталь может выглядеть лучше, но стать слабее
Иногда температуру экструдера действительно немного снижают, чтобы уменьшить нити, наплывы и сделать отдельные элементы поверхности аккуратнее.
Это работает только до определённого предела.
Если материал проходит через сопло недостаточно прогретым, ухудшается его текучесть и способность соединяться с предыдущим слоем. Недостаточная температура экструзии считается одной из типичных причин слабой межслойной адгезии.
Для функциональной детали последствия гораздо серьёзнее, чем небольшой косметический дефект.
Корпус может треснуть возле крепления. Кронштейн - разойтись по слоям. Защёлка - сломаться после нескольких циклов работы.
При этом поверхность изделия иногда выглядит вполне нормально.
Это один из главных подводных камней низкотемпературной печати: визуальное качество и механическая прочность не всегда меняются одновременно.
Недоэкструзия и нестабильная подача
Чем ниже температура расплава, тем сложнее материалу проходить через сопло.
Если одновременно увеличивается скорость печати, проблема становится заметнее. Через хотэнд за единицу времени проходит больше пластика, а времени на его прогрев становится меньше.
На детали могут появиться:
- неполностью сформированные линии;
- локальные пустоты;
- пропуски материала;
- слабые стенки;
- нестабильное заполнение;
- участки с ухудшенной межслойной связью.
Поэтому температуру сопла нельзя настраивать отдельно от скорости.
Режим, который нормально работает на небольшой тестовой детали при невысокой производительности, не обязательно сохранит результат после ускорения печати. Производители материалов также указывают связь температуры, скорости, качества расплава и адгезии слоёв.
Холодное помещение создаёт другую проблему
Теперь предположим обратную ситуацию.
Температура сопла выбрана правильно, материал нормально экструдируется, но сам принтер находится в холодной рабочей зоне.
В этом случае основной риск связан уже не с расплавлением пластика, а с его охлаждением.
После укладки горячий материал начинает сокращаться. Если разные участки детали остывают с разной скоростью, внутри возникают напряжения. Чем больше температурный перепад, тем сильнее может проявляться усадка.
Результат знаком многим:
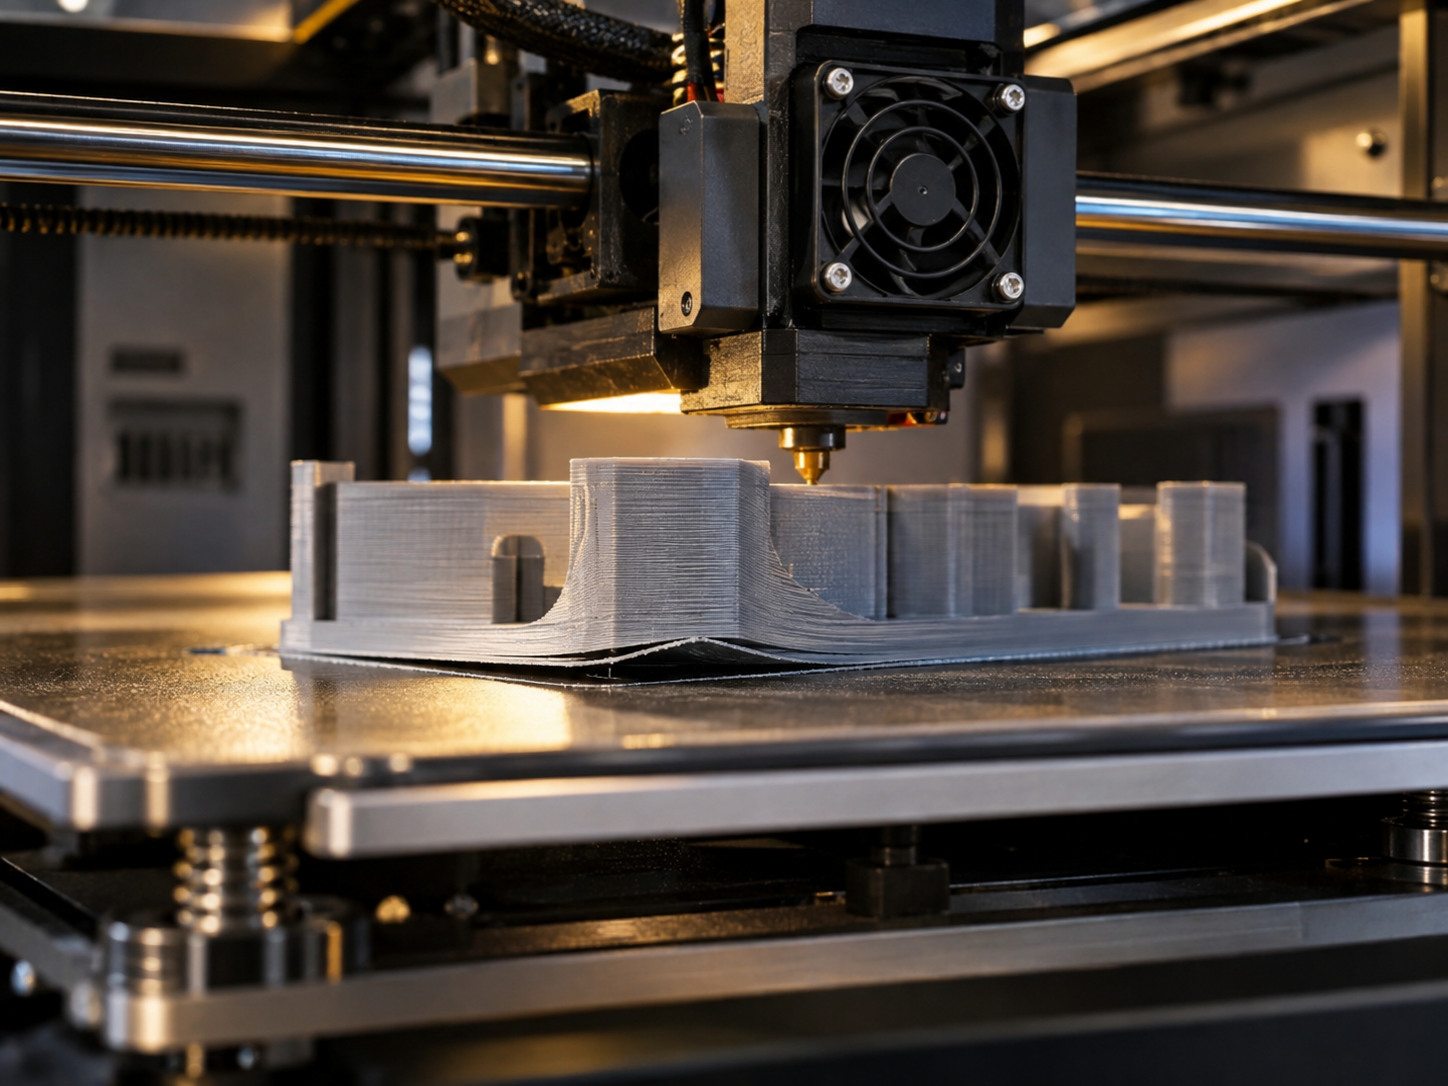
- углы приподнимаются над платформой;
- плоскость основания искривляется;
- длинная стенка выгибается;
- между слоями появляются трещины;
- размеры детали уходят от расчётных.
Особенно чувствительны к таким условиям материалы с выраженной усадкой, включая ABS и ASA. Для них стабильная окружающая температура и защита от резких потоков воздуха существенно снижают риск коробления.
На 3DRoom эта проблема подробнее рассмотрена в материале про деформации при охлаждении 3D-печатных деталей.
Сквозняк иногда опаснее низкой температуры
Представим длинный корпус, который несколько часов печатается на открытом оборудовании.
Средняя температура помещения может быть вполне приемлемой. Но если с одной стороны периодически открываются ворота или работает система вентиляции, одна часть изделия охлаждается быстрее другой.
Получается локальный температурный градиент.
Деталь начинает деформироваться не потому, что во всём помещении слишком холодно, а потому, что охлаждение происходит неравномерно.
Поэтому при поиске причины стоит проверять не только показания термометра.
Источником проблемы могут быть:
- открытые двери и ворота;
- кондиционер;
- приточная вентиляция;
- поток воздуха от соседнего оборудования;
- частое открытие рабочей камеры;
- чрезмерный обдув модели.
Для чувствительных пластиков закрытая камера полезна прежде всего возможностью создать стабильную среду вокруг изделия.
Что происходит при слишком холодном столе
Температура платформы сильнее всего проявляет себя на первых слоях.
Если основание детали удерживается недостаточно хорошо, внутренние напряжения постепенно начинают поднимать края. Иногда сначала появляется едва заметный зазор в одном углу, а через несколько часов уже деформирована значительная часть изделия.
Для производственного заказа это критично даже тогда, когда печать удалось завершить.
Последствия могут проявиться как:
- неплоскостность основания;
- изменение габаритных размеров;
- неправильная посадка в сборке;
- отклонение положения отверстий;
- необходимость механической доработки;
- отбраковка готовой детали.
Причём увеличение температуры сопла не обязательно исправит ситуацию. Нужно анализировать первый слой, температуру платформы, адгезию к поверхности и тепловой режим изделия в целом.
Как понять, где именно температурная проблема
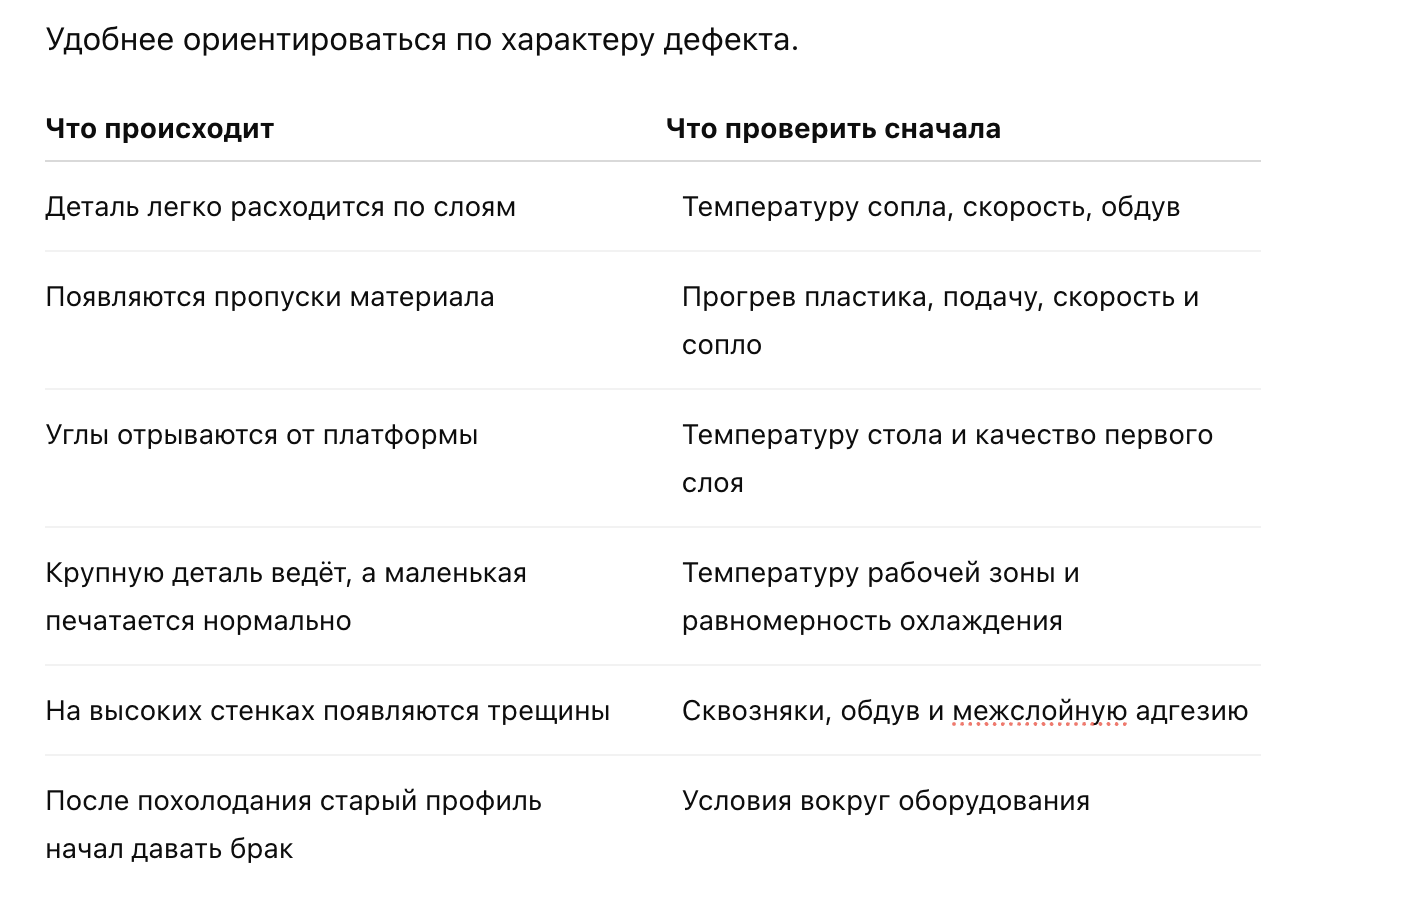
Это первичная диагностика, а не универсальная таблица причин.
Например, расслоение одновременно может быть связано с недостаточной температурой сопла, чрезмерным обдувом и высокой скоростью. Поэтому менять сразу несколько параметров неудобно: после этого сложно определить настоящую причину.
Почему небольшая тестовая модель ничего не гарантирует
Температурные проблемы особенно неприятны при переходе от теста к реальной детали.
Небольшой образец может печататься практически без деформаций. Его размеры малы, температурные напряжения тоже относительно невелики.
Затем запускается длинный корпус, панель или высокая деталь из того же материала с теми же настройками. И уже через несколько часов появляются поднятые углы или трещины.
Чем крупнее изделие, тем сильнее проявляется влияние:
- разницы температур между зонами;
- усадки;
- ориентации модели;
- длины непрерывных стенок;
- площади контакта со столом;
- времени печати.
Поэтому проверка режима должна проводиться на геометрии, которая достаточно близка к реальному изделию.
Разные материалы реагируют на холод по-разному
Универсального «холодного профиля» для FDM не существует.
PLA
Обычно относительно прост в печати, но слишком низкая температура сопла всё равно способна ухудшить сплавление слоёв. Для функциональных изделий это может быть заметнее, чем для визуальных прототипов.
PETG
Как правило, менее склонен к короблению, чем ABS, но сильное охлаждение или недостаточный нагрев могут ухудшать межслойную связь.
ABS и ASA
Здесь температурная стабильность рабочей зоны становится значительно важнее. Большая разница между температурой расплава и окружающим воздухом увеличивает риск усадки и коробления.
Для ABS на сайте 3DRoom есть отдельный материал о печати без трещин и влиянии стабильной температуры.
PA и PC
Эти материалы также требуют внимательного управления процессом. При функциональной печати значение имеют не только температура, но и влажность материала, геометрия детали и особенности охлаждения.
Именно поэтому корректный режим выбирают под конкретный материал и задачу, а не только по аббревиатуре на катушке.
Почему низкая температура особенно опасна при печати партии
Для единичного прототипа явный дефект обычно обнаруживается быстро. Если корпус заметно повело, его отправляют на перепечатку.
Для партии опаснее постепенное изменение процесса.
Представим, что первые изделия производились днём в стабильных условиях. Следующая часть партии печатается ночью, температура помещения снижается. Затем рядом начинает работать вентиляция.
Все изделия могут выглядеть похожими, но геометрия или прочность между запусками уже отличаются.
Для B2B-заказа это означает, что нужно контролировать не только факт завершения печати, но и повторяемость результата.
Проверять можно размеры, геометрию, внешний вид и функциональные свойства. Подробнее подход к такой проверке описан в материале 3DRoom про .
Как подбирать температурный режим без лишних экспериментов
Логика достаточно простая.
Начать с рекомендаций производителя материала
Марки PLA, PETG, ABS или PA отличаются друг от друга составом. Рабочий диапазон конкретного филамента лучше использовать как исходную точку, а не переносить настройки от похожего материала.
Проверять прочность, а не только поверхность
Красивый внешний слой ещё не говорит о хорошем соединении материала внутри детали.
Если изделие рабочее, нужно оценивать его с учётом реальной функции.
Учитывать скорость
После увеличения скорости старый температурный режим может перестать работать. Материал проходит горячую зону быстрее и получает меньше времени на прогрев.
Не забывать про обдув
Сильный вентилятор способен охлаждать пластик быстрее, чем требуется. Для некоторых материалов это ухудшает межслойную адгезию и повышает риск коробления.
Убирать локальные потоки холодного воздуха
Если проблема возникает только в определённое время суток или на одной стороне детали, имеет смысл искать внешнее влияние, а не сразу менять профиль.
Фиксировать проверенные условия
Для повторяемого производства полезно сохранять не одну температуру сопла, а весь режим:
- материал;
- температуру сопла;
- температуру стола;
- скорость;
- обдув;
- ориентацию;
- высоту слоя;
- особенности рабочей зоны.
Тогда следующий запуск начинается с проверенной базы.
Когда снижение температуры действительно оправдано
Печатать холоднее не запрещено.
Иногда небольшое снижение температуры помогает сократить stringing, уменьшить наплывы или получить более аккуратную поверхность.
Но минимальная возможная температура не является целью производства.
Граница находится там, где деталь всё ещё получает нормальную межслойную адгезию, стабильную подачу и необходимые механические свойства.
Если снижение температуры улучшило внешний вид, но изделие стало слабее, такая настройка не подходит для функциональной детали.
Иногда проблема не решается настройкой принтера
Температурный режим можно корректировать только в пределах возможностей технологии и оборудования.
Например, крупная корпусная деталь из склонного к усадке материала может предъявлять требования к геометрии и повторяемости, которые трудно обеспечить в нестабильной рабочей среде.
Тогда имеет смысл пересмотреть:
- материал;
- ориентацию детали;
- саму конструкцию;
- способ изготовления.
Для прототипов и небольших партий промышленная 3D-печать на заказ позволяет быстро получать изделия без изготовления оснастки.
Если проект переходит к устойчивому серийному выпуску, можно отдельно оценить литьё пластмасс под давлением. Выбор между технологиями зависит от тиража, геометрии, материала, требований к повторяемости и экономики проекта.
Что проверить перед запуском ответственной детали
Если оборудование находится в прохладной зоне или температура сопла намеренно снижена, перед производственным запуском стоит проверить несколько вещей:
- находится ли материал в рекомендованном температурном диапазоне;
- остаётся ли экструзия стабильной на рабочей скорости;
- хорошо ли соединяются слои;
- удерживается ли основание на платформе;
- отсутствуют ли холодные потоки воздуха;
- повторяются ли условия от запуска к запуску;
- проверяется ли функциональность детали, а не только её внешний вид.
Главный подводный камень печати при низкой температуре состоит именно в скрытых дефектах.
Очевидное коробление заметно сразу. А недостаточная межслойная прочность может проявиться уже после сборки или начала эксплуатации изделия.
Поэтому задача производственного режима не в том, чтобы печатать как можно холоднее. Нужна температура, при которой конкретная деталь стабильно получается с требуемой геометрией, прочностью и повторяемостью.
Если нужно определить технологию изготовления и режим производства под конкретную деталь или партию, можно передать 3D-модель и требования специалистам 3DRoom и заказать расчёт.


