


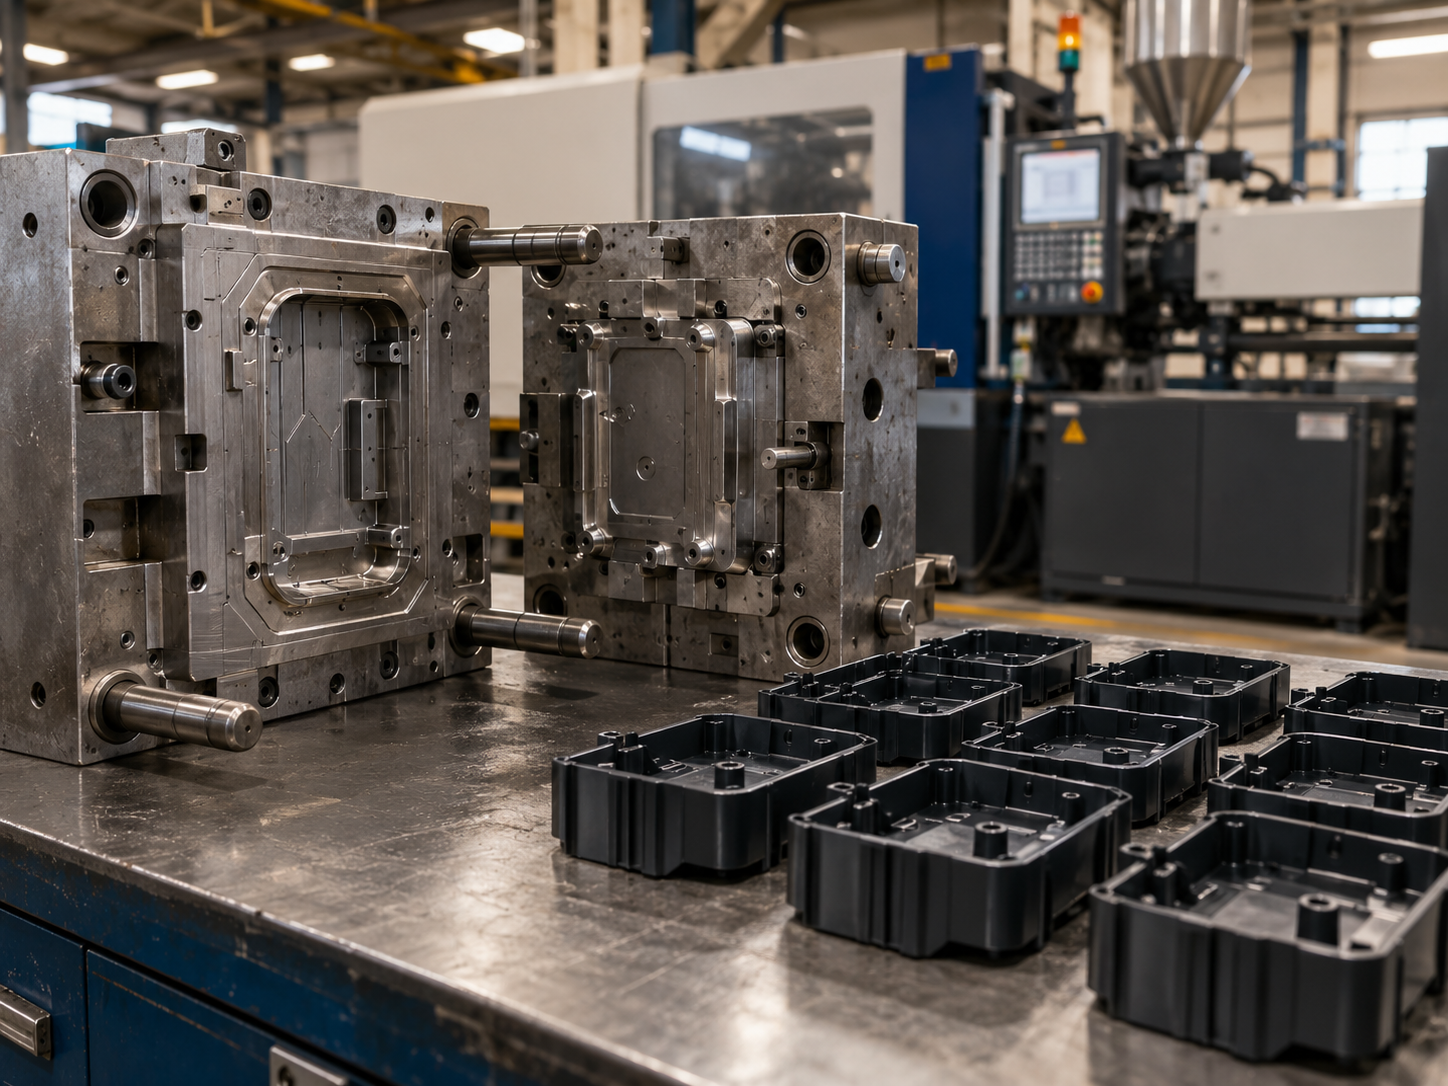
Изготовление пресс-форм и литье на ТПА: от модели до стабильной серии
3D-модель изделия согласована, конструкция прошла испытания, спрос понятен. Следующий шаг кажется очевидным: заказать пресс-форму, установить её на термопластавтомат и начать выпуск партии.
Именно на этом переходе часто появляются самые дорогие ошибки.
Пресс-форма сама по себе не является конечным результатом проекта. Заказчику нужна не металлическая оснастка, а стабильная пластиковая деталь, которая собирается с другими компонентами, соответствует требованиям по внешнему виду и повторяется от цикла к циклу.
Поэтому изготовление пресс-формы и литье на ТПА разумнее рассматривать как одну производственную задачу. Проект должен начинаться с будущего изделия и планируемой серии, а не с вопроса, сколько будет стоить обработка металла.
Почему пресс-форму нельзя проектировать отдельно от литья
Пресс-форма задаёт геометрию будущего изделия, но на результат влияет вся система: конструкция детали, выбранный полимер, литниковая система, охлаждение, выталкивание и режимы работы ТПА.
Например, внешне простая корпусная деталь может иметь глубокие стенки, защёлки, внутренние рёбра и места под крепёж. Если отправить такую модель в изготовление без технологической подготовки, проблемы могут проявиться уже после первой пробной отливки: деталь трудно извлекается, появляются утяжины, коробление, следы выталкивателей или не заполняются отдельные зоны.
Исправлять 3D-модель до изготовления формы обычно гораздо проще, чем вносить изменения в уже готовую металлическую оснастку.
Поэтому до проектирования формы проводят анализ технологичности детали, или DFM. Проверяют не только возможность получить нужную геометрию, но и то, насколько устойчиво изделие будет производиться серийно.
Что нужно определить до изготовления пресс-формы
Хороший исходный файл ещё не означает, что изделие готово к литью.
На старте нужно связать конструкцию с реальными требованиями будущего продукта.
Геометрия детали
Проверяются толщины стенок, переходы между массивными и тонкими участками, рёбра, бобышки, защёлки, отверстия и поднутрения.
Для литья желательно избегать неоправданно массивных зон и резких изменений толщины. Разные участки изделия охлаждаются с разной скоростью, поэтому неудачная геометрия может привести к утяжинам или деформации.
Вертикальным поверхностям относительно направления раскрытия формы обычно требуются технологические уклоны, чтобы изделие можно было извлечь без повреждения.
Поднутрения тоже не запрещены, но они усложняют оснастку. Может потребоваться подвижный элемент, ползун, наклонный толкатель или другое конструктивное решение. Это влияет и на стоимость пресс-формы, и на её обслуживание.
Материал
Полимер лучше выбирать до окончательного проектирования оснастки.
ABS, полипропилен, полиамиды, поликарбонат и другие термопласты ведут себя при переработке по-разному. Отличаются усадка, текучесть, требования к температурному режиму, чувствительность к толщине стенок и условиям охлаждения.
Если сначала изготовить форму под абстрактный "пластик", а материал выбрать позже, часть инженерных решений может оказаться неоптимальной.
Отталкиваться нужно от требований к детали: нагрузка, температура эксплуатации, химическая стойкость, ударная прочность, внешний вид, цвет и условия сборки.
Планируемый объём производства
Пресс-форма для ограниченной серии и оснастка для регулярного многолетнего выпуска могут иметь разную конструктивную логику.
На проект влияют:
- ожидаемый общий тираж;
- требуемая производительность;
- число деталей за цикл;
- предполагаемая периодичность заказов;
- требования к ресурсу оснастки;
- необходимость быстрого масштабирования выпуска.
Завышать требования к форме без причины так же нерационально, как и экономить на оснастке для изделия, которое должно производиться долго и большими партиями.
Требования к внешнему виду
След от литника, линия разъёма формы и места работы выталкивателей не должны становиться неожиданностью после изготовления оснастки.
Если одна сторона корпуса является лицевой, это нужно определить заранее. То же касается текстуры, глянца, матовой поверхности и зон, которые будут видны покупателю после сборки.
Для технической внутренней детали допустимый уровень внешних следов может быть одним. Для корпуса коммерческого устройства требования будут совсем другими.
Сначала прототип, потом металл
Если конструкция изделия ещё меняется, переходить сразу к изготовлению пресс-формы рискованно.
Физический прототип позволяет проверить то, что сложно оценить только на мониторе: посадку крышки, расположение крепежа, удобство сборки, габариты, эргономику и взаимодействие с другими деталями.
Для таких задач можно сначала использовать или при необходимости доработать исходную геометрию через .
Прототип не полностью воспроизводит свойства серийной отливки. Его задача другая: снять конструкционные вопросы до того, как изменения начнут требовать вмешательства в пресс-форму.
Если при тестовой сборке выяснилось, что крепёж нужно сместить на несколько миллиметров, изменить цифровую модель просто. После изготовления формообразующих деталей та же корректировка уже превращается в отдельную производственную операцию.
Из чего складывается конструкция пресс-формы
Для заказчика пресс-форма часто выглядит как закрытый металлический блок. Внутри неё находится система, которая должна многократно формировать, охлаждать и извлекать изделие.
При проектировании определяются:
- расположение изделия относительно плоскости разъёма;
- число формующих гнёзд;
- способ подачи расплава;
- положение литников;
- конструкция формующих элементов;
- система охлаждения;
- способ выталкивания детали;
- решение для поднутрений;
- материалы рабочих элементов;
- требования к поверхности.
Отдельная инженерная задача заключается в выборе количества гнёзд.
Многогнёздная форма позволяет получать несколько изделий за один цикл, но сама по себе не является автоматически лучшим вариантом. Увеличивается сложность оснастки, требования к балансировке заполнения и начальные вложения. Решение принимают исходя из объёма производства и экономики конкретного изделия.
То же относится к литниковой системе. Более сложное решение может быть оправдано серийностью и требованиями к продукции, но выбирать его только потому, что оно технологически совершеннее, смысла нет.
Для этой стадии логична отдельная с привязкой к материалу, изделию и будущему оборудованию.
Как проходит проект от модели до партии
У проектов разная сложность, но общая логика обычно выглядит так.
1. Анализ исходных данных
Подрядчик получает 3D-модель, чертёж или другую техническую документацию и уточняет назначение изделия.
На этом этапе желательно сразу обозначить предполагаемый тираж, материал или требования к нему, критические размеры, требования к поверхности и особенности сборки.
Чем полнее эта информация, тем меньше решений придётся пересматривать позднее.
2. Проверка технологичности
Конструкцию анализируют с точки зрения литья.
Иногда изменения почти не нужны. В других проектах приходится корректировать стенки, добавлять уклоны, перерабатывать рёбра или менять геометрию поднутрений.
Хорошая корректировка не должна менять функцию изделия без необходимости. Её задача - сделать деталь технологичной для повторяемого производства.
3. Проектирование пресс-формы
После согласования детали проектируется оснастка: формообразующие элементы, разъём, литниковая система, охлаждение, выталкивание и подвижные механизмы, если они необходимы.
Именно здесь фактически определяется, как будущая деталь будет производиться сотни и тысячи раз.
4. Изготовление и сборка оснастки
После утверждения проекта начинается обработка деталей пресс-формы, их сборка и подготовка к испытанию.
Чем сложнее геометрия изделия и сама конструкция формы, тем больше операций требуется на этом этапе.
5. Пробное литье на ТПА
Готовая пресс-форма должна показать результат на реальном материале и оборудовании.
Форму устанавливают на термопластавтомат, задают исходные режимы и получают первые отливки. Затем оценивают заполнение, внешний вид, геометрию, извлечение и стабильность процесса.
Этот этап принципиален. Хорошо изготовленная по чертежам форма ещё должна доказать, что она стабильно производит нужное изделие.
6. Доводка
По результатам испытаний могут корректироваться режимы литья, отдельные элементы формы или требования к процессу.
Не всякая проблема первых образцов означает ошибку изготовления пресс-формы. Иногда причина находится в параметрах впрыска, температуре, охлаждении или подготовке материала.
Задача доводки - найти устойчивый производственный режим, а не просто получить одну визуально удачную деталь.
7. Утверждение образца и выпуск серии
Когда геометрия, внешний вид и сборка подтверждены, можно переходить к .
На этом этапе особенно полезно иметь согласованный эталон изделия и понятные критерии контроля. Тогда партия проверяется не субъективно по принципу "похоже или не похоже", а по заранее определённым требованиям.
Что нужно проверить на пробной отливке
Ошибка заказчика - принимать первые изделия только по внешнему виду.
Красивый корпус может не собираться с соседней деталью. Визуально незаметная деформация может сместить посадочное отверстие. А небольшая утяжина на внутренней поверхности может вообще не иметь значения для функции изделия.
Поэтому приёмку лучше строить вокруг назначения детали.
Проверяют:
- критические размеры;
- посадки и сопряжения;
- реальную сборку;
- отсутствие недопустимого облоя;
- утяжины и деформации;
- линии спая в критичных местах;
- качество лицевой поверхности;
- следы литника и выталкивания;
- повторяемость нескольких последовательных изделий.
Если деталь является частью сборочного узла, один из самых полезных тестов - собрать реальное изделие из серийных компонентов.
От чего зависит стоимость пресс-формы
Попытка оценить форму только по размеру пластиковой детали редко даёт правильное представление о бюджете.
На стоимость влияют конструкция изделия и сама архитектура оснастки.
Простая деталь без поднутрений может требовать относительно простой формы. Небольшой корпус со сложными защёлками, боковыми отверстиями и высокими требованиями к поверхности способен потребовать значительно более сложной конструкции.
Обычно на расчёт влияют:
- габариты изделия и оснастки;
- количество гнёзд;
- количество формообразующих деталей;
- поднутрения и подвижные элементы;
- литниковая система;
- требования к охлаждению;
- требуемый ресурс;
- материал формообразующих элементов;
- качество и фактура поверхности;
- сложность изготовления и сборки;
- необходимость последующей корректировки.
К стоимости оснастки нужно добавлять экономику самой детали: расход полимера, длительность цикла, количество изделий за цикл и последующие операции.
Поэтому корректнее сравнивать не две цены на пресс-форму, а два сценария производства одного и того же объёма продукции.
Почему самая дешёвая пресс-форма может оказаться дорогой
При выборе подрядчика легко сосредоточиться на стоимости оснастки. Для серийного производства этого недостаточно.
Представим две формы. Первая дешевле при изготовлении, но требует более длинного цикла, регулярно останавливается для обслуживания или даёт нестабильную отливку. Вторая дороже на старте, но проще работает в производстве.
При достаточно большом объёме начальная экономия способна исчезнуть в стоимости каждой партии.
Поэтому при сравнении предложений полезно уточнять не только цену изготовления, но и то, какая концепция формы заложена в расчёт, на какой объём она ориентирована и как будет проходить пробный запуск.
Когда литье на ТПА оправдано
Связка пресс-формы и ТПА особенно логична, когда конструкция изделия уже достаточно стабильна и требуется регулярное повторяемое производство.
Типичные признаки готовности проекта:
- продукт прошёл основные конструкционные проверки;
- планируется серия одинаковых изделий;
- известны требования к материалу;
- нужна повторяемая геометрия;
- важна себестоимость единицы при масштабировании;
- предполагаются повторные партии.
Если продукт всё ещё активно меняется, спрос только проверяется или требуется несколько опытных образцов, раннее изготовление металлической оснастки может ограничить гибкость проекта.
Сначала лучше закрыть максимум вопросов на цифровой модели и прототипах, а инвестицию в форму делать после стабилизации конструкции.
А если пресс-форма уже есть
Не всегда проект начинается с нуля.
Компания может иметь действующую пресс-форму и искать нового подрядчика для очередной партии или переноса производства. В таком случае сначала оценивается состояние оснастки и её совместимость с доступным ТПА, после чего выполняется пробный запуск.
Для такого сценария на сайте 3DRoom есть отдельный материал про .
Это другой тип проекта: затраты на создание новой формы могут не потребоваться, но состояние существующей оснастки становится одним из главных исходных факторов.
Какие данные отправить подрядчику для расчёта
Расчёт становится точнее, если подрядчик получает не только картинку изделия.
Полезно подготовить:
- 3D-модель, желательно в инженерном CAD-формате;
- чертёж с критическими размерами, если он есть;
- предполагаемый объём первой и последующих партий;
- требования к материалу или условия эксплуатации;
- цвет и требования к поверхности;
- информацию о сборке с другими компонентами;
- требования к маркировке и внешним следам;
- сведения о закладных элементах, если они нужны;
- данные о существующей пресс-форме, если она уже изготовлена.
Если часть параметров пока неизвестна, это не мешает начать оценку. Главное - отделить уже зафиксированные требования от тех, которые ещё можно менять.
Один подрядчик на оснастку и литье: в чём практический смысл
Разделение проекта между проектировщиком пресс-формы, изготовителем оснастки и отдельным литьевым производством возможно. Но в такой схеме особенно важно заранее распределить ответственность за результат пробного запуска.
Когда проектирование, изготовление пресс-формы и литье связаны одной производственной цепочкой, обратная связь после первых отливок быстрее возвращается к тем, кто принимал решения по конструкции.
3DRoom работает с производственными проектами полного цикла и может объединять прототипирование, подготовку модели, проектирование оснастки и литье пластмасс под давлением. Для проектов с конфиденциальной технической документацией предусмотрена работа по NDA.
Если требуется понять, какой вариант пресс-формы нужен под конкретную деталь, как подготовить модель и какой сценарий производства рациональнее при планируемом тираже, можно передать исходные данные специалистам 3DRoom и заказать расчёт.
Главное в проекте пресс-формы и ТПА
Успешное серийное литье начинается не в момент запуска термопластавтомата.
Большая часть результата закладывается раньше: когда определяется материал, проверяется геометрия изделия, выбирается конструкция пресс-формы и согласуются требования к будущей детали.
Чем раньше найдено неудобное поднутрение, проблемная толщина стенки или спорное место литника, тем проще исправление.
Поэтому правильная последовательность выглядит не как "сначала купить пресс-форму, потом попробовать лить", а как единый инженерный процесс: проверить изделие, подготовить его к технологии, спроектировать оснастку, получить пробные отливки, подтвердить результат и только после этого переходить к серии.


