


Производство корпусов для промышленного оборудования: 3D-печать или пресс-форма?
Корпус контроллера уже спроектирован, электроника помещается, разъёмы стоят на своих местах. Для испытаний нужно пять изделий. Затем, возможно, двадцать. Если оборудование пройдёт тестирование и пойдёт в серию, потребуются уже регулярные партии.
На этом этапе возникает вопрос: сразу вкладываться в пресс-форму или пока производить корпуса на 3D-принтере?
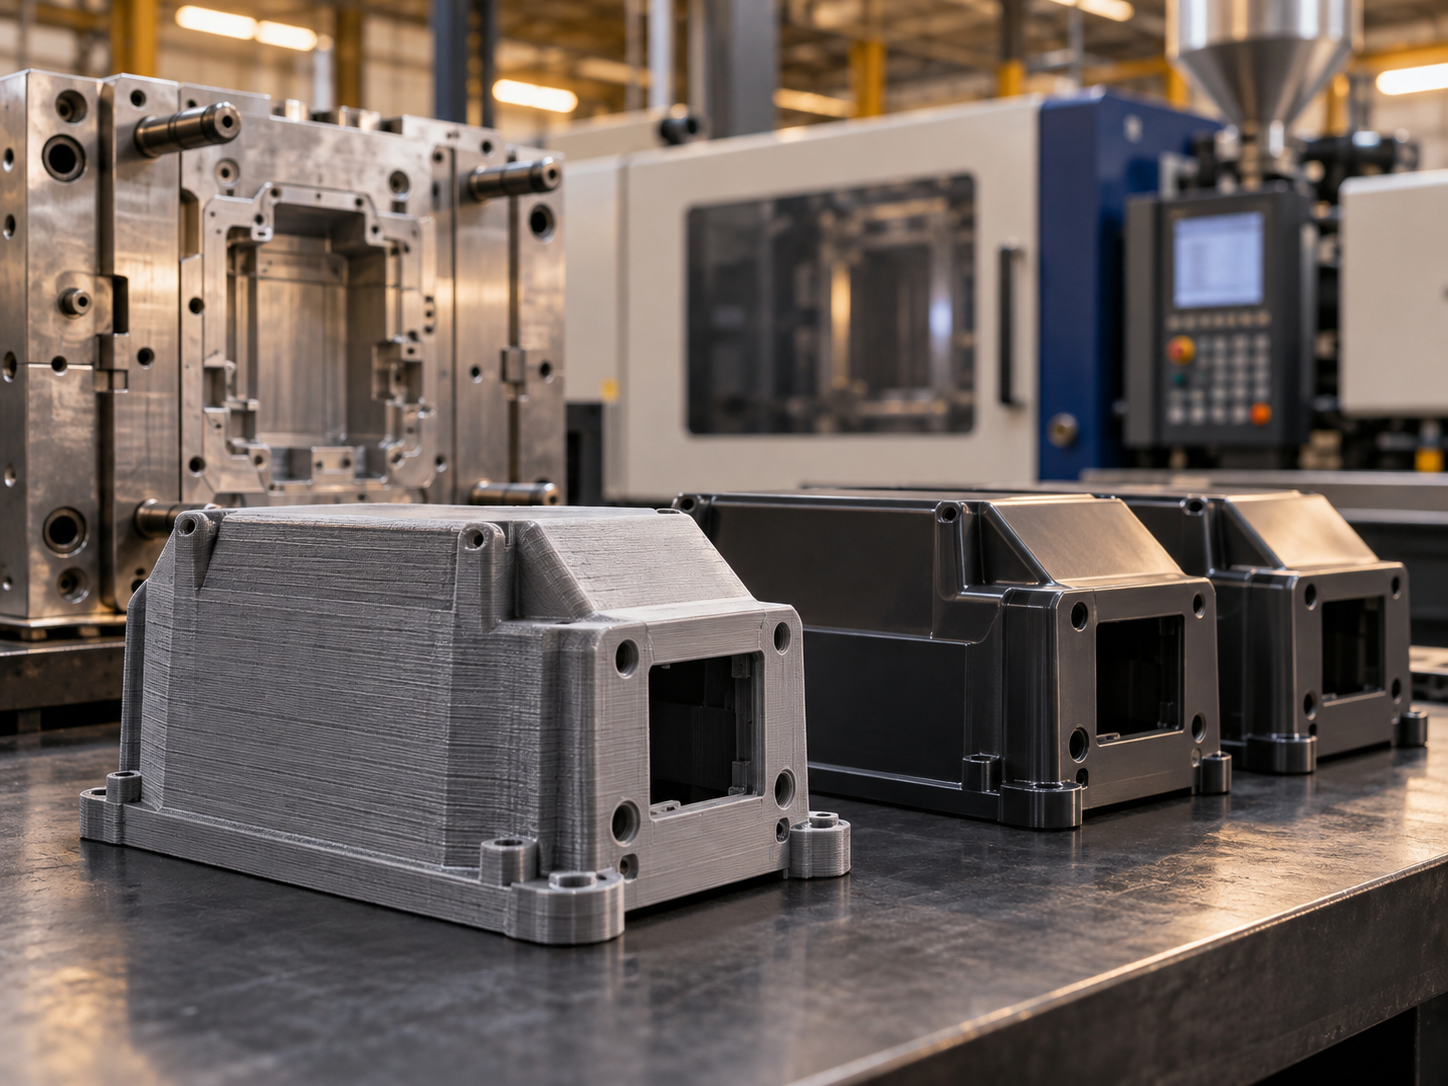
Для единичных изделий и малых партий чаще рациональнее 3D-печать. Она не требует дорогостоящей формообразующей оснастки и позволяет быстро менять конструкцию. Когда корпус утверждён, объём выпуска стабилен, а заказы повторяются, экономика постепенно смещается в сторону литья пластмасс под давлением на ТПА.
Главная ошибка здесь - искать универсальное число вроде «до 500 штук печатаем, после 500 льём». Такой границы нет. Для одного корпуса пресс-форма может начать окупаться относительно рано, для другого 3D-печать останется разумной и при заметно большем тираже.
Почему промышленные корпуса часто начинают с 3D-печати
До запуска серийного производства корпус редко бывает окончательно утверждён.
После первой сборки может выясниться, что нужно:
- перенести разъём;
- увеличить зазор под плату;
- изменить положение крепёжных стоек;
- добавить вентиляционные отверстия;
- усилить стенку или ребро;
- изменить защёлку;
- сделать место под маркировку;
- предусмотреть другой ввод кабеля;
- изменить крышку после испытаний оборудования.
При 3D-печати большая часть таких изменений выполняется в цифровой модели. После корректировки можно изготовить следующую версию корпуса без переделки металлической оснастки.
Именно поэтому для опытных образцов, тестовых установок и первых малых партий логично рассматривать .
Нет затрат на пресс-форму
Для печати нужна подготовленная 3D-модель, материал, машинное время и при необходимости постобработка. Отдельно создавать формообразующую оснастку под конкретный корпус не требуется.
Это особенно заметно, когда нужно несколько изделий. Стоимость пресс-формы в таком случае пришлось бы распределять всего на несколько корпусов, поэтому старт проекта получился бы несоразмерно дорогим.
У 3D-печати экономика устроена иначе: каждый следующий корпус требует дополнительного машинного времени и материала, но крупных первоначальных вложений в форму нет.
Конструкцию можно менять между партиями
Представим производителя системы промышленного мониторинга.
Сначала нужны десять корпусов для стендовых испытаний. После теста выясняется, что сервисный разъём удобнее вынести на боковую стенку. Следующая партия получает уже новую геометрию.
Для 3D-печати это обычная итерация.
При готовой пресс-форме такое изменение может потребовать доработки оснастки, а в некоторых случаях затронуть её конструкцию настолько сильно, что экономия от раннего запуска литья исчезнет.
Поэтому до фиксации геометрии корпуса гибкость производства часто важнее минимальной цены одной детали.
Можно выпускать несколько модификаций без отдельной оснастки
Промышленное оборудование нередко имеет общую платформу, но разные комплектации.
Например, базовая версия корпуса имеет два разъёма, другая четыре, третья получает дополнительную вентиляцию или крепление.
При аддитивном производстве такие варианты можно выпускать из разных цифровых моделей. Для литья каждая существенная геометрическая модификация должна быть учтена в конструкции формы, сменных вставках или отдельной оснастке.
Если объём каждой версии невелик, печать помогает не вкладываться слишком рано в несколько вариантов пресс-форм.
Когда 3D-печать перестаёт быть выгодной
У печати почти нет дорогого входного билета, но это не означает, что она одинаково выгодна на любом объёме.
Каждая деталь занимает оборудование на определённое время. Расходуется материал, требуется подготовка задания, контроль, снятие поддержек или другая постобработка в зависимости от технологии.
При росте тиража затраты увеличиваются вместе с количеством изделий.
Пресс-форма работает наоборот. Сначала проект требует заметных вложений в оснастку и подготовку производства. После запуска себестоимость одного отлитого корпуса при большом количестве изделий может быть существенно ниже, потому что одна и та же форма используется многократно.
Поэтому ключевой вопрос звучит не «сколько корпусов нужно сейчас?», а «сколько одинаковых корпусов потребуется за весь плановый период производства?».
Партия из 100 штук один раз и поставки по 100 штук каждый месяц в течение нескольких лет - две совершенно разные производственные задачи.
Почему при стабильном выпуске появляется смысл переходить на ТПА
Литьё пластмасс под давлением раскрывает свои преимущества, когда геометрия уже проверена, изделие не меняется от партии к партии, а выпуск можно прогнозировать.
Стоимость пресс-формы распределяется на весь тираж
Допустим, производство корпуса требует первоначальных затрат на форму.
Если выпустить десять изделий, каждому из них условно достанется десятая часть этих затрат. Если форма используется для тысяч изделий и повторных партий, доля оснастки в стоимости одного корпуса становится значительно меньше.
Именно поэтому при стабильном серийном выпуске имеет смысл отдельно рассчитать .
Не существует универсального тиража, после которого ТПА автоматически становится дешевле. В реальном расчёте сравнивают как минимум:
- стоимость проектирования и изготовления пресс-формы;
- подготовку модели под литьё;
- цену материала;
- машинное время;
- трудоёмкость дополнительных операций;
- стоимость одного напечатанного корпуса;
- стоимость одного отлитого корпуса;
- общий прогноз выпуска;
- вероятность изменений конструкции.
ТПА лучше масштабируется
3D-принтер изготавливает корпус послойно. Чтобы увеличить выпуск, требуется больше времени оборудования или больше одновременно работающих производственных единиц.
При литье пластик заполняет полость формы, изделие охлаждается, извлекается, после чего цикл повторяется. Для серийного производства этот принцип позволяет выпускать большое количество одинаковых деталей с высокой повторяемостью.
Чем стабильнее и дольше серия, тем сильнее проявляется экономическое преимущество оснастки.
Серийный корпус можно сразу проектировать под промышленное литьё
Для ТПА недостаточно просто взять модель, созданную для 3D-печати, и передать её в производство.
При проектировании литьевого корпуса учитывают:
- толщину стенок и равномерность переходов;
- уклоны, необходимые для извлечения детали из формы;
- расположение линии разъёма;
- места подачи материала;
- рёбра жёсткости;
- бобышки под крепёж;
- поднутрения;
- способ выталкивания;
- требования к поверхности.
Для литых деталей равномерная толщина стенок помогает снизить риск коробления и усадочных дефектов, а уклоны облегчают извлечение изделия из формы. Эти требования являются частью подготовки конструкции к серийному литью.
Поэтому корпус, который хорошо печатается, не всегда автоматически хорошо льётся.
Как найти реальную точку перехода
Для принятия решения полезно сравнивать не цену одной детали, а полную стоимость проекта.
Упрощённо точку окупаемости пресс-формы можно представить так:
Стоимость формы и запуска / экономия на одной детали = ориентировочное количество изделий до окупаемости.
Если напечатанный корпус стоит заметно дороже отлитого, форма окупится быстрее. Если разница небольшая, а оснастка сложная, переход может произойти значительно позже.
При этом одной арифметики недостаточно.
Конструкция уже окончательная?
Если корпус всё ещё проходит испытания, пресс-форма создаёт дополнительный риск. Ошибка в расположении крепления или изменение платы могут потребовать переделки.
Иногда рациональнее произвести ещё одну малую партию на 3D-принтерах, чем слишком рано зафиксировать конструкцию в металле.
Выпуск действительно будет повторяться?
Заказ на 300 корпусов не означает автоматически, что нужна форма.
Нужно понимать, это разовая потребность или первый заказ из длинной серии.
Для разовой партии 3D-печать может сохранить преимущество благодаря отсутствию оснастки. Для регулярного выпуска тех же 300 изделий экономика уже другая, потому что форму можно использовать в следующих партиях.
Все корпуса одинаковые?
Если оборудование постоянно выпускается в разных исполнениях, нужно считать тираж каждой версии отдельно.
Тысяча корпусов одной геометрии и тысяча изделий, распределённых между десятью модификациями, с точки зрения производства не одно и то же.
Какие требования предъявляются к материалу и поверхности?
Для промышленного корпуса могут быть критичны:
- рабочая температура;
- воздействие масел и химических веществ;
- ультрафиолет;
- ударные нагрузки;
- жёсткость;
- электрические свойства;
- требования к горючести материала;
- внешний вид;
- условия эксплуатации внутри или вне помещения.
Ни 3D-печать, ни ТПА сами по себе не гарантируют соответствие этим требованиям. Сначала определяют условия эксплуатации, затем материал и технологию.
Для прототипа иногда достаточно проверить геометрию и сборку, а финальный серийный корпус уже изготавливать из другого материала.
Почему прототип перед пресс-формой часто окупается
Наиболее дорогая ошибка при переходе к ТПА - обнаружить проблему после изготовления оснастки.
Поэтому перед фиксацией конструкции полезно пройти отдельный этап .
На физическом образце можно проверить:
- помещается ли электроника;
- совпадают ли монтажные точки;
- есть ли доступ к разъёмам;
- удобно ли открывать крышку;
- хватает ли места для проводки;
- не конфликтуют ли внутренние элементы;
- правильно ли расположены отверстия;
- удобно ли устанавливать корпус на оборудование.
Печатный прототип не обязан полностью воспроизводить свойства будущей литой детали. Его задача может быть проще: обнаружить конструктивные ошибки до вложений в оснастку.
Практичная стратегия: не выбирать одну технологию навсегда
Для производителя промышленного оборудования наиболее рациональный путь часто состоит из нескольких этапов.
Этап 1. Один или несколько прототипов
Корпус печатают для проверки габаритов, сборки, посадок и расположения компонентов.
На этом этапе главное преимущество - скорость изменений конструкции, а не минимальная себестоимость.
Этап 2. Малая рабочая партия
После первых испытаний можно изготовить ограниченное количество корпусов для пилотной эксплуатации, первых поставок или установки на собственное оборудование.
Если конструкция ещё может измениться, 3D-печать сохраняет гибкость.
Этап 3. Фиксация конструкции
Когда геометрия, электроника, крепления, интерфейсы и материал определены, появляется смысл готовить изделие к серийному литью.
Здесь модель проверяют уже не только как корпус, но и как будущую литую деталь.
Этап 4. Пресс-форма и ТПА
Если прогноз выпуска подтверждает окупаемость оснастки, проект переходит на литьё.
В результате 3D-печать не конкурирует с ТПА. Она снижает риск на ранней стадии, а пресс-форма решает задачу масштабирования после стабилизации продукта.
Когда лучше остаться на 3D-печати
Переход на ТПА не является обязательной стадией любого проекта.
Печать может оставаться основной технологией, если:
- корпус нужен единично;
- оборудование изготавливается под заказ;
- каждая партия отличается;
- требуется много модификаций;
- конструкция регулярно обновляется;
- прогнозируемый общий объём недостаточен для окупаемости формы;
- изделие является запасной деталью для оборудования, которое уже не выпускается;
- сложная геометрия специально рассчитана на аддитивное производство.
Для таких задач отсутствие пресс-формы является не временным компромиссом, а экономическим преимуществом.
Когда пора считать пресс-форму
Есть несколько признаков, что проект созрел для перехода на ТПА:
- конструкция корпуса перестала меняться;
- прошли функциональные испытания;
- определён серийный материал;
- известен прогноз выпуска;
- одни и те же корпуса заказываются повторно;
- цена напечатанного изделия начинает заметно влиять на себестоимость оборудования;
- требуется стабильная производительность при увеличении объёма.
В этот момент решение нужно принимать по расчёту, а не по привычке.
В 3DRoom доступны оба направления: 3D-печать для прототипов и небольших партий, а также производство методом литья пластмасс под давлением. Это позволяет рассматривать корпус как один производственный проект с возможностью перехода между технологиями по мере роста тиража.
Если нужно понять, какой вариант выгоднее для конкретного корпуса, подготовьте 3D-модель, планируемое количество изделий, требования к материалу и прогноз повторных партий. На этих данных уже можно сравнить печать с изготовлением пресс-формы и заказать расчёт.
Что выбрать в итоге
Для единичного корпуса или небольшой партии главным преимуществом 3D-печати становится отсутствие дорогостоящей оснастки. Производитель может проверить изделие, выпустить несколько версий и вносить изменения без переделки пресс-формы.
Когда корпус становится стабильным серийным компонентом, ситуация меняется. Затраты на форму распределяются на большое количество изделий, а ТПА позволяет снижать себестоимость единицы и масштабировать выпуск.
Поэтому правильная последовательность чаще выглядит не как «3D-печать или пресс-форма», а как:
прототип -> малая партия -> проверка конструкции -> расчёт точки окупаемости -> пресс-форма -> серийное литьё.
Именно такой подход помогает не переплачивать за оснастку слишком рано и не оставаться на дорогом для большой серии способе производства слишком долго.


