


Как выбрать смолу для ювелирных изделий
Кольцо может идеально выглядеть в CAD, но после печати и литья получить неровную поверхность, потерять часть тонкого рельефа или выйти из нужного размера. Причина не всегда в принтере или литейщике. Иногда проблема начинается раньше, с неправильно выбранной фотополимерной смолы.
Для ювелирного производства материал нужно оценивать не по цвету, цене или обещанной «8K-детализации», а по всей технологической цепочке. Одни смолы удобны для визуальных прототипов, другие разработаны специально для выжигаемых мастер-моделей, третьи лучше работают с тонкой филигранью, но хуже подходят для массивной геометрии.
Ниже речь идёт именно о фотополимерных смолах для ювелирной 3D-печати. Если требуется смола, из которой само украшение отливается как конечное изделие, например прозрачная эпоксидная композиция, это уже другая группа материалов и другой процесс.
Сначала определите, что должно получиться после печати
Вопрос «какая ювелирная смола лучше» слишком общий. Сначала нужно понять назначение напечатанной модели.
Визуальный прототип или примерочный образец
Если модель нужна для оценки формы, пропорций, посадки, расположения камней или согласования дизайна, способность материала полностью выгорать не является главным критерием.
Здесь важнее:
- хорошая передача мелкого рельефа;
- стабильная геометрия;
- гладкая поверхность;
- достаточная прочность при снятии поддержек и примерке;
- предсказуемая постобработка.
Для такой задачи может подойти качественная стандартная или специализированная детализированная смола.
Если же модель должна перейти в металл методом литья по выплавляемым моделям, требования меняются полностью.
Выжигаемая мастер-модель
Для прямого литья нужна castable resin, то есть литейная фотополимерная смола. Она разрабатывается с учётом выжигания из формовочной массы.
Обычная фотополимерная смола может прекрасно печатать мелкие элементы, но это ещё не делает её подходящей для литья. Специализированные литейные материалы проектируют так, чтобы уменьшить количество остатка после выжигания и сделать поведение модели при нагреве более контролируемым. Например, производители таких материалов отдельно указывают содержание золы и рекомендуемый цикл выжигания.
Если нужно подробнее разобраться в самой технологии получения подобных моделей, полезно посмотреть материал 3DRoom о .
Литейная смола тоже бывает разной
Надпись Castable на бутылке не означает, что любой материал одинаково хорошо справится с кольцом с тонкими крапанами, массивным перстнем и крупным медальоном.
Условно литейные фотополимеры можно разделить на составы с восковым наполнением и полимерные литейные системы без ориентации на максимально высокое содержание воска.
Восковый компонент может сделать поведение модели при выжигании ближе к привычному восковому процессу. Такие составы часто выбирают для тонких элементов и сложного ювелирного рельефа. Но конкретное поведение зависит от формулы материала, поэтому смотреть только на процент воска нельзя.
Показательный пример даёт Formlabs: производитель рекомендует Castable Wax Resin для мелких изделий и тонкой филиграни, True Cast Resin для более массивных украшений и небольших технических деталей, а Clear Cast Resin позиционирует для более крупной геометрии. Это не универсальная классификация всех смол на рынке, но хороший пример того, почему геометрия детали должна влиять на выбор материала.
Семь параметров, на которые стоит смотреть при выборе
1. Совместимость с конкретным 3D-принтером
Начинать лучше не с характеристик готовой модели, а с вопроса: можно ли вообще стабильно печатать этим материалом на имеющемся оборудовании?
Нужно проверить:
- технологию печати: SLA, DLP, LCD/MSLA;
- рабочую длину волны источника;
- наличие готового профиля экспозиции;
- ограничения производителя принтера по сторонним материалам;
- совместимость с ванной и другими расходными элементами.
Даже хорошая литейная смола не даст стабильного результата, если приходится подбирать параметры практически вслепую.
Для общего понимания групп фотополимеров и их назначения можно использовать материал 3DRoom .
2. Поведение при выжигании
Для ювелирного литья это один из ключевых критериев.
В технической документации стоит искать не только фразу clean burnout, но и более конкретные данные:
- остаточная зольность;
- особенности теплового расширения;
- рекомендуемый цикл выжигания;
- требования к формовочной массе;
- необходимость постотверждения перед формовкой.
Например, Formlabs указывает для Castable Wax Resin зольность 0,0-0,1% по TGA, а для True Cast Resin - 0,03%. У разных материалов цифры и методики могут различаться, поэтому сравнивать стоит именно технические паспорта, а не рекламные описания.
Почему это имеет значение? При нагреве модель должна покинуть форму так, чтобы не создать лишних проблем для формовочной массы и не оставить загрязнения в полости. Если режим выжигания не соответствует материалу, даже удачная печать ещё не гарантирует качественную металлическую отливку.
3. Геометрия конкретного украшения
Тонкая филигрань и массивный перстень предъявляют к смоле разные требования.
Для тонких элементов критичны:
- способность удерживать очень мелкие детали;
- достаточная прочность модели до литья;
- аккуратное удаление поддержек;
- минимальная деформация тонких участков.
Для массивных элементов важнее дополнительно оценивать тепловое расширение и рекомендации производителя для толстых сечений. Некоторые литейные смолы прямо разделяются по типу геометрии, для которой они рассчитаны.
Поэтому выбирать один материал для всей линейки украшений удобно, но не всегда технологически оправданно.
4. Усадка и стабильность размеров
В ювелирке небольшое изменение размера уже может быть критичным. Это касается диаметра кольца, посадочных мест под камни, крапанов, парных деталей и элементов, которые должны точно совпадать после литья.
Размер может изменяться на нескольких этапах:
- при фотополимеризации во время печати;
- во время дополнительного УФ-отверждения;
- в дальнейшей литейной цепочке.
Производители некоторых литейных материалов прямо предупреждают, что дополнительное отверждение способно немного изменить размеры. Например, Formlabs для Castable Wax Resin указывает, что постотверждение не требуется и может вызвать небольшую усадку.
Из этого следует практическое правило: компенсацию размеров лучше определять не по чужому коэффициенту из интернета, а по собственному стабильному процессу «печать + подготовка + формовка + выжигание + литьё».
5. Прочность модели до литья
Максимальная прочность здесь не самоцель.
Модель должна пережить:
- снятие с платформы;
- промывку;
- удаление поддержек;
- контроль;
- установку литников;
- формовку.
При этом чрезмерная жёсткость или неподходящее поведение при нагреве тоже могут создать проблемы.
Для филиграни особенно полезна достаточная прочность «зелёной» модели, то есть детали до окончательного постотверждения. Производители ювелирных смол отдельно работают с этим параметром, поскольку тонкие проволочные элементы должны сохранять форму до момента формовки.
6. Качество поверхности и передача мелких элементов
Ювелирное изделие отличается от обычной технической детали тем, что дефект размером в доли миллиметра может оказаться хорошо заметен после литья и полировки.
Нужно оценивать, как материал передаёт:
- гравировку;
- крапаны;
- милгрейн;
- тонкие канавки;
- фактуру;
- острые грани;
- мелкие отверстия и ажурную геометрию.
Но сама смола отвечает лишь за часть результата. На поверхность также влияют ориентация модели, расположение поддержек, экспозиция, толщина слоя и последующая очистка.
Именно поэтому термин «смола для 12K-принтера» сам по себе почти ничего не говорит о пригодности материала для конкретной ювелирной задачи.
7. Насколько материал вписывается в весь производственный процесс
Материал может давать отличную детализацию, но требовать такого режима выжигания, который неудобен для используемой печи или формовочной массы.
Другой состав может печататься немного сложнее, зато стабильно работать в уже отлаженном литейном цикле.
При серийной работе это особенно заметно. Важна не одна удачная модель, а повторяемость всей цепочки:
CAD → печать → промывка → постобработка → формовка → выжигание → литьё → финишная обработка.
Смолу лучше выбирать не как отдельный расходник, а как часть этого процесса.
Какой тип смолы выбирать под разные задачи
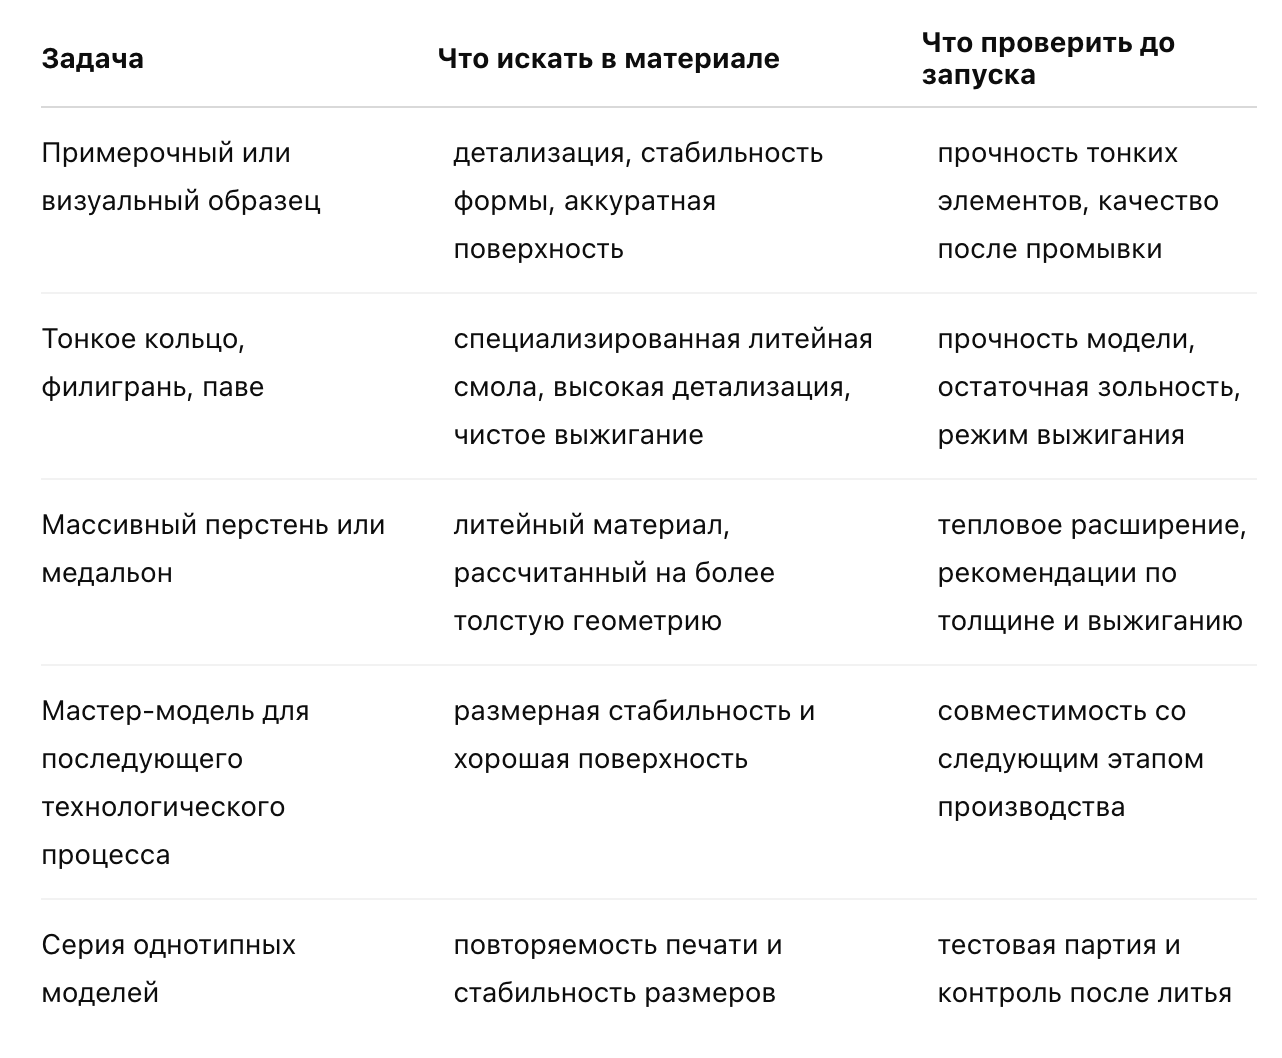
Таблица не заменяет технический паспорт конкретного материала. Она помогает сначала отсеять неподходящие классы смол, а уже затем сравнивать конкретные продукты.
Ошибки, которые обходятся дороже самой смолы
Выбирать материал только по разрешению принтера
Маркетинговые обозначения 8K, 12K или 14K относятся прежде всего к оборудованию и не показывают, насколько хорошо смола будет выжигаться или сохранять размер.
Для ювелирного производства гораздо важнее стабильность связки «принтер + профиль + смола + литейный процесс».
Использовать обычную смолу для прямого литья
Высокая детализация не означает пригодность для выжигания.
Если модель должна исчезнуть внутри формовочной массы, нужен материал, предназначенный именно для investment casting, с понятными рекомендациями производителя.
Игнорировать режим выжигания
Даже две смолы с похожим назначением могут требовать разных температурных циклов. Например, Formlabs отдельно указывает, что обычная Castable Resin как акрилатный фотополимер требует другого подхода, чем традиционный восковой цикл.
Поэтому переносить режим с воска или другой смолы без проверки документации рискованно.
Максимально долго досвечивать модель «для надёжности»
Для некоторых материалов постотверждение обязательно, для других не требуется. Время и температура также могут влиять на размеры и свойства модели.
Правильный режим берётся из документации к конкретной смоле, а не выбирается по принципу «чем больше, тем лучше».
Проверять только качество печати
Напечатать красивое кольцо недостаточно. Если материал выбирается для производства металлических украшений, настоящий тест заканчивается только после формовки, выжигания и литья.
Как протестировать новую смолу перед серией
Для мастерской или производства гораздо полезнее не печатать случайную красивую модель, а сделать небольшой технологический тест.
Подготовьте файл, в котором есть элементы, характерные для вашей продукции:
- тонкие крапаны;
- гравировка;
- небольшие отверстия;
- филигрань;
- гладкая полированная поверхность;
- участок увеличенной толщины;
- контролируемые размеры.
Напечатайте несколько одинаковых образцов и зафиксируйте параметры процесса.
После промывки и, если требуется, постотверждения измерьте контрольные размеры. Затем проведите литьё тем же способом, которым будет выпускаться реальная продукция.
После получения металлической детали проверяйте уже не «насколько красиво печатает смола», а конкретные производственные показатели:
- сохранилась ли геометрия;
- читается ли мелкий рельеф;
- нет ли дефектов поверхности;
- сохранились ли тонкие элементы;
- попадают ли размеры в требуемый диапазон;
- стабилен ли результат от модели к модели.
Такой тест быстро показывает, подходит ли материал именно вашему процессу. Один удачный рекламный образец производителя этого не покажет.
Когда лучше не выбирать смолу самостоятельно
Если ювелирные модели нужны эпизодически, для запуска новой коллекции или проверки нескольких вариантов дизайна, собственная настройка фотополимерного процесса не всегда оправданна.
Нужно не только купить материал, но и подобрать параметры печати, ориентацию, поддержки, промывку и постобработку. Для тонкой ювелирной геометрии эти этапы сильно влияют на результат.
В 3DRoom можно заказать по готовой модели и заранее обсудить назначение детали. Если мастер-модель предназначена для дальнейшего ювелирного производства, это лучше указать сразу, чтобы материал и технологию оценивали в контексте следующего этапа.
Что отправить подрядчику для подбора материала
Одного STL-файла бывает недостаточно. Вместе с моделью полезно передать:
- назначение детали;
- будет ли она выжигаться;
- металл, в который планируется литьё;
- критичные размеры;
- самые тонкие элементы;
- требования к поверхности;
- количество моделей;
- используемую литейную технологию, если она уже определена.
Чем понятнее конечная задача, тем меньше риск выбрать смолу, которая отлично печатается, но плохо работает дальше.
Универсальной «лучшей смолы для ювелирных изделий» нет. Для примерочного прототипа и выжигаемой мастер-модели нужны разные свойства. Даже среди литейных составов выбор зависит от толщины, филиграни, требований к поверхности и принятого цикла выжигания.
Поэтому наиболее надёжная логика выбора выглядит просто: сначала определить функцию модели, затем проверить совместимость материала с оборудованием и литьём, после этого провести тест на своей типовой геометрии. Такой подход обычно полезнее, чем выбирать смолу по бренду, цвету или максимальному разрешению на этикетке.
Если нужно подобрать технологию и материал для конкретной ювелирной модели, можно передать исходные данные специалистам 3DRoom и заказать расчёт.


