


Как сделать филамент из бутылок для 3D-печати
Из одной пластиковой бутылки действительно можно получить материал, которым способен печатать FDM-принтер. Но главный вопрос здесь не в том, расплавится ли пластик. PET плавится и формуется без проблем. Сложнее получить из тонкой стенки бутылки ровный пруток, который будет стабильно подаваться в экструдер и не застрянет через несколько часов печати.
Поэтому технология изготовления бутылочного филамента строится вокруг трёх вещей: чистого однородного сырья, постоянной ширины PET-ленты и контролируемого вытягивания.
Какой пластик используется в бутылках
Большинство прозрачных бутылок для воды и напитков делают из PET, полиэтилентерефталата. На упаковке его обычно обозначают цифрой 1 в треугольнике переработки.
PET и PETG не одно и то же.
PETG, который часто продаётся в катушках для 3D-принтеров, представляет собой модифицированный материал. Добавление гликоля меняет поведение полимера и делает его удобнее для печати. Обычная бутылка обычно изготовлена именно из PET, поэтому настройки готового самодельного прутка нельзя автоматически копировать с привычного PETG.
Если нужно подробнее разобраться в свойствах модифицированного материала, на сайте 3DRoom есть отдельный материал про PETG для 3D-печати и производства.
Два способа получить филамент из бутылок
Есть два принципиально разных подхода.
PET-лента с последующим вытягиванием
Для небольшого объёма это наиболее доступная схема.
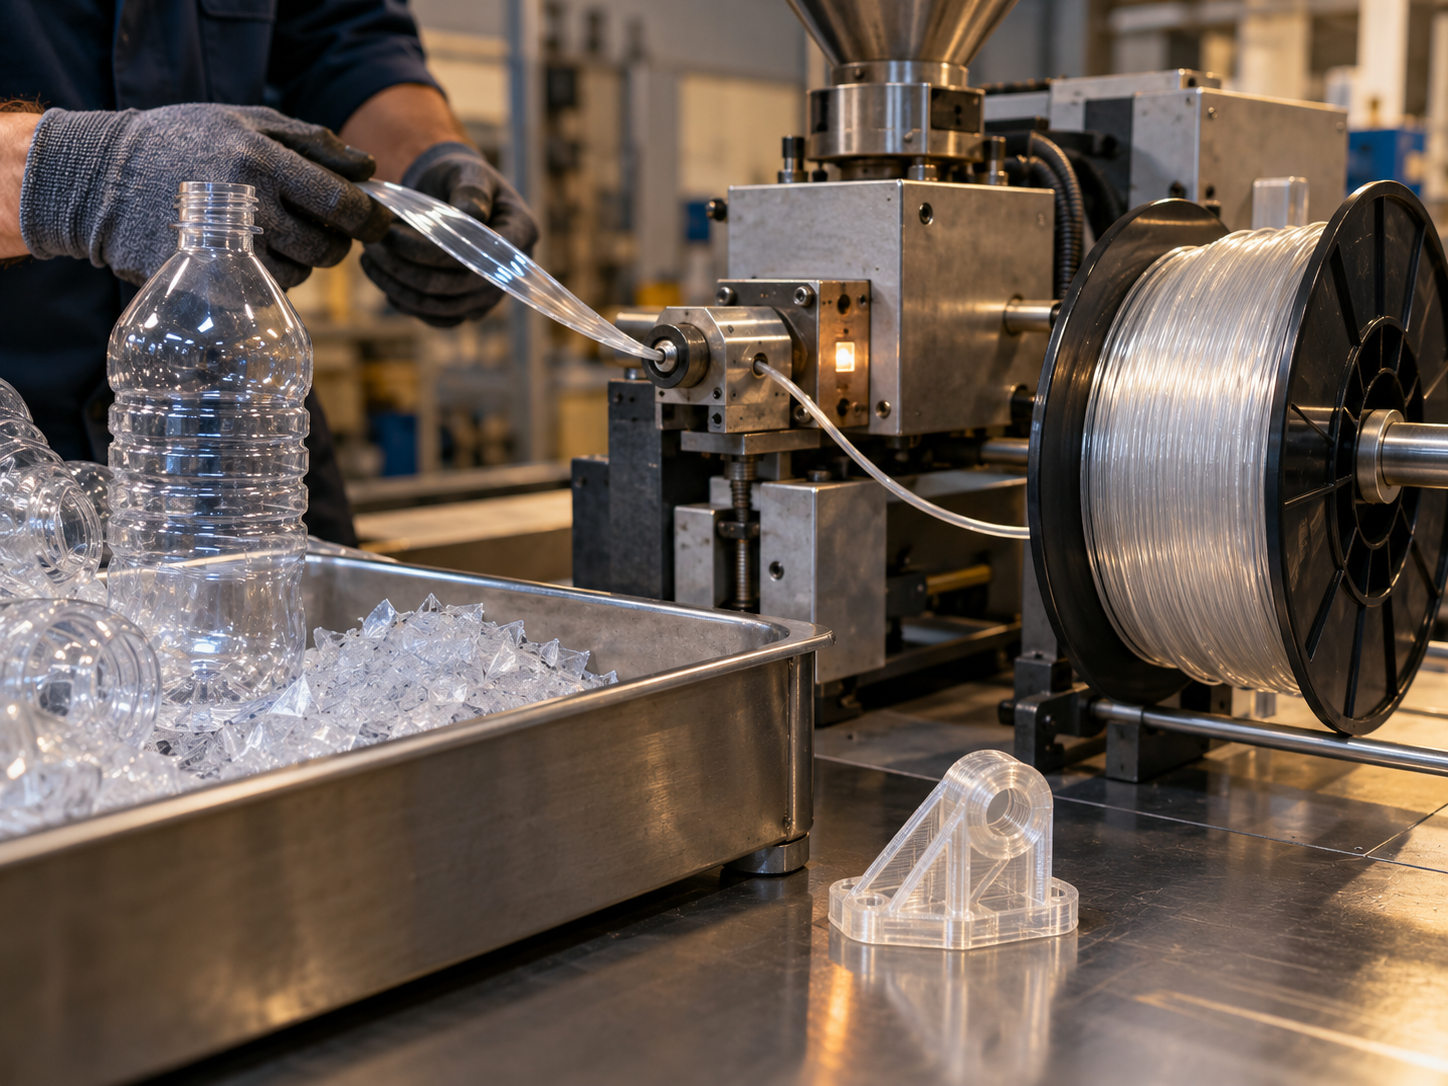
Цилиндрическую часть бутылки режут по спирали, получая длинную узкую ленту. Затем её протягивают через нагретый формующий узел. PET размягчается, края ленты сворачиваются внутрь, а на выходе получается пруток, близкий по размеру к стандартному филаменту.
Такой процесс часто называют пултрузией или вытягиванием PET-ленты.
Здесь не требуется сначала измельчать всю бутылку в хлопья и полностью перерабатывать материал через шнековый экструдер. Именно поэтому схема стала популярной среди экспериментаторов и разработчиков небольших установок.
Измельчение и экструзия
Второй вариант ближе к обычному производству филамента.
Бутылки сортируют, очищают, измельчают в хлопья, сушат, после чего материал перерабатывают через экструдер. В более контролируемых процессах промежуточно получают гранулы, снова сушат сырьё и только затем экструдируют конечный пруток.
Этот путь сложнее, зато позволяет лучше управлять однородностью сырья и геометрией филамента. Исследования переработанного PET для аддитивного производства также используют измельчение, сушку и последующую экструзию как воспроизводимую технологическую цепочку.
Для самостоятельной переработки нескольких бутылок такой процесс обычно избыточен. Для производства материала партиями, наоборот, именно контроль сырья становится критичным.
Что понадобится для изготовления бутылочного филамента
Для схемы с PET-лентой нужен не полноценный завод по переработке пластика, а сравнительно компактный набор оборудования:
- чистые PET-бутылки одного типа;
- бутылкорез с регулируемой шириной полосы;
- нож или другой инструмент для удаления верхней и нижней части бутылки;
- нагреваемый формующий узел;
- механизм равномерной протяжки;
- катушка или намотчик;
- штангенциркуль или микрометр;
- оборудование для сушки материала;
- вентиляция рабочей зоны.
Нагреваемый узел должен обеспечивать контролируемую температуру, а протяжка должна идти без рывков. Именно сочетание нагрева и постоянной скорости определяет геометрию готового прутка.
Работа ведётся с режущим инструментом и нагретыми деталями, поэтому необходимы защита рук, устойчивое крепление оборудования и соблюдение требований производителя нагревательных компонентов.
Шаг 1. Отберите одинаковые PET-бутылки
Начинать лучше не со смешанного пакета пластика, а с бутылок одного типа.
Удалите:
- крышки;
- защитные кольца;
- этикетки;
- клей;
- остатки напитков;
- посторонние загрязнения.
Крышки обычно изготовлены не из того же полимера, что стенка бутылки. Смешивание разных пластиков усложняет переработку и может менять свойства конечного материала.
Научные работы по переработке бутылочного PET отдельно исследуют влияние примесей других полимеров, потому что состав исходного сырья влияет на структуру и поведение напечатанной детали.
Для экспериментальной катушки разумнее сначала добиться повторяемости на одном чистом материале, а уже потом проверять смеси.
Шаг 2. Вымойте и полностью высушите пластик
PET чувствителен к влаге при термической переработке.
Если материал нагревается влажным, вода способна ускорять разрушение полимерных цепей. В результате меняется вязкость расплава, а готовый материал может становиться менее стабильным. Поэтому в профессиональной переработке PET сушке уделяют отдельный технологический этап.
После мойки бутылка должна быть сухой не только снаружи. Влага не должна оставаться на внутренней поверхности и в уже подготовленной ленте.
При производстве из измельчённого PET требования к сушке ещё выше, поскольку суммарная площадь поверхности хлопьев значительно больше.
Шаг 3. Удалите горлышко и дно
Для получения длинной непрерывной полосы нужна ровная боковая стенка.
Горловина и донная часть заметно отличаются по геометрии и толщине, поэтому их обычно не используют в процессе прямого вытягивания.
В результате должна остаться цилиндрическая или близкая к цилиндрической часть бутылки, которую бутылкорез сможет распустить по спирали.
Шаг 4. Нарежьте бутылку на PET-ленту
Это один из самых ответственных этапов.
Если ширина полосы постоянно меняется, количество материала, поступающего в формующий узел, тоже будет меняться. На выходе появятся участки разного диаметра.
Для прутка 1,75 мм нет одной универсальной ширины полоски. Она зависит в том числе от толщины стенки бутылки и от того, насколько материал вытягивается в конкретной установке.
Например, специализированный калькулятор для бутылочного PET связывает ширину ленты с толщиной стенки и площадью поперечного сечения будущего прутка. Для более тонкой стенки требуется более широкая полоса, для более толстой более узкая.
Поэтому подход «всегда режем полосу 8 мм» работает только для конкретного типа бутылок и конкретной установки.
Лучше:
- измерить толщину стенки;
- выставить ширину бутылкореза;
- получить несколько метров ленты;
- сформовать тестовый участок;
- измерить получившийся диаметр;
- скорректировать ширину или скорость протяжки.
Шаг 5. Протяните ленту через нагретый формующий узел
Дальше PET-лента поступает в нагретую зону.
В самодельных установках встречаются формователи на базе нагревательного блока и модифицированного сопла 3D-принтера. Лента размягчается, принимает более компактное сечение и одновременно вытягивается механизмом протяжки.
В открытых проектах можно встретить рабочие температуры порядка 185-200 °C именно для формирования ленты, но это не универсальная настройка для любого станка. Реальная температура зависит от конструкции формователя, скорости движения, ширины полосы и того, насколько глубоко материал прогревается.
Принцип здесь важнее конкретной цифры: материал должен формоваться стабильно, но не перегреваться и не находиться в нагретой зоне дольше необходимого.
Шаг 6. Поддерживайте постоянную скорость вытягивания
Даже идеально нарезанная PET-лента не гарантирует хороший результат, если привод работает рывками.
Представим участок ленты, который проходит нагреватель медленно. Материал успевает сильнее размягчиться и деформироваться. Через несколько секунд привод ускоряется, и следующий участок выходит другим по сечению.
На катушке визуально всё может выглядеть нормально. Проблема проявится уже в принтере: экструдер начнёт подавать разное количество пластика.
Поэтому привод протяжки должен обеспечивать плавное движение, а катушка не должна резко менять натяжение.
Шаг 7. Проверяйте диаметр по всей длине
Среднее значение само по себе мало о чём говорит.
Если половина прутка имеет близкий к требуемому размер, а на нескольких участках появляются заметные утолщения, именно эти места могут создать проблемы при прохождении филамента через тракт подачи.
Проверяйте несколько участков катушки и смотрите не только на среднее значение, но и на разброс.
Для эксперимента можно начать с короткого отрезка. Нет смысла перерабатывать десятки бутылок, пока не подтверждена стабильность первых метров.
Шаг 8. Намотайте филамент без перегибов
Готовый пруток должен ложиться на катушку без сильного натяжения и острых перегибов.
Если намотчик тянет сильнее, чем рассчитана формующая часть установки, он сам начинает влиять на диаметр материала.
Поэтому протяжку и намотку желательно рассматривать как одну систему, а не как два независимых механизма.
После изготовления катушку стоит защитить от влаги.
Как настроить 3D-принтер под PET из бутылок
Первая ошибка здесь заключается в попытке загрузить самодельный PET и использовать профиль обычного PETG.
Состав и история материала отличаются.
Рабочую температуру лучше подбирать экспериментально на небольших тестовых моделях или температурной башне. В одном из исследований переработанного бутылочного PET оптимальные для конкретного материала параметры были определены экспериментально, а печать тестовых образцов выполнялась при 270 °C и скорости 40 мм/с. Это пример исследовательского режима, а не готовый универсальный профиль для любого rPET.
Перед повышением температуры обязательно проверьте допустимый диапазон конкретного хотэнда. Не каждый настольный принтер рассчитан на одинаковые температуры.
При настройке стоит контролировать:
- стабильность подачи;
- межслойное сцепление;
- появление пузырьков;
- нити между элементами;
- деформацию детали;
- состояние поверхности;
- фактические размеры напечатанного образца.
Для понимания самого процесса послойного изготовления можно использовать страницу 3DRoom о профессиональной FDM-печати.
Почему бутылочный филамент получается нестабильным
Самодельная переработка PET выглядит простой только до первой длинной печати. Большинство проблем возникает не из-за одного грубого дефекта, а из-за накопления небольших отклонений.
Разная толщина стенки бутылок
Две одинаковые на вид бутылки могут давать ленту с разным количеством материала на единицу длины.
Если не менять ширину реза, диаметр сформованного прутка тоже меняется.
Остаточная влага
Влага особенно неприятна при повторном нагреве PET. Она способна ухудшать переработку полимера и качество последующей печати.
Загрязнение
Остатки клея, этикетки, части крышки или другие пластики меняют поведение сырья. Для единичной декоративной модели это может закончиться просто неудачной печатью. Для функциональной детали неизвестный состав уже превращается в производственный риск.
Нестабильная протяжка
Изменение скорости отражается на форме и размере прутка.
Ограниченная длина одной полосы
Одна бутылка даёт конечный отрезок материала. Для крупной модели приходится решать вопрос соединения участков или использовать несколько последовательно подготовленных отрезков.
В некоторых DIY-проектах соединение прутков рассматривается отдельно именно потому, что длина материала от одной бутылки ограничена.
Можно ли печатать из бутылочного PET функциональные детали
Технически да.
Исследования показывают, что переработанный PET из бутылок может использоваться как сырьё для FDM-печати, а его механические свойства можно измерять и сопоставлять с коммерческими материалами. При этом свойства сильно зависят от подготовки сырья, процесса экструзии и режимов печати.
Но отсюда не следует, что любой филамент, вытянутый из случайной бутылки, автоматически подходит для ответственной детали.
Если изделие должно:
- работать под механической нагрузкой;
- входить в сборку с заданными посадками;
- выпускаться повторяемой партией;
- выдерживать определённую температуру;
- иметь стабильную геометрию;
- соответствовать согласованным характеристикам,
сырьё и технологию нужно контролировать гораздо жёстче.
Для таких задач бутылочный PET разумно рассматривать сначала как объект технологического эксперимента, а не как гарантированную замену промышленному филаменту.
Где переработанный PET действительно интересен
У материала есть практический потенциал там, где задача связана не только с экономией на катушке.
Например:
- исследование вторичного сырья;
- разработка собственного процесса рециклинга;
- образовательные лаборатории;
- проверка технологии замкнутого цикла;
- неответственные опытные детали;
- тестирование возможности использовать конкретный поток PET-отходов.
На сайте 3DRoom есть отдельный обзор эко-филаментов, где переработанные материалы рассматриваются уже с точки зрения применения в 3D-печати.
Когда проще использовать готовый материал
Если задача заключается не в исследовании переработки, а в получении готовой детали, изготовление собственной катушки добавляет ещё одну нестабильную операцию.
Для одного прототипа или небольшой партии обычно важнее:
- подобрать материал под условия эксплуатации;
- проверить 3D-модель;
- правильно ориентировать деталь;
- настроить печать;
- обеспечить повторяемость изделий.
В таком случае рациональнее использовать контролируемый филамент и сосредоточиться на самой детали.
3DRoom выполняет [3D-печать изделий из пластика] и работает с задачами от прототипов до производственных деталей. Для проектов, где ещё нужно проверить форму, сборку или функцию изделия, отдельно доступно прототипирование.
Что меняется, если филамент нужен не для эксперимента, а для производства
Здесь требования становятся другими.
Нужно контролировать уже не факт получения прутка, а весь процесс:
сырьё -> сортировка -> очистка -> сушка -> переработка -> диаметр -> намотка -> испытания -> печать -> проверка деталей.
Для повторяемого rPET-филамента промышленная логика с измельчением, сушкой и экструзией значительно ближе к реальному производственному процессу, чем непосредственное вытягивание полосы из одной бутылки. Исследовательские работы по переработке PET также используют контролируемую подготовку материала и испытания готовых образцов, поскольку свойства вторичного сырья нельзя оценивать только по внешнему виду катушки.
Именно здесь проходит граница между интересным способом дать бутылке вторую жизнь и разработкой воспроизводимого материала для производства.
Если конечная цель проекта не изготовление самого филамента, а получение функциональной детали или партии изделий, можно передать 3D-модель и требования специалистам 3DRoom и заказать расчёт. Это позволит сначала выбрать материал и технологию под изделие, а уже затем решать, имеет ли смысл использовать вторичное сырьё.


