


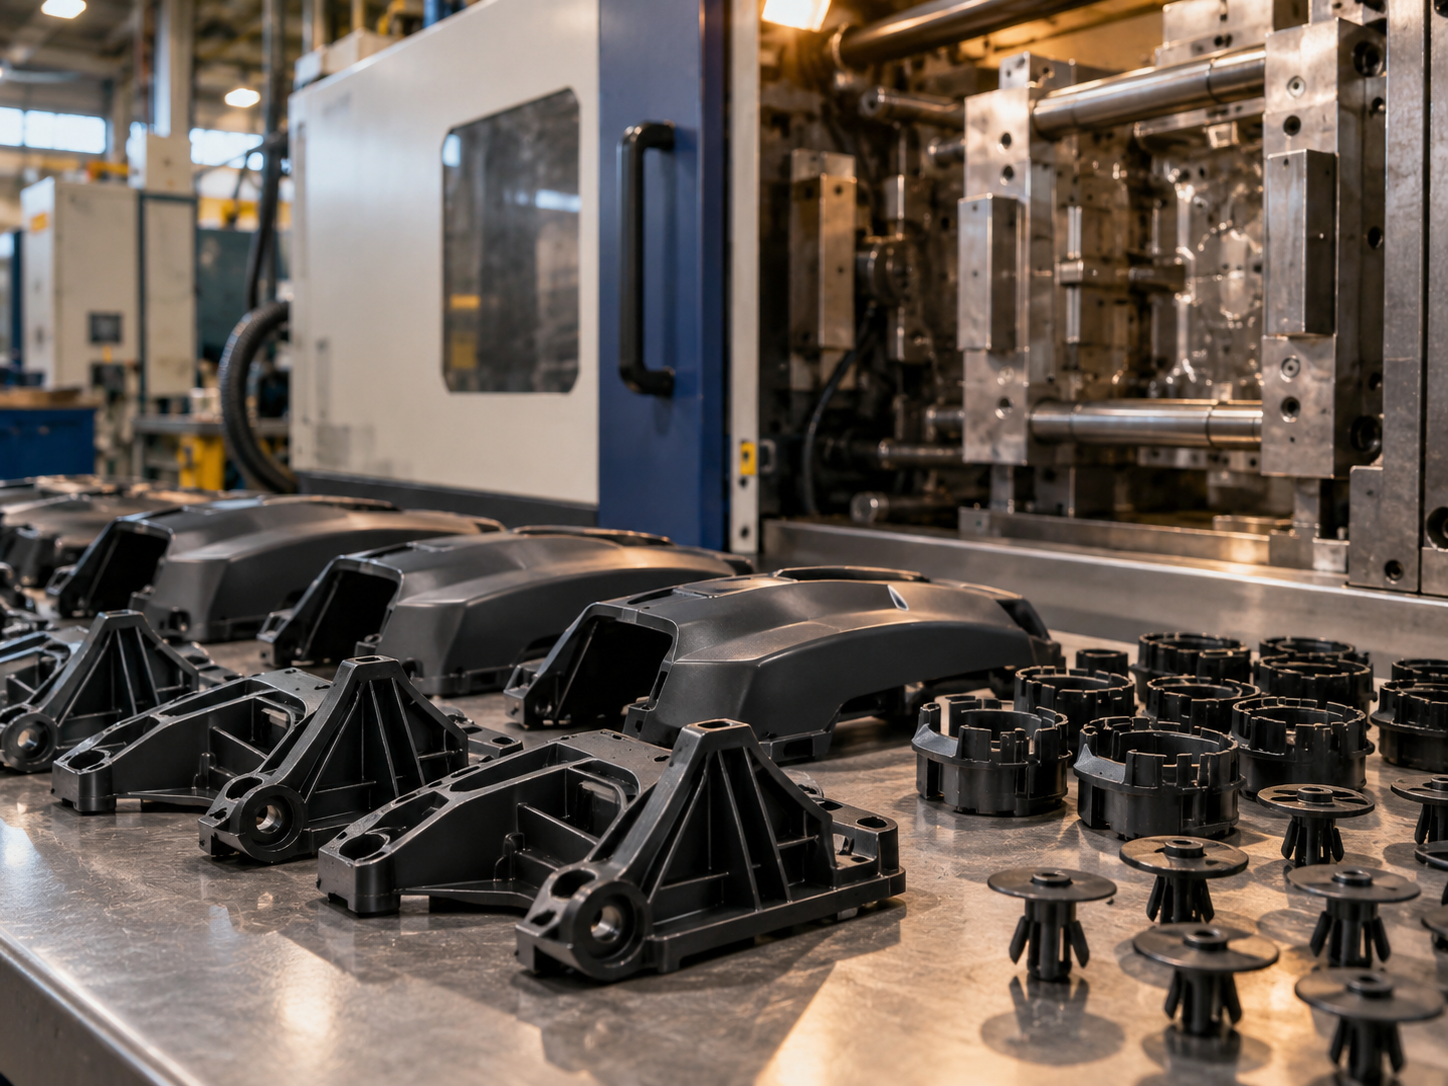
Литье пластиковых автодеталей на ТПА: от модели до серийной партии
Представим достаточно типичную задачу: нужно запустить производство пластикового кронштейна для автомобиля. Геометрия известна, есть образец или 3D-модель, предполагается регулярный выпуск партии.
На первый взгляд задача сводится к изготовлению пресс-формы и запуску ТПА. На практике этого недостаточно. Кронштейн под капотом, декоративная накладка в салоне и наружный пластиковый элемент работают в совершенно разных условиях. Поэтому выбор материала, конструкцию детали и оснастку нужно рассматривать как одну производственную систему.
Именно на этом этапе решается, получится ли стабильная серийная деталь или проблемы обнаружатся уже после изготовления пресс-формы.
Какие автодетали производят на ТПА
Литье пластмасс под давлением подходит для большого количества автомобильных компонентов:
- клипс и фиксаторов;
- кронштейнов;
- заглушек;
- корпусов;
- крышек и кожухов;
- элементов дверных карт;
- деталей центральной консоли;
- воздуховодов и их элементов;
- декоративных накладок;
- рамок и посадочных элементов;
- частей механизмов;
- держателей проводки;
- технических деталей для сборочных узлов.
Главное преимущество технологии в серийном производстве состоит не просто в возможности получить пластиковую деталь сложной формы. После отработки изделия, пресс-формы и режима литья один производственный цикл можно многократно повторять, получая изделия с одинаковой конструкцией.
Сам процесс основан на впрыске расплавленного полимера в пресс-форму с последующим охлаждением и извлечением детали. Для этого применяются термопластавтоматы.
Для производственного заказа подробнее можно посмотреть направление 3DRoom по литью пластмасс методом ТПА. Литье пластмасс под давлением в 3DRoom
Автодеталь нужно начинать не с пластика, а с условий эксплуатации
Фраза "нужна деталь из автомобильного пластика" почти ничего не говорит технологу.
Сначала необходимо определить, где изделие будет установлено и что с ним будет происходить в эксплуатации.
Для салонных деталей могут быть критичны внешний вид, фактура, стойкость к царапинам, воздействию ультрафиолета и требования к эмиссиям материала.
Для наружных компонентов добавляются атмосферные воздействия, температурные перепады и влага.
Для деталей подкапотного пространства на первый план могут выходить температура, механическая прочность, стабильность размеров и химическая стойкость.
Поставщики полимеров выпускают отдельные автомобильные марки материалов именно потому, что требования сильно различаются. Например, в линейках автомобильного полипропилена существуют составы для интерьерных и наружных деталей с различным балансом жёсткости, ударной прочности, УФ-стойкости, внешнего вида и эмиссий.
Поэтому материал выбирают под конкретную функцию детали, а не под отрасль в целом.
Какие пластики применяют для автомобильных деталей
Универсального пластика для автомобиля нет. Даже внутри одной группы полимеров характеристики конкретных марок отличаются.
Полипропилен PP
Полипропилен и его модификации широко применяются для интерьерных и наружных автомобильных компонентов.
В зависимости от рецептуры материал можно подобрать под требования к жёсткости, ударной прочности, поверхности, УФ-стойкости и другим характеристикам. Производители сырья предлагают как ненаполненные автомобильные PP, так и составы с минеральным или стекловолоконным наполнением.
Для заказчика это означает простую вещь: обозначения "PP" в техническом задании бывает недостаточно. Желательно понимать, какие свойства нужны готовому изделию.
ABS и PC/ABS
ABS часто рассматривают для корпусных и декоративных деталей, когда важны внешний вид, жёсткость и технологичность.
Смеси PC/ABS применяются там, где требуется другой баланс ударных характеристик, качества поверхности и температурной стойкости. В автомобильных линейках такие материалы встречаются, например, для элементов интерьера.
Но заменять одну марку другой только потому, что обе называются ABS или PC/ABS, нельзя без проверки характеристик.
Полиамиды PA
Полиамиды подходят для технических и более нагруженных деталей. Часто используются варианты с армированием стекловолокном, когда требуется повысить жёсткость.
Существуют специальные полиамидные материалы для автомобильных компонентов, в том числе для деталей, работающих при повышенной температуре, а также для элементов с высокими требованиями к поверхности и химической стойкости.
POM и другие инженерные пластики
Если деталь работает в механизме, имеет движущиеся сопряжения или специальные требования к износу и стабильности размеров, могут рассматриваться POM и другие инженерные термопласты.
Здесь особенно опасно выбирать материал только по цене. Разница в стоимости сырья может оказаться гораздо менее значимой, чем последствия отказа неподходящего компонента в эксплуатации.
Можно ли изготовить новую деталь по старому образцу
Да, физическая автодеталь может стать исходником проекта, но простого копирования недостаточно.
Если CAD-модели нет, сначала требуется получить цифровую геометрию. Для этого может применяться 3D-сканирование с последующей обработкой модели. На сайте 3DRoom есть отдельное направление по 3D-сканированию деталей. 3D-сканирование деталей
При обратном проектировании нужно учитывать несколько моментов.
Старая деталь могла деформироваться в эксплуатации. На ней может быть износ. Некоторые размеры определяются сопрягаемыми элементами и не должны восстанавливаться только по поверхности образца.
Кроме того, геометрия готовой отливки уже является результатом усадки конкретного полимера и работы исходной пресс-формы. Новую оснастку нужно проектировать не как увеличенную копию детали, а под выбранный материал и технологический процесс.
Особенно внимательно стоит относиться к посадочным местам, защёлкам, отверстиям, крепёжным стойкам и поверхностям, которые соединяются с соседними элементами автомобиля.
Почему CAD-модель автодетали почти всегда нужно проверить перед изготовлением формы
Модель может полностью соответствовать задумке конструктора и при этом плохо подходить для литья под давлением.
Поэтому перед изготовлением оснастки проводится проверка технологичности конструкции.
Толщина стенок
Резкие переходы от тонкой стенки к массивному участку могут создавать проблемы при охлаждении.
Вместо простого утолщения детали жёсткость часто получают за счёт геометрии, например рёбер. Конкретное решение зависит от материала и конструкции.
Технологические уклоны
После охлаждения изделие необходимо извлечь из формы.
Если стенка расположена так, что препятствует съёму, на поверхности могут появиться повреждения либо конструкция формы значительно усложнится.
Поэтому уклоны закладываются ещё на стадии проектирования изделия.
Рёбра, стойки и бобышки
В автомобильных деталях таких элементов обычно много.
Они формируют жёсткость, удерживают крепёж, направляют соседние элементы и участвуют в сборке. Но массивное основание бобышки или неудачно спроектированное ребро способно повлиять на противоположную поверхность детали.
Если поверхность декоративная, этот риск особенно неприятен.
Защёлки
Защёлка должна одновременно выполнять две задачи: работать механически и оставаться технологичной для производства.
Нужно проверить её деформацию при монтаже, направление съёма из формы, место соединения с основной стенкой и необходимость подвижных элементов оснастки.
Поднутрения
Поднутрением называют элемент геометрии, который мешает простому раскрытию формы и извлечению изделия.
Он может потребовать ползуна, наклонного толкателя или другого конструктивного решения пресс-формы.
Иногда поднутрение действительно необходимо. Иногда небольшое изменение конструкции позволяет убрать его без ущерба для функции детали и упростить оснастку.
Лицевая поверхность требует отдельного внимания
Для пластиковых деталей салона качество нельзя оценивать только штангенциркулем.
Имеют значение:
- расположение линии разъёма;
- место впрыска;
- следы от выталкивателей;
- фактура;
- глянец или матовость;
- цвет;
- видимые утяжины;
- возможные линии спая;
- стабильность внешнего вида между изделиями.
Например, производители специальных автомобильных полиамидов отдельно заявляют такие характеристики, как стойкость поверхности к царапинам, УФ-воздействию и химическим веществам.
Поэтому фраза "поверхность должна быть красивой" для пресс-формы слишком неопределённа.
Лучше заранее определить, какая сторона является лицевой, какие следы допустимы и какие зоны нельзя использовать для литника или выталкивателей.
Пресс-форма проектируется одновременно под деталь, материал и объём выпуска
Именно оснастка превращает цифровую модель в повторяемую серийную деталь.
При проектировании формы определяются:
- линия разъёма;
- расположение впуска;
- способ удаления воздуха;
- система охлаждения;
- расположение выталкивателей;
- конструкция подвижных элементов;
- количество гнёзд;
- размещение изделия в форме.
Нельзя качественно спроектировать форму, если материал ещё не выбран. Разные полимеры ведут себя по-разному при заполнении и охлаждении, а усадку необходимо учитывать при подготовке оснастки.
Объём производства тоже влияет на решение. Для одной программы выпуска может быть рациональна более простая форма, для другой имеет смысл инвестировать в более производительную многогнёздную оснастку.
Поэтому стоимость формы правильнее рассматривать вместе с планом выпуска, а не отдельно от него.
Почему перед формой полезно изготовить прототип
Предположим, компания разработала новую пластиковую накладку. По CAD всё выглядит правильно. После физической сборки выясняется, что одна защёлка расположена неудобно, а между накладкой и соседней панелью появляется заметный зазор.
Если это обнаружилось на 3D-печатном прототипе, корректируется модель.
Если проблема обнаружилась после изготовления пресс-формы, исправление уже затрагивает оснастку.
Поэтому прототип перед серией особенно полезен для проверки:
- посадки;
- сборки;
- габаритов;
- крепежа;
- защёлок;
- эргономики;
- взаимодействия с соседними деталями.
3D-печать при этом не обязана полностью воспроизводить свойства будущей литьевой детали. Её задача на данном этапе другая: проверить геометрию до дорогостоящего этапа.
На сайте 3DRoom подробнее описано использование 3D-печати для прототипирования перед дальнейшим производством. 3D-печать прототипов
Как выглядит запуск автодетали на ТПА
Рациональная последовательность выглядит так.
1. Определить требования к детали
До проектирования формы фиксируют:
- назначение;
- место установки;
- нагрузки;
- температуру эксплуатации;
- воздействие влаги и технических сред;
- требования к поверхности;
- требования к цвету;
- критические размеры;
- предполагаемый объём производства.
2. Подготовить исходную геометрию
Это может быть готовая CAD-модель либо физический образец, который сначала необходимо перевести в цифровой вид и доработать.
3. Проверить технологичность
Анализируются стенки, рёбра, уклоны, поднутрения, защёлки, линия разъёма и предполагаемые места впрыска.
3DRoom отдельно рассматривает этот процесс в материале о литье пластика на ТПА по 3D-модели. Литье пластика по 3D-модели
4. При необходимости изготовить прототип
Особенно если деталь новая, была восстановлена по образцу или содержит несколько критических сопряжений.
5. Спроектировать и изготовить пресс-форму
Только после фиксации геометрии есть смысл инвестировать в серийную оснастку.
6. Получить первые отливки
Первые изделия нужны для проверки результата.
Контролируют геометрию, внешний вид, сборку, работу креплений и другие параметры, указанные в техническом задании.
7. Зафиксировать результат и перейти к серии
Когда отливка соответствует согласованным требованиям, можно переходить к выпуску партии.
Такой порядок снижает вероятность ситуации, когда серьёзное изменение приходится вносить уже после запуска оснастки.
Что влияет на стоимость литья автомобильных деталей
Два внешне похожих изделия могут иметь совершенно разную экономику производства.
На стоимость проекта влияют:
- размеры детали;
- масса;
- материал;
- сложность геометрии;
- наличие поднутрений;
- конструкция пресс-формы;
- количество гнёзд;
- требования к лицевой поверхности;
- дополнительная обработка;
- требования к контролю;
- количество изделий;
- планы повторных партий.
Главное отличие ТПА от технологий без постоянной оснастки заключается в структуре затрат.
Сначала требуется вложение в пресс-форму. Затем её стоимость распределяется на выпускаемый объём. Поэтому рост тиража может существенно менять экономику одной детали.
На 3droom.pro есть отдельный разбор факторов, из которых складывается цена литья на ТПА. Стоимость литья пластика на ТПА
Когда ТПА подходит, а когда с пресс-формой лучше не спешить
Литьё под давлением особенно логично, когда:
- конструкция уже практически утверждена;
- требуется серийный выпуск;
- одинаковая деталь будет производиться повторно;
- критична повторяемость;
- нужен промышленный термопласт;
- изделие имеет стабильную геометрию;
- вложение в оснастку оправдано планируемым объёмом.
Есть и обратная ситуация.
Если сегодня нужна версия А, через неделю версия Б, а окончательная конструкция ещё неизвестна, металлическая пресс-форма фиксирует решение слишком рано.
Для этапа разработки в таком случае разумнее сначала проверить несколько вариантов прототипированием, выбрать рабочую конструкцию и только затем переводить её в литьё.
Если пресс-форма для автодетали уже есть
Иногда заказчик ищет не производство с нуля, а новую площадку для существующей оснастки.
Причины могут быть разными: перенос производства, восстановление выпуска снятого изделия, дополнительная партия или смена подрядчика.
Тогда проект начинается с оценки самой формы.
Нужно понять её состояние, используемый материал, конструкцию, совместимость с производственным процессом и качество пробных отливок.
3DRoom отдельно описывает такой сценарий для литья по готовой пресс-форме заказчика. Литье по пресс-форме заказчика
Что отправить для расчёта производства
Чем лучше исходные данные, тем меньше предположений приходится делать при оценке проекта.
Для начала полезно подготовить:
- 3D-модель детали, если она есть.
- Чертёж с критическими размерами.
- Физический образец, если цифровой модели нет.
- Требуемое количество изделий.
- Ожидаемый объём повторных партий.
- Назначение детали.
- Место её установки.
- Предполагаемый материал или требования к его свойствам.
- Информацию о рабочей температуре и средах, если они критичны.
- Требования к цвету и поверхности.
- Существующую пресс-форму, если производство требуется выполнить на готовой оснастке.
Необязательно заранее знать марку полимера или конструкцию будущей формы. Гораздо полезнее точно описать, что должна делать готовая автодеталь и в каких условиях она работает.
Если требуется пройти путь от исходной модели или образца до серийной партии, в 3DRoom можно передать проект на производство под ключ. Для оценки достаточно отправить исходные данные по детали и предполагаемый объём.


