


Как снизить энергопотребление при 3D-печати
На производстве редко имеет смысл спрашивать только: «Сколько ватт потребляет 3D-принтер?»
Для бизнеса полезнее другой показатель: сколько электроэнергии ушло на одну годную деталь или на всю принятую партию. Принтер с небольшой паспортной мощностью может оказаться неэффективным, если изделие печатается слишком долго, требует большого количества поддержек или несколько запусков подряд заканчиваются браком.
Поэтому снижение энергопотребления при 3D-печати начинается не с отключения отдельных нагревателей, а с оптимизации всего производственного задания.
Сначала определите, куда уходит энергия
Условно рабочий цикл можно разделить на несколько частей:
- подготовка и нагрев оборудования;
- непосредственное построение детали;
- поддержание температуры рабочей зоны;
- охлаждение;
- простой между заданиями;
- постобработка;
- повторная печать после брака.
Соотношение зависит от технологии и конкретного оборудования. У FDM/FFF существенная доля энергозатрат связана непосредственно с длительностью построения, поэтому параметры, которые сокращают машинное время, часто одновременно снижают расход электроэнергии.
Отсюда первый практический принцип: оптимизировать нужно не мгновенную мощность, а полный цикл изготовления годного изделия.
1. Сократите высоту построения за счёт правильной ориентации
Одна и та же деталь может печататься совершенно по-разному в зависимости от положения на платформе.
Если высокий корпус поставить вертикально, количество слоёв увеличится. Если разместить его иначе, печать может закончиться быстрее. Но простое правило «класть всё горизонтально» тоже не работает: ориентация влияет на поддержки, качество поверхности, размеры и прочность по направлениям.
Исследования FDM показывают, что ориентация детали и толщина слоя способны заметно менять и время процесса, и энергопотребление.
Для производственной детали положение выбирают сразу по нескольким критериям:
- минимальная разумная высота построения;
- количество поддержек;
- требуемая прочность;
- качество критичных поверхностей;
- стабильность размеров;
- удобство последующей обработки.
Энергоэффективная ориентация - не та, которая просто быстрее печатается. Она должна быстрее давать пригодную к работе деталь.
2. Не используйте слишком тонкий слой без необходимости
Чем меньше высота слоя, тем больше проходов потребуется принтеру для получения той же высоты изделия.
Для демонстрационного образца высокая детализация может быть оправдана. Для внутреннего кронштейна, технологической оснастки или корпуса со скрытой поверхностью максимальное разрешение иногда только увеличивает время изготовления.
Экспериментальные работы по FDM показывают сильную связь между высотой слоя, продолжительностью процесса и расходом энергии. При этом увеличение слоя нельзя применять автоматически: оно меняет качество поверхности и может влиять на механические свойства.
Практическая задача конструктора или технолога состоит не в выборе самого крупного слоя, а в выборе самого крупного слоя, который ещё выполняет требования конкретной детали.
3. Уменьшайте поддержки ещё на этапе модели
Поддержки стоят дороже, чем кажется.
Для них нужен материал, дополнительное движение оборудования и дополнительное машинное время. После печати их ещё приходится удалять, а иногда поверхность после контакта требует обработки.
Поэтому энергия нередко экономится ещё до запуска принтера.
Можно:
- изменить ориентацию изделия;
- переработать нависающие элементы;
- использовать технологичные фаски и переходы;
- разделить сложную деталь на несколько частей, если сборка допустима;
- убрать геометрию, которая не выполняет функциональной задачи.
Исследования process planning для аддитивного производства связывают сокращение поддержек одновременно со снижением расхода материала, времени построения и потребляемой энергии.
На сайте 3DRoom этот этап подробнее раскрыт в материале про .
4. Не печатайте лишний объём материала
Сплошная внутренняя часть далеко не всегда нужна детали.
Если нагрузки позволяют, уменьшение заполнения, применение оболочечной конструкции или переработка внутренних объёмов могут одновременно сократить:
- массу;
- расход материала;
- число проходов;
- продолжительность печати.
Но снижать infill «до минимума» только ради экономии нельзя. Для функциональной детали конструкция должна сначала выдерживать рабочие нагрузки, а уже после этого оптимизироваться по массе и времени.
В экспериментах с FDM изменение заполнения действительно влияло на энергопотребление, однако параметры печати одновременно изменяли механические характеристики образцов.
Поэтому энергетическая оптимизация должна идти вместе с инженерной, а не вместо неё.
Дополнительно по этой теме можно использовать материал 3DRoom о том, .
5. Загружайте оборудование не отдельными деталями, а заданиями
Этот пункт особенно заметен при регулярном производстве.
Представим, что предприятие должно изготовить 30 одинаковых элементов. Если технология и требования позволяют разместить несколько изделий в одном задании, часть подготовительных операций приходится сразу на несколько деталей.
Для некоторых систем это уменьшает энергозатраты на единицу продукции, потому что нагрев и другие вспомогательные этапы не приходится полностью повторять для каждого экземпляра. Исследования аддитивного производства также показывают, что загрузка машины и объединение деталей в задания могут существенно менять эффективность на одну изготовленную деталь.
Особенно внимательно к заполнению рабочего объёма относятся в порошковых технологиях, где экономика одного построения тесно связана с тем, насколько рационально используется доступное пространство.
Для заказчика вывод простой: сравнивать нужно не только цену и энергозатраты одной печати, но и схему выпуска всей партии.
6. Уменьшайте простои в нагретом состоянии
Оборудование может расходовать энергию даже тогда, когда полезная деталь фактически не производится.
Причины бывают банальными:
- принтер завершил задание и долго остаётся в рабочем режиме;
- следующее построение ещё не подготовлено;
- партии запускаются хаотично;
- оборудование нагревают раньше необходимого;
- между заданиями возникают организационные паузы.
На промышленном уровне производители аддитивного оборудования отдельно работают над сокращением вспомогательных стадий, режимами ожидания и уменьшением времени нагрева, построения и охлаждения. Это подтверждает простой производственный принцип: расписание оборудования влияет на энергозатраты не меньше части настроек самой модели.
Для принтерной фермы полезно планировать очередь так, чтобы подготовка следующего файла, материала и задания происходила до освобождения оборудования.
7. Не экономьте энергию за счёт нестабильного температурного режима
Кажется логичным снизить температуру сопла, стола или камеры. Иногда потребление действительно уменьшится. Но если после этого ухудшается межслойная адгезия, начинается коробление или появляется другой дефект, экономия исчезает после первой же перепечатки.
То же относится к попытке любой ценой увеличить скорость.
Ускорять процесс имеет смысл только внутри устойчивого технологического режима. Если деталь приходится печатать второй раз, производству приходится повторно тратить электричество, материал и машинное время.
Поэтому настройки выбирают в таком порядке:
- обеспечить стабильную печать;
- выполнить требования к детали;
- проверить повторяемость;
- только затем сокращать время и энергозатраты.
8. Снизьте теплопотери там, где это допускает оборудование
У FFF-принтеров часть энергии постоянно уходит на поддержание температуры.
В экспериментальном исследовании FFF теплоизоляция горячей части и закрытая рабочая зона дали заметное снижение энергопотребления на исследованных машинах. Авторы также показали, что комбинирование нескольких мер может давать больший эффект, чем изменение одной настройки.
Но переносить такие результаты на любой промышленный принтер напрямую нельзя.
Изменение корпуса, термоизоляции или охлаждения может повлиять на температурный режим электроники, качество печати и требования производителя оборудования. На производстве подобные изменения должны рассматриваться как инженерная модернизация, а не как бытовой «энергосберегающий лайфхак».
9. Самый дорогой киловатт-час - тот, который ушёл на брак
Если изделие печатается восемь часов и дефект обнаруживается в конце, теряется не только материал.
Теряется весь цикл работы оборудования.
Поэтому для серийной или длительной печати снижение брака часто даёт больше эффекта, чем попытка немного уменьшить потребление нагревателя.
Причины повторной печати обычно связаны с:
- ошибкой модели;
- неверной ориентацией;
- неподходящим материалом;
- нестабильными режимами;
- неправильной подготовкой поверхности;
- неверными требованиями к допускам;
- отсутствием контроля первых изделий партии.
Логично сначала отработать технологию на образце, а уже затем запускать всю серию.
Подход к проверке готовых изделий подробнее разобран в материале 3DRoom про .
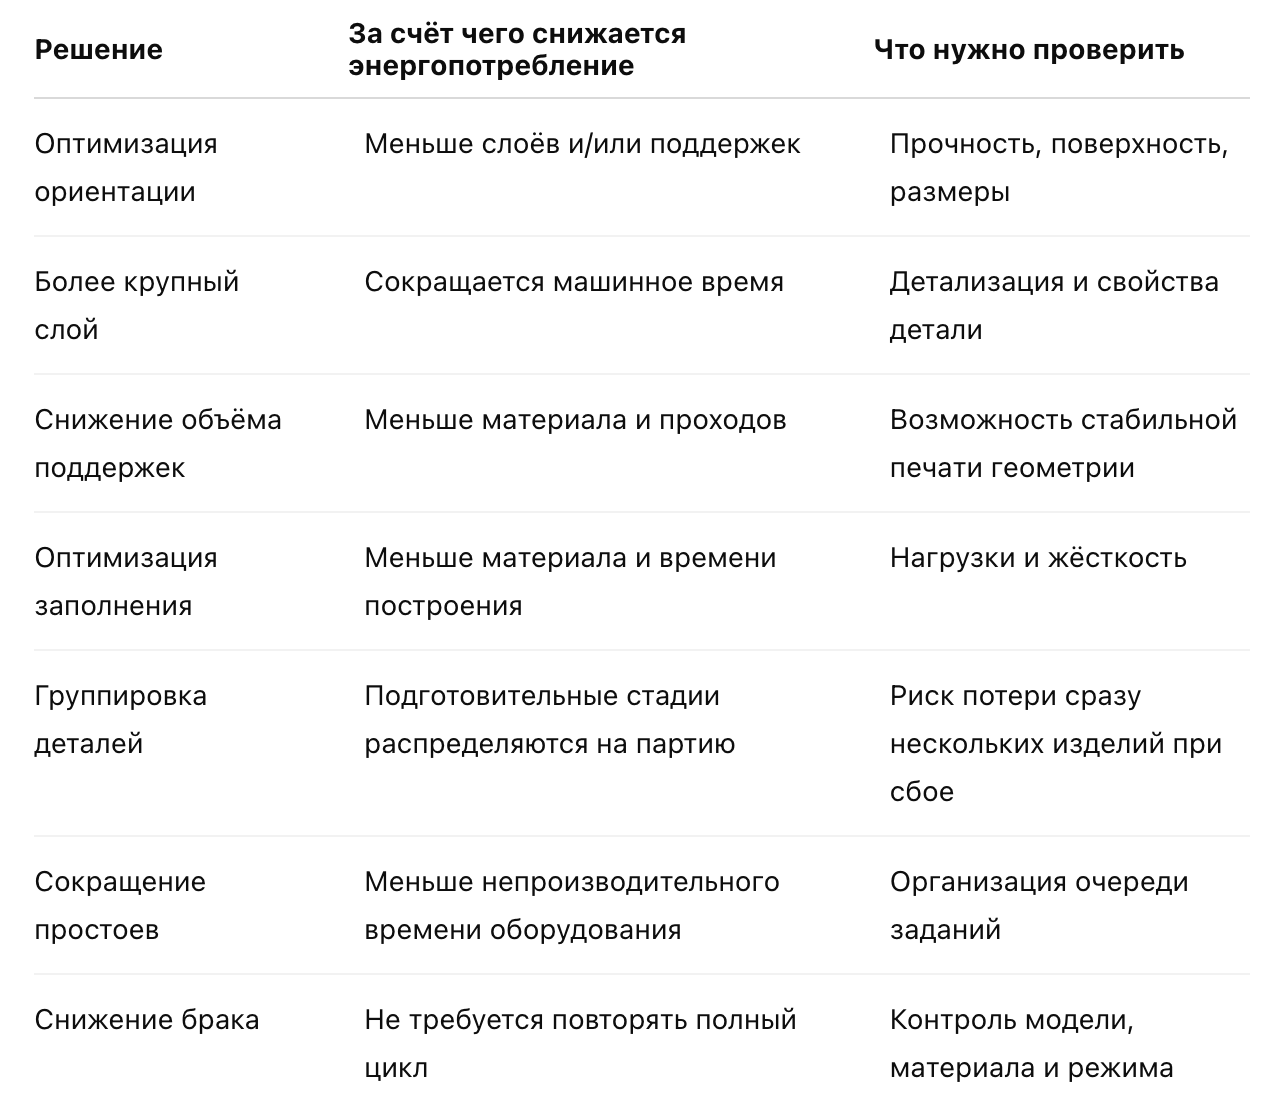
Что даёт наибольший эффект
Когда нужно оптимизировать не принтер, а сам способ производства
Есть ещё один уровень экономии.
Допустим, компания сначала печатает пять корпусов для проверки конструкции. Потом требуется 30, затем 300, а геометрия больше не меняется.
На первых этапах 3D-печать удобна своей гибкостью: не нужно сразу вкладываться в полноценную серийную оснастку. Но с ростом повторяющегося тиража имеет смысл заново считать всю производственную схему.
Иногда снижение энергопотребления одного цикла печати уже не является главным резервом. Рациональнее перейти к другой технологии изготовления.
Для повторяемых пластиковых партий можно отдельно оценить . Это не означает, что существует универсальный тираж, после которого печать автоматически становится невыгодной. Решение зависит от геометрии, материала, требований к изделию, стоимости оснастки, объёма и стабильности будущего спроса.
Для небольших серий полезен и отдельный разбор 3DRoom о .
Как подойти к снижению энергозатрат на практике
Если задача стоит на уровне производства, порядок действий может выглядеть так:
- Измерить расход электроэнергии на фактическое задание, а не ориентироваться только на паспортную мощность.
- Считать расход на годную деталь.
- Проверить время нагрева, печати, охлаждения и простоя.
- Сделать несколько вариантов ориентации в слайсере.
- Сравнить число слоёв, поддержки и прогнозное время.
- Проверить, можно ли увеличить слой без потери требуемого качества.
- Пересмотреть заполнение и лишний объём материала.
- Объединить совместимые детали в производственные задания.
- Убрать причины повторной печати.
- Для растущего тиража повторно сравнить 3D-печать с альтернативными производственными технологиями.
Именно такой подход даёт экономию без ситуации, когда меньшее потребление электричества достигается ценой слабой детали или нестабильного процесса.
Если требуется изготовить прототип или партию пластиковых деталей и одновременно понять, какой производственный маршрут рациональнее, в 3DRoom можно передать модель и требования к изделию и заказать расчёт. Компания работает с 3D-печатью и литьём и может рассматривать задачу как производственный проект, а не только как отдельный запуск принтера.
Главное
Снижение энергопотребления при 3D-печати редко начинается с электрической части оборудования.
Чаще основные резервы находятся в геометрии детали, ориентации, времени построения, поддержках, загрузке рабочей зоны, организации очереди и количестве неудачных запусков.
Хороший ориентир для производства звучит просто: не «как заставить принтер потреблять меньше», а «как получить требуемое количество годных деталей с меньшими суммарными затратами энергии и машинного времени».


